Flexsoft部分床義歯は、従来の硬質部分床義歯に代わる、柔軟で快適な選択肢です。熱可塑性レジン製のFlexsoft素材は、天然組織の形態に適合し、軽量で、破折に強く、優れた審美性を備えた装置を実現します。安定した結果を提供したい歯科技工所にとって、Flexsoftの射出成形工程を習得することは不可欠です。
本ガイドでは、マスターモデルの準備から最終研磨まで、製作の全工程を解説します。これにより、予測可能な結果で適合性の高いFlexsoft部分床義歯を製作できます。
Flexsoft部分床義歯用材料を選ぶ理由
Flexsoft熱可塑性レジンは、従来のアクリルレジンと比較して、いくつかの点で優れています。
- 柔軟性 -- 挿入・撤去時に素材がたわみ、金属クラスプを使用せずに天然のアンダーカットを利用して維持できます
- 生体適合性 -- モノマーを含まない組成により、従来のアクリルレジンで起こりやすいアレルギー反応のリスクを低減します
- 審美性 -- 半透明の歯肉色が周囲の組織になじみ、金属フレームワークを目立たせません
- 耐久性 -- 高い衝撃強度により、通常の咬合力による破折に耐えます
- 患者の快適性 -- 軽量構造と滑らかな表面により、軟組織への刺激を最小限に抑えます
これらの特性により、Flexsoftは、装着時の不快感、クラスプの目立ちやすさ、アクリルレジンへの過敏性などに悩む患者に適しています。硬質フレームワークでは疼痛部位が生じやすい、顎堤が薄い患者や骨隆起のある患者に対して、臨床医が柔軟な熱可塑性部分床義歯を推奨するケースも増えています。
ステップ1:複製用マスターモデルの準備
適切なブロックアウトは、適合性の高い柔軟性部分床義歯の基礎です。マスターモデルを複製する前に、予定する挿入方向の妨げとなるすべてのアンダーカットをベースプレートワックスでブロックアウトします。以下のガイドラインに従ってください。
- 維持のために素材を係合させたい歯頸線や部位はリリーフしないでください。
- 遊離端サドル症例では、過度に深くない限り、最後方の天然歯の遠心アンダーカットを残します。
- 遊離端サドル症例で前歯も置換する場合は、前歯部のアンダーカットもブロックアウトします。
- サベイヤーを使用して挿入方向を確認し、ブロックアウト前に各支台歯へサベイラインを印記します。
この段階で十分にブロックアウトしておくことで、射出時の変形を防ぎ、完成した装置を顎堤に完全に装着できます。
ステップ2:複製とセットアップ
ブロックアウトしたマスターモデルを、シリコーンまたは寒天系の複製材で複製します。複製モデルと元のマスターモデルの両方を咬合器に装着してください。仕上げ時に咬合を確認するため、後で咬合器上のマスターモデルが必要になります。
ワックスのみ(ベースプレートなし)を使用して、複製モデル上に人工歯をセットします。各人工歯の下に約1 mmのワックス厚を確保し、レジンが唇側および維持用ダイアトリックへ流入できるようにします。小型ラウンドタングステンカーバイドバーを使用し、人工歯に近心から遠心へ機械的維持溝を形成して、各溝を中央のダイアトリックホールに接続します。各溝が機械的ロックに十分な深さを持ちながら、人工歯を弱くするほど深くないことを確認します。
ステップ3:ワックスアップの仕様
完全な解剖学的形態で症例をワックスアップします。正確なワックスアップにより、仕上げ段階での研削量を減らし、素材特性を維持しながら作業時間を短縮できます。自然な歯肉のステップリングとスキャロップ状マージンを形成し、完成補綴物の調整を最小限に抑えます。推奨厚さは以下のとおりです。
| 部位 | 推奨厚さ |
|---|---|
| 口蓋プレート | 1.2 -- 1.5 mm |
| 頬側・唇側フランジ | 1.2 -- 2.0 mm |
| クラスプ | 1.0 -- 1.5 mm |
| 舌側フランジ | 1.2 -- 2.0 mm |
| 舌側大連結子(下顎) | 1.7 -- 2.0 mm |
これらの寸法を維持することで、十分な強度を確保しながら、患者が快適に使用できる薄さを保てます。最小厚さを下回ると機能時に破折するリスクがあり、過度な厚みはFlexsoftの特長である柔軟性を損ないます。
ステップ4:埋没とスプルー形成
ワックスアップした症例をフラスクの中央に埋没し、後方部をスプルー開口部に向けます。石膏が硬化したら、フラスク開口部から両側のワックス後方部へ2本のスプルーを取り付けます。各スプルーの幅は約7 mmにします。
スプルーチャネルに鋭角を作らないでください。加熱されたレジンが直線または緩やかな曲線の経路を通って流れ、モールドを完全に満たせるようにします。スプルー形成が完了したら、石膏表面全体にワセリンを薄く塗布し、フラスク上半分を埋没します。
ステップ5:ワックス除去
埋没材が完全に硬化したら、フラスクを沸騰水中に8分間入れます。フラスクを開き、ワックス残渣をすべて十分に洗い流します。ワックスが残っていると、完成装置にボイドや表面汚染が生じます。
フラスクを冷却した後、すべての石膏表面に分離材を薄く均一に塗布します。次の塗布を行う前に、各層を完全に乾燥させます。人工歯に分離材を塗布しないでください。維持形態へのレジンの接着が妨げられます。分離材が完全に乾燥したらフラスクを閉じます。
ステップ6:射出手順
射出中は安全を最優先してください。作業中は安全ゴーグルと耐熱手袋を着用します。
- カートリッジスリーブの内側に離型剤をスプレーし、炉内に入れます。
- 炉を約290 degrees C (550 degrees F)に予熱し、スリーブを15分間予熱します。
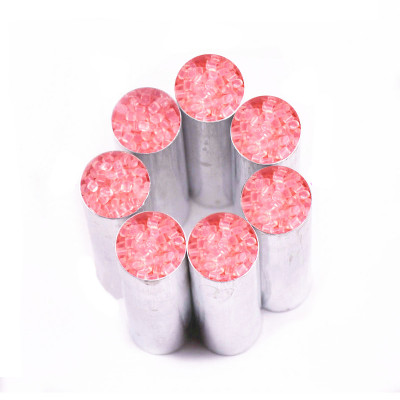
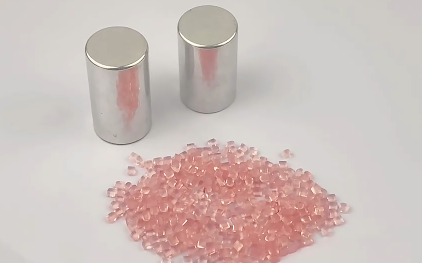
- この時点で初めて、アルミホイル袋からFlexsoftカートリッジを取り出します。カートリッジとブロンズディスクに離型剤をスプレーします。
- カートリッジをキャップ側からスリーブに挿入し、続いてブロンズディスクを入れます。中径チューブには厚いディスク、大径チューブには薄いディスクを使用します。
- カートリッジを12分間加熱します。
- スプルー側を上向きにしてフラスクを配置し、プレスシャフトの真下に置きます。
- 加熱したスリーブを炉から取り出し、フラスク上に置くまで水平に保ち、その後垂直に回転させます。
- 安定した素早い下向きのストロークで直ちに射出します。チューブが破裂するまで押し続け、その後3分間最大圧力を維持します。
スリーブを軽くひねりながら取り外します。フラスクはベンチ上で少なくとも30分間冷却してください。熱衝撃により装置が変形する可能性があるため、冷水で急冷しないでください。レジンの亀裂を防ぐため、ハンマーではなく石膏ニッパーで脱フラスクします。
重要:カートリッジはアルミホイルパウチを開封してから1時間以内に射出する必要があります。また、以降の各射出前にはスリーブを10分間予熱してください。
ステップ7:仕上げと研磨
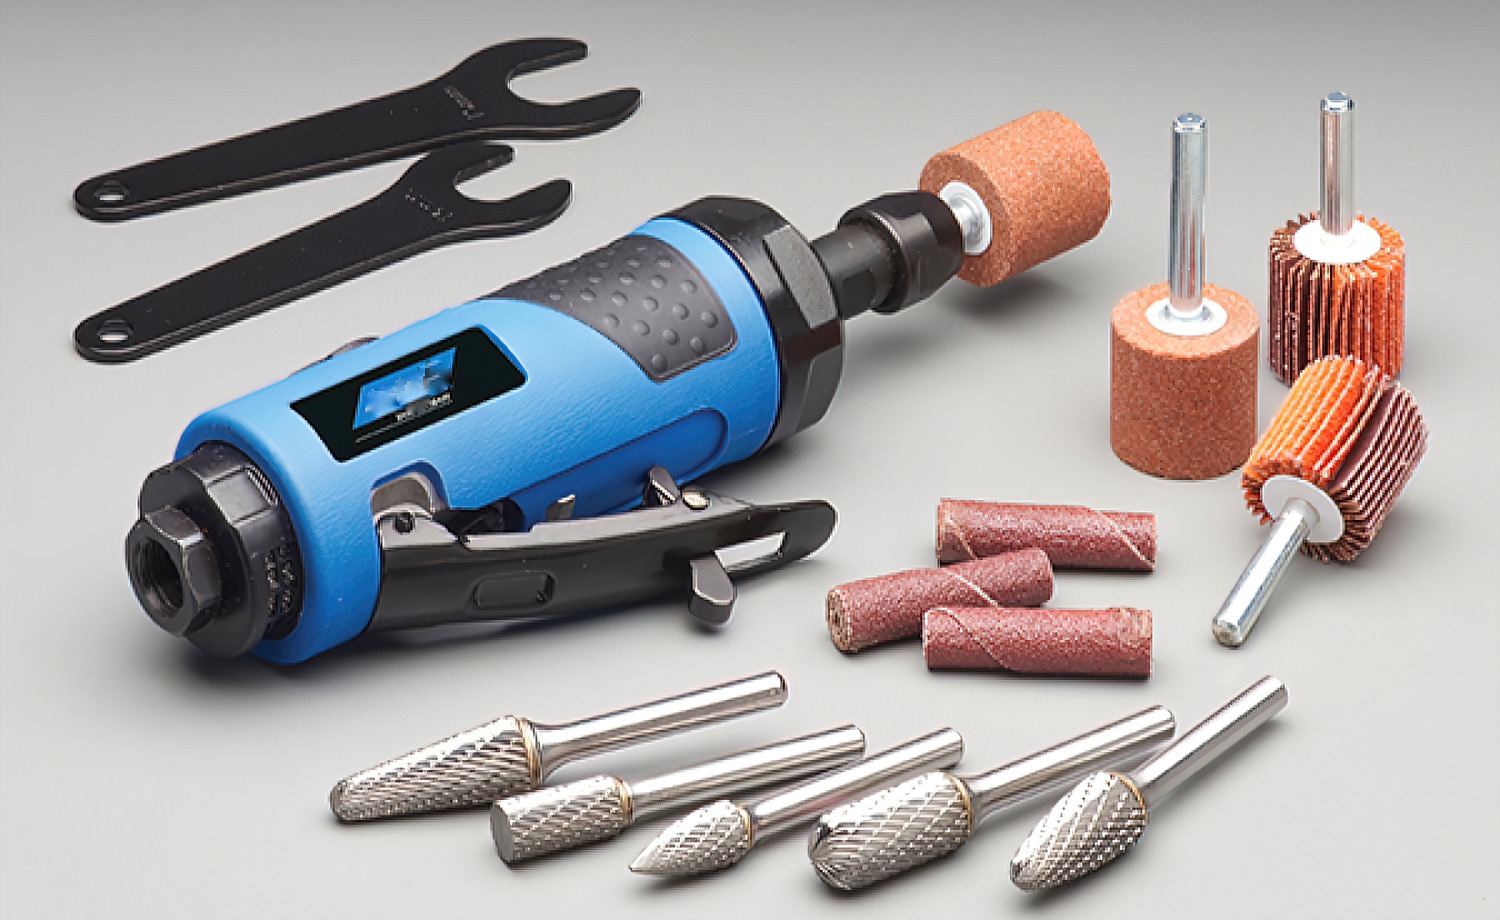
装置をモデルから取り外し、カットオフホイールでスプルーを切断します。レジンの過熱を避けながら、粗目の研削ホイールでフランジ縁をトリミングします。傷はラバーポリッシングホイールで滑らかにします。
装置を咬合器装着マスターモデルに戻し、適合、維持、厚さ、咬合を確認します。小型のブリッスルブラシで組織面を清掃し、 debrisを除去します。最終研磨は以下の手順で行います。
- 湿式ラグホイールに軽石などの粗目歯科用研磨材を塗布します。
- 低速で最終バフホイールに高光沢コンパウンドを使用します。
- 素材の過熱を防ぐため、過度な圧力と速度を避けます。
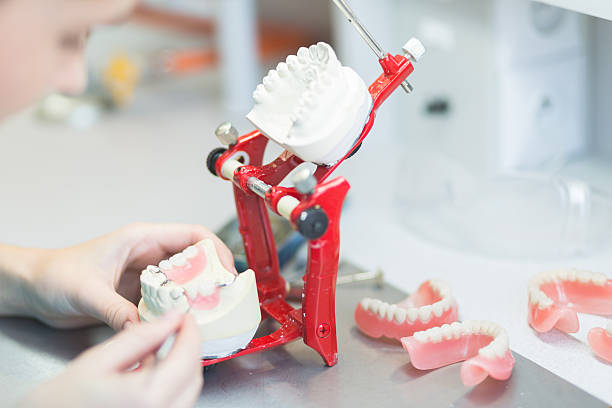
安全上の注意とベストプラクティス
- 射出中は必ず保護メガネと耐熱手袋を着用します。
- 補綴用レジンを研削する際は、適切な換気、集塵システム、呼吸用マスクを使用します。
- 未使用のカートリッジは、直射日光を避け、室温で密封されたアルミホイルパウチに保管します。
- 再現性の高い技工作業工程を構築するため、各症例のワックスアップ厚さと射出条件を記録します。
義歯製作に使用するバーと仕上げ用器具の詳細については、歯科用ポリッシャーのガイドをご覧いただき、ラボ用アクセサリーの全製品もご確認ください。