Les prothèses partielles Flexsoft offrent une alternative flexible et confortable aux prothèses partielles rigides conventionnelles. Fabriqué à partir d'une résine thermoplastique, le matériau Flexsoft produit des appareils légers qui s'adaptent aux contours naturels des tissus, résistent aux fractures et offrent une excellente esthétique. Pour les laboratoires dentaires souhaitant obtenir des résultats constants, la maîtrise du processus d'injection Flexsoft est essentielle.
Ce guide couvre chaque étape de la fabrication, de la préparation du modèle maître au polissage final, afin de vous permettre de produire des prothèses partielles Flexsoft bien ajustées avec des résultats prévisibles.
Pourquoi choisir les matériaux pour prothèses partielles Flexsoft ?
La résine thermoplastique Flexsoft se distingue de l'acrylique traditionnel de plusieurs façons :
- Flexibilité — le matériau se fléchit lors de l'insertion et du retrait, en s'engageant dans les contre-dépouilles naturelles pour assurer la rétention sans crochets métalliques
- Biocompatibilité — sa composition sans monomère réduit le risque de réactions allergiques courantes avec les acryliques conventionnels
- Esthétique — les teintes gingivales translucides se fondent avec les tissus environnants, éliminant les armatures métalliques visibles
- Durabilité — sa haute résistance aux chocs limite les fractures sous les forces occlusales normales
- Confort du patient — sa conception légère et ses surfaces lisses minimisent les irritations des tissus mous
Ces propriétés font de Flexsoft un excellent choix pour les patients qui rencontrent des difficultés avec les prothèses partielles conventionnelles en raison de l'inconfort, de la visibilité des crochets ou d'une sensibilité à l'acrylique. Les praticiens recommandent de plus en plus les prothèses partielles thermoplastiques flexibles aux patients présentant des crêtes fines ou des proéminences osseuses, là où les armatures rigides provoquent des zones douloureuses.
Étape 1 : préparation du modèle maître pour la duplication
Une mise en place correcte de la cire de comblement constitue la base d'une prothèse partielle flexible bien ajustée. Avant de dupliquer le modèle maître, comblez à la cire de base toutes les contre-dépouilles qui pourraient interférer avec le chemin d'insertion prévu. Gardez les recommandations suivantes à l'esprit :
- Ne comblez pas les lignes cervicales des dents ni les zones où vous souhaitez que le matériau s'engage pour assurer la rétention.
- Pour les cas avec selle en extension distale, laissez la contre-dépouille distale de la dernière dent naturelle, sauf si elle est excessivement profonde.
- Lorsque des dents antérieures sont également remplacées dans un cas avec selle en extension distale, comblez également les contre-dépouilles antérieures.
- Utilisez un paralléliseur pour identifier le chemin d'insertion et marquez la ligne de dépouille sur chaque dent pilier avant la mise en place de la cire de comblement.
Une mise en place minutieuse de la cire de comblement à ce stade évite les déformations pendant l'injection et garantit que l'appareil fini s'insère complètement sur la crête.
Étape 2 : duplication et montage
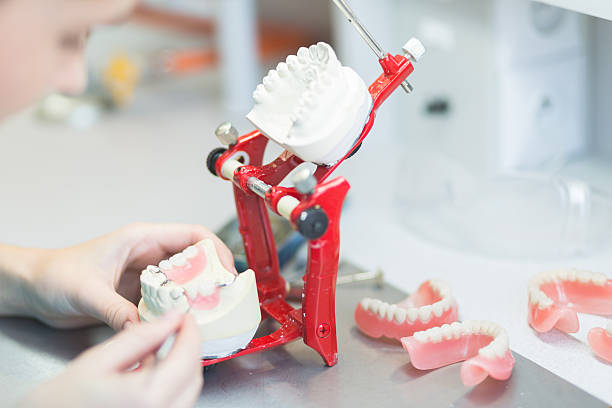
Dupliquez le modèle maître préparé à l'aide d'un matériau de duplication en silicone ou en agar. Montez à la fois le modèle dupliqué et le modèle maître original — vous aurez besoin ultérieurement du modèle maître sur l'articulateur pour vérifier l'occlusion pendant la finition.
Montez les dents prothétiques sur le modèle dupliqué en utilisant uniquement de la cire (sans plaque-base). Prévoyez environ 1 mm d'épaisseur de cire sous chaque dent afin que la résine puisse s'écouler vers le côté labial et dans les diatoriques de rétention. Utilisez une petite fraise en carbure de tungstène ronde pour réaliser des rainures de rétention mécanique dans les dents, de mésial en distal, en reliant chaque rainure au trou diatorique central. Vérifiez que chaque rainure est suffisamment profonde pour assurer un verrouillage mécanique, mais assez superficielle pour ne pas fragiliser la dent.
Étape 3 : spécifications du wax-up
Réalisez le wax-up du cas avec des contours anatomiques complets. Un wax-up précis réduit le meulage lors de la finition, préserve les propriétés du matériau et économise du temps au laboratoire. Sculptez une stippling gingivale naturelle et des bords festonnés afin que la prothèse finie nécessite un minimum d'ajustements. Respectez les épaisseurs recommandées suivantes :
| Zone | Épaisseur recommandée |
|---|---|
| Plaque palatine | 1.2 — 1.5 mm |
| Brides buccales et labiales | 1.2 — 2.0 mm |
| Crochets | 1.0 — 1.5 mm |
| Bridging lingual | 1.2 — 2.0 mm |
| Connecteur majeur lingual (mandibulaire) | 1.7 — 2.0 mm |
Le respect de ces dimensions garantit une résistance suffisante tout en maintenant l'appareil assez fin pour assurer le confort du patient. Les épaisseurs inférieures au minimum présentent un risque de fracture en fonction, tandis qu'une épaisseur excessive compromet la flexibilité qui fait l'intérêt de Flexsoft.
Étape 4 : mise en revêtement et coulée des tiges
Placez le cas waxé au centre du moufle, la partie postérieure orientée vers l'ouverture de la tige d'injection. Après la prise du plâtre, fixez deux tiges entre l'ouverture du moufle et la partie la plus postérieure de la cire, des deux côtés. Chaque tige doit mesurer environ 7 mm de largeur.
Évitez les angles vifs dans les canaux des tiges. La résine chauffée doit s'écouler sur un trajet droit ou légèrement incurvé pour remplir complètement le moule. Une fois la mise en place des tiges terminée, appliquez une fine couche de vaseline sur toute la surface du plâtre et mettez en revêtement la moitié supérieure du moufle.
Étape 5 : élimination de la cire
Une fois le plâtre de revêtement complètement pris, placez le moufle dans l'eau bouillante pendant huit minutes. Ouvrez le moufle et éliminez soigneusement tous les résidus de cire — toute cire restante provoquera des vides ou une contamination de surface dans l'appareil final.
Laissez refroidir le moufle, puis appliquez de fines couches régulières de séparateur sur toutes les surfaces en plâtre. Laissez chaque couche sécher complètement avant d'appliquer la suivante. N'appliquez pas de séparateur sur les dents prothétiques, car cela empêcherait la résine d'adhérer aux éléments de rétention. Fermez le moufle lorsque le séparateur est complètement sec.
Étape 6 : procédure d'injection
La sécurité est primordiale pendant l'injection. Portez des lunettes de protection et des gants résistants à la chaleur pendant toute la procédure.
- Vaporisez l'intérieur du manchon de la cartouche avec un agent de démoulage et placez-le dans le four.
- Préchauffez le four à environ 290 degrés C (550 degrés F) et laissez le manchon préchauffer pendant 15 minutes.
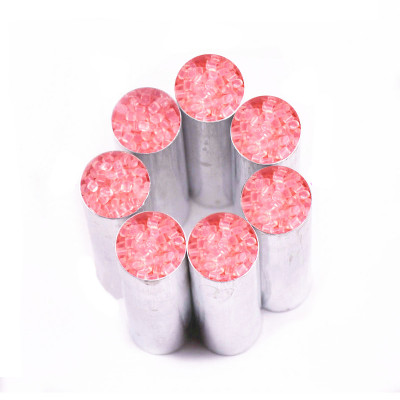
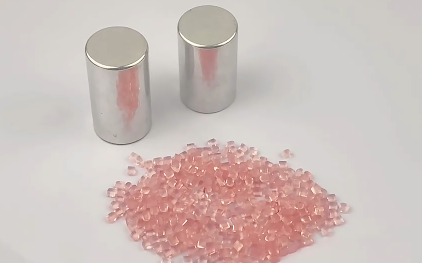
- Retirez la cartouche Flexsoft de son sachet doublé d'aluminium uniquement à ce moment. Vaporisez la cartouche et le disque en bronze avec l'agent de démoulage.
- Insérez la cartouche dans le manchon (extrémité avec bouchon en premier), puis le disque en bronze. Utilisez le disque épais pour les tubes moyens et le disque fin pour les grands tubes.
- Chauffez la cartouche pendant 12 minutes.
- Positionnez le moufle avec l'extrémité des tiges vers le haut, directement sous l'axe de la presse.
- Retirez le manchon chauffé du four en le maintenant horizontal jusqu'à ce qu'il repose sur le moufle, puis faites-le pivoter en position verticale.
- Injectez immédiatement avec un mouvement descendant régulier et rapide. Continuez à presser jusqu'à l'éclatement du tube, puis maintenez la pression maximale pendant trois minutes.
Retirez le manchon en lui imprimant un léger mouvement de rotation. Laissez refroidir le moufle sur le plan de travail pendant au moins 30 minutes — ne le trempez jamais dans l'eau froide, car le choc thermique pourrait déformer l'appareil. Démoulez avec une pince à plâtre plutôt qu'avec un marteau afin d'éviter de fissurer la résine.
Important : la cartouche doit être injectée dans l'heure suivant l'ouverture du sachet en aluminium, et le manchon doit être préchauffé pendant 10 minutes avant chaque injection ultérieure.
Étape 7 : finition et polissage
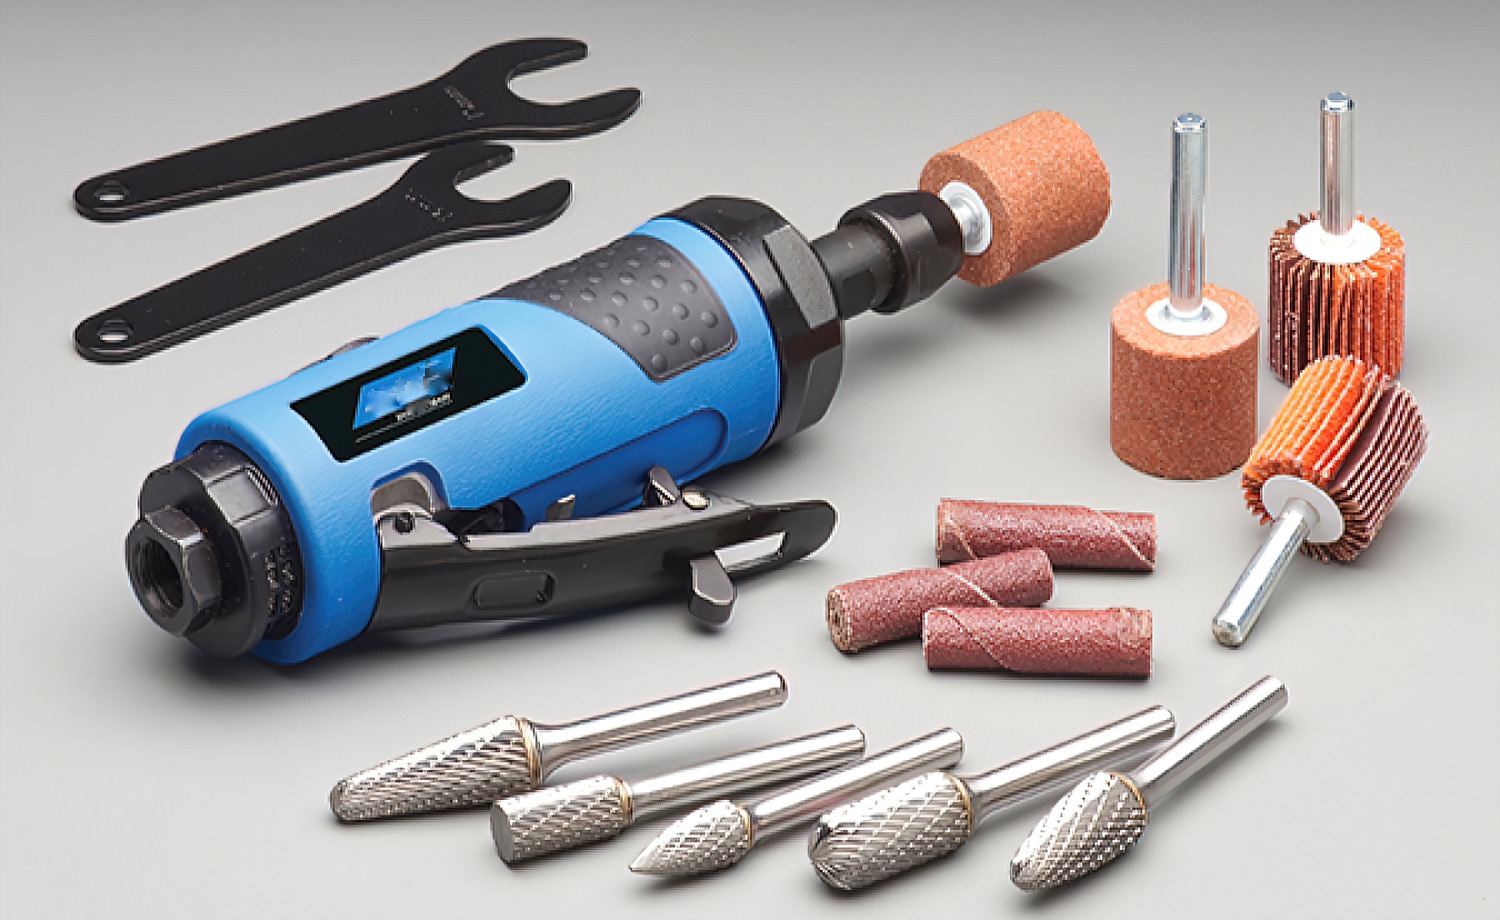
Retirez l'appareil du modèle et coupez les tiges avec un disque à tronçonner. Ajustez les bords des brides avec une meule de dégrossissage, en veillant à éviter la surchauffe de la résine. Lissez les éventuelles rayures avec des meules de polissage en caoutchouc.
Placez l'appareil sur le modèle maître articulé afin de vérifier l'ajustement, la rétention, l'épaisseur et l'occlusion. Nettoyez la surface tissulaire avec une petite brosse à poils pour éliminer les débris. Pour le polissage final :
- Appliquez un abrasif dentaire gros, tel que la pierre ponce, sur une roue en tissu humide.
- Poursuivez avec un produit de polissage haute brillance sur une roue de lustrage finale à basse vitesse.
- Évitez une pression et une vitesse excessives afin d'empêcher la surchauffe du matériau.
Rappels de sécurité et bonnes pratiques
- Portez toujours une protection oculaire et des gants résistants à la chaleur pendant l'injection.
- Utilisez une ventilation appropriée, un système d'aspiration et des masques respiratoires lors du meulage des résines prothétiques.
- Conservez les cartouches inutilisées dans leurs sachets en aluminium scellés, à température ambiante et à l'abri de la lumière directe du soleil.
- Documentez les épaisseurs du wax-up et les paramètres d'injection pour chaque cas afin de mettre en place des processus de laboratoire reproductibles.
Pour plus d'informations sur les fraises et instruments de finition utilisés dans la fabrication des prothèses, consultez notre guide sur les polissoirs dentaires et découvrez notre gamme complète d'accessoires de laboratoire.