Las prótesis parciales Flexsoft ofrecen una alternativa flexible y cómoda a las prótesis parciales rígidas convencionales. Fabricado con una resina termoplástica, el material Flexsoft produce aparatos ligeros que se adaptan a los contornos naturales de los tejidos, resisten las fracturas y proporcionan una excelente estética. Para los laboratorios dentales que buscan resultados consistentes, dominar el proceso de inyección de Flexsoft es esencial.
Esta guía abarca cada etapa de la fabricación, desde la preparación del modelo maestro hasta el pulido final, para que pueda producir prótesis parciales Flexsoft bien ajustadas y con resultados predecibles.
¿Por qué elegir materiales Flexsoft para prótesis parciales?
La resina termoplástica Flexsoft se diferencia del acrílico tradicional en varios aspectos:
- Flexibilidad -- el material se flexiona durante la inserción y extracción, aprovechando las retenciones naturales para lograr estabilidad sin ganchos metálicos
- Biocompatibilidad -- su composición sin monómeros reduce el riesgo de reacciones alérgicas comunes con los acrílicos convencionales
- Estética -- los tonos gingivales translúcidos se integran con los tejidos circundantes y eliminan las estructuras metálicas visibles
- Durabilidad -- su alta resistencia al impacto evita fracturas bajo las fuerzas oclusales normales
- Comodidad del paciente -- la estructura ligera y las superficies lisas minimizan la irritación de los tejidos blandos
Estas propiedades hacen de Flexsoft una excelente opción para pacientes que tienen dificultades con las prótesis parciales convencionales debido a incomodidad, visibilidad de los ganchos o sensibilidad al acrílico. Los profesionales recomiendan cada vez más las prótesis parciales termoplásticas flexibles para pacientes con rebordes delgados o prominencias óseas donde las estructuras rígidas causan puntos dolorosos.
Paso 1: Preparación del modelo maestro para la duplicación
Un bloqueo adecuado es la base de una prótesis parcial flexible bien ajustada. Antes de duplicar el modelo maestro, bloquee con cera base todas las retenciones que interfieran con la trayectoria de inserción planificada. Tenga en cuenta las siguientes indicaciones:
- No alivie las líneas cervicales de los dientes ni las áreas donde desea que el material se enganche para obtener retención.
- En los casos de silla de extremo libre, deje la retención distal del último diente natural, salvo que sea excesivamente profunda.
- Cuando también se reemplacen dientes anteriores en un caso de silla de extremo libre, bloquee asimismo las retenciones anteriores.
- Utilice un paralelizador para identificar la trayectoria de inserción y marque la línea de análisis en cada diente pilar antes del bloqueo.
Un bloqueo minucioso en esta etapa evita la distorsión durante la inyección y garantiza que el aparato terminado se asiente completamente sobre el reborde.
Paso 2: Duplicación y montaje
Duplique el modelo maestro bloqueado utilizando un material de duplicación de silicona o agar. Articule tanto el duplicado como el modelo maestro original -- necesitará el modelo maestro en el articulador más adelante para verificar la oclusión durante el acabado.
Monte los dientes protésicos en el modelo duplicado utilizando solo cera (sin base). Deje aproximadamente 1 mm de espesor de cera debajo de cada diente para que la resina pueda fluir hacia el lado labial y entrar en las retenciones diatórica. Utilice una fresa pequeña redonda de carburo de tungsteno para cortar surcos de retención mecánica en los dientes, de mesial a distal, conectando cada surco con el orificio diatórico central. Confirme que cada surco tenga la profundidad suficiente para proporcionar un bloqueo mecánico, pero que sea lo bastante superficial para no debilitar el diente.
Paso 3: Especificaciones del encerado
Encere el caso con contornos anatómicos completos. Un encerado preciso reduce el desgaste durante la etapa de acabado, conserva las propiedades del material y ahorra tiempo de trabajo. Modele un punteado gingival natural y márgenes festoneados para que la prótesis terminada requiera ajustes mínimos. Respete los siguientes espesores recomendados:
| Área | Espesor recomendado |
|---|---|
| Placa palatina | 1.2 -- 1.5 mm |
| Bridas bucales y labiales | 1.2 -- 2.0 mm |
| Ganchos | 1.0 -- 1.5 mm |
| Brida lingual | 1.2 -- 2.0 mm |
| Conector mayor lingual (mandibular) | 1.7 -- 2.0 mm |
Mantener estas dimensiones garantiza una resistencia adecuada y conserva el aparato lo suficientemente delgado para la comodidad del paciente. Los espesores inferiores al mínimo aumentan el riesgo de fractura durante la función, mientras que el exceso de volumen reduce la flexibilidad que hace atractiva a Flexsoft.
Paso 4: Revestimiento y colocación de bebederos
Revista el caso encerado en el centro de la mufla, con la parte posterior orientada hacia la abertura del bebedero. Después de que el yeso fragüe, coloque dos bebederos desde la abertura de la mufla hasta la porción más posterior de la cera en ambos lados. Cada bebedero debe tener aproximadamente 7 mm de ancho.
Evite ángulos pronunciados en los canales de los bebederos. La resina calentada debe fluir por una trayectoria recta o suavemente curva para llenar completamente el molde. Una vez colocados los bebederos, aplique una capa fina de vaselina sobre toda la superficie de yeso y revista la mitad superior de la mufla.
Paso 5: Eliminación de la cera
Después de que el yeso de revestimiento haya fraguado por completo, coloque la mufla en agua hirviendo durante ocho minutos. Abra la mufla y elimine completamente todos los residuos de cera -- cualquier resto de cera provocará vacíos o contaminación superficial en el aparato final.
Deje enfriar la mufla y luego aplique capas finas y uniformes de separador sobre todas las superficies de yeso. Deje que cada capa se seque por completo antes de aplicar la siguiente. No aplique separador sobre los dientes protésicos, ya que impediría que la resina se adhiera a las zonas de retención. Cierre la mufla una vez que el separador esté completamente seco.
Paso 6: Procedimiento de inyección
La seguridad es fundamental durante la inyección. Use gafas de seguridad y guantes de protección térmica durante todo el procedimiento.
- Rocíe el interior de la manga del cartucho con desmoldante y colóquela en el horno.
- Precaliente el horno a aproximadamente 290 grados C (550 grados F) y deje precalentar la manga durante 15 minutos.
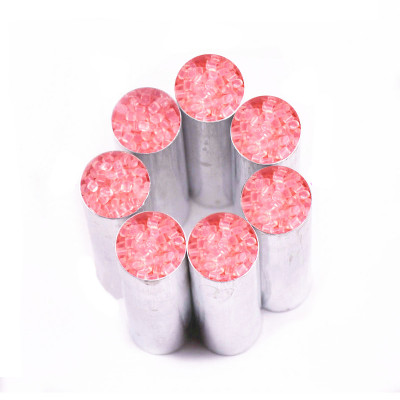
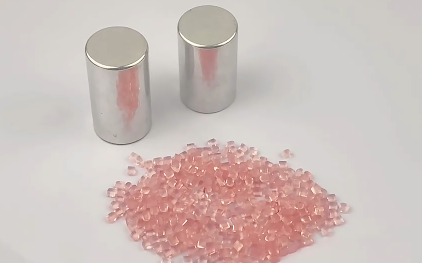
- Retire el cartucho Flexsoft de su bolsa revestida con aluminio solo en este momento. Rocíe el cartucho y el disco de bronce con desmoldante.
- Inserte el cartucho en la manga (primero el extremo de la tapa), seguido del disco de bronce. Utilice el disco grueso para tubos medianos y el disco delgado para tubos grandes.
- Caliente el cartucho durante 12 minutos.
- Coloque la mufla con el extremo del bebedero orientado hacia arriba, directamente debajo del eje de la prensa.
- Retire la manga calentada del horno, manteniéndola horizontal hasta que descanse sobre la mufla; después, gírela hasta colocarla en posición vertical.
- Inyecte inmediatamente con un movimiento descendente firme y rápido. Continúe presionando hasta que el tubo reviente y mantenga después la presión máxima durante tres minutos.
Retire la manga con un ligero movimiento de torsión. Deje enfriar la mufla sobre la mesa durante al menos 30 minutos -- nunca la enfríe bruscamente en agua fría, ya que el choque térmico puede deformar el aparato. Desmufle con pinzas para yeso en lugar de un martillo para evitar que la resina se agriete.
Importante: El cartucho debe inyectarse dentro de la primera hora después de abrir la bolsa de aluminio, y la manga debe precalentarse durante 10 minutos antes de cada inyección posterior.
Paso 7: Acabado y pulido
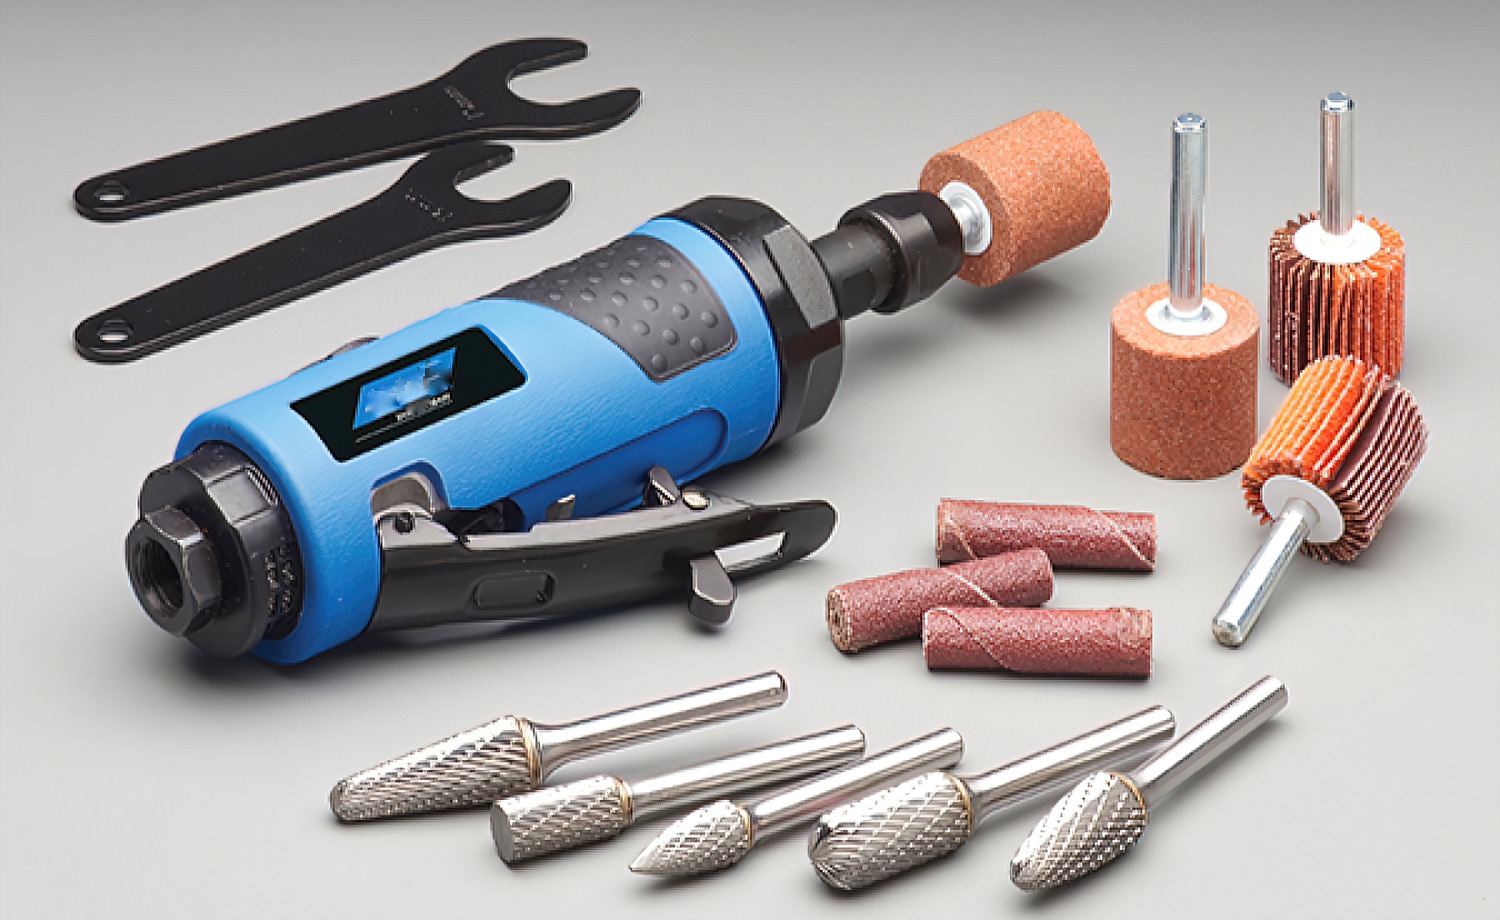
Retire el aparato del modelo y corte los bebederos con un disco de corte. Recorte los bordes de las bridas con una rueda de desbaste gruesa, teniendo cuidado de no sobrecalentar la resina. Alise cualquier rayón con ruedas de pulido de goma.
Coloque el aparato sobre el modelo maestro articulado para verificar el ajuste, la retención, el espesor y la oclusión. Limpie la superficie tisular con un pequeño cepillo de cerdas para eliminar residuos. Para el pulido final:
- Aplique un abrasivo dental grueso, como piedra pómez, sobre una rueda de tela húmeda.
- Continúe con un compuesto de alto brillo sobre una rueda de pulido final a baja velocidad.
- Evite ejercer presión y velocidad excesivas para prevenir el sobrecalentamiento del material.
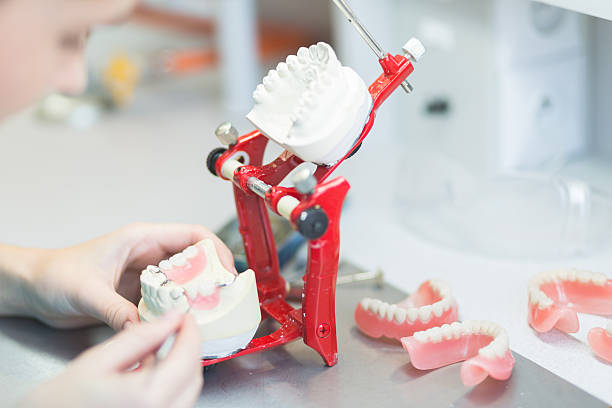
Recordatorios de seguridad y mejores prácticas
- Use siempre protección ocular y guantes resistentes al calor durante la inyección.
- Utilice ventilación adecuada, un sistema de aspiración y mascarillas respiratorias al desgastar resinas protésicas.
- Almacene los cartuchos sin usar en sus bolsas de aluminio selladas, a temperatura ambiente y protegidos de la luz solar directa.
- Registre los espesores del encerado y los parámetros de inyección de cada caso para desarrollar procesos de laboratorio repetibles.
Para obtener más información sobre las fresas e instrumentos de acabado utilizados en la fabricación de prótesis, consulte nuestra guía sobre pulidores dentales y explore nuestra gama completa de accesorios de laboratorio.