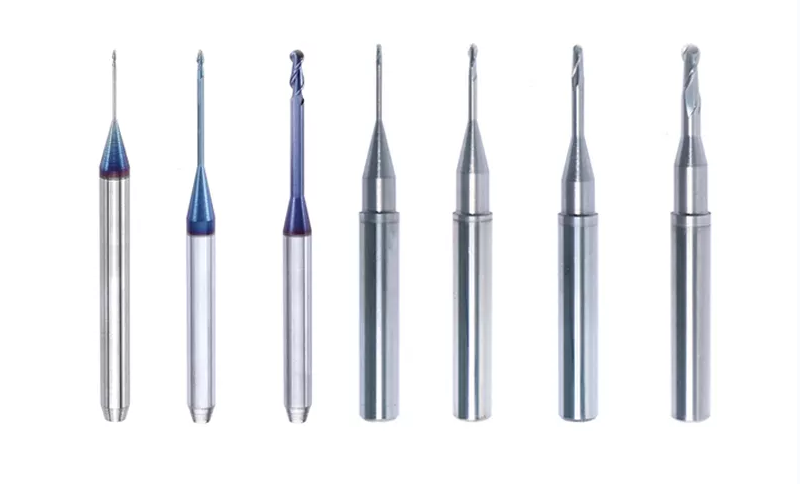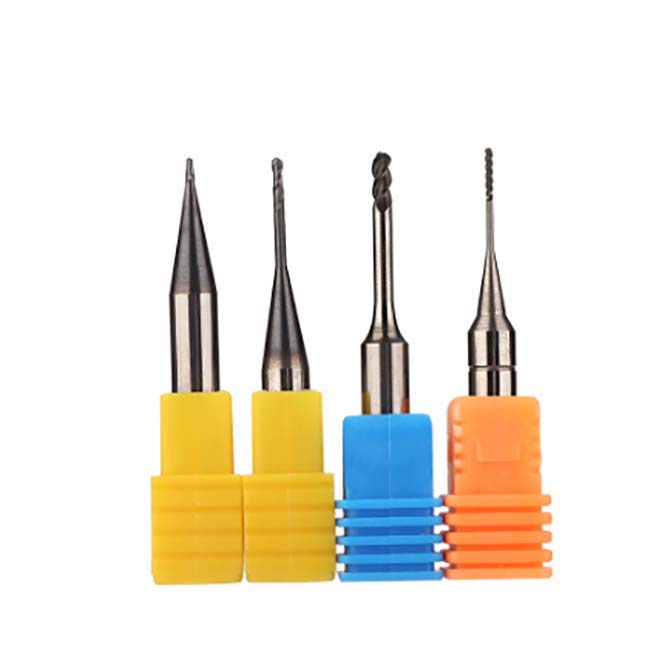
Bir freze ucunun üretildiği malzeme; kullanım ömrünü, ne kadar temiz kestiğini ve hangi restoratif materyalleri işleyebileceğini belirler. Dental ve endüstriyel freze ucu pazarında iki malzeme ailesi öne çıkar: yüksek hız takım çeliği (HSS) ve sinterlenmiş karbür. Her biri; uygulamaya, freze makinesine ve işlenen malzemeye bağlı olarak farklı avantajlar sunar.
Bu makale, diş teknisyenleri ve laboratuvar yöneticilerinin kendi iş akışı gereksinimleri için bilinçli satın alma kararları verebilmesi amacıyla her iki malzeme türünün bileşimini, mekanik özelliklerini ve pratik avantaj-dezavantajlarını ele almaktadır.
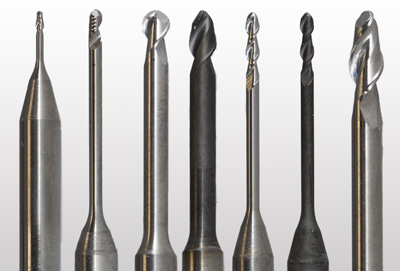
Yüksek Hız Takım Çeliği (HSS) Freze Uçları
Yüksek hız çeliği; tungsten, krom, molibden ve vanadyum ile alaşımlandırılmış takım çelikleri ailesidir. Bu elementler çelik matrisi içinde sert karbür parçacıkları oluşturur ve frez ucunun yüksek sıcaklıklarda keskin kesici kenarını korumasını sağlar. HSS; genel amaçlı kalitelere (M2, M7) ve ekstra sıcak sertliği için kobalt içeren özel kalite türlerine (M35, M42) ayrılır.
HSS'nin Temel Özellikleri
| Özellik | Tipik Değer | Klinik Önemi |
|---|---|---|
| Söndürme sertliği | HRC 62 - 70 | PMMA, mum ve daha yumuşak kompozitlerin frezelenmesi için yeterlidir |
| Maksimum çalışma sıcaklığı | Yaklaşık 600 derece C | Orta ilerleme hızlarında kesici kenar stabilitesini korur |
| Tokluk | Yüksek | Kesintili kesimlerde kırılma ve parçalanmaya karşı direnç gösterir |
| İşlenebilirlik | Üstün | Karmaşık kanal geometrilerinin taşlanması ve yeniden bilenmesi kolaydır |
HSS Freze Uçlarının Avantajları
- Titreşim direnci. HSS'nin doğal tokluğu kesim kuvvetlerini iyi absorbe eder. Bu nedenle, takıma daha fazla titreşim ileten eski veya daha az rijit freze makineleri için pratik bir seçimdir. Bu özellik, frezeleme sırasında hassas mum modellerinde mikro çatlak riskini de azaltır.
- Üretim kolaylığı. HSS, standart atölye ekipmanlarıyla dövülebilir, ısıl işlemden geçirilebilir ve taşlanabilir. Özel sinterleme fırınları ve elmas taşlama taşları gerektiren sinterlenmiş karbüre kıyasla üretim maliyetlerini düşük tutar.
- Yeniden bileme imkânı. HSS frez köreldiğinde, geometrisi kullanılamayacak kadar bozulmadan önce standart bir takım taşlama makinesinde birçok kez yeniden bilenebilir. Bu, kullanım ömrünü uzatır ve yüksek miktarda mum veya PMMA modeli işleyen laboratuvarlarda birim maliyeti düşürür.
- Karmaşık geometri desteği. HSS'nin işlenmesi daha kolay olduğundan üreticiler, karbürde maliyeti aşırı yüksek olacak karmaşık kanal tasarımlarına, talaş kırıcılara ve değişken helis açılarına sahip frezler üretebilir. Bu esneklik, takım üreticilerinin kanal geometrisini belirli alt tabakalara ve makine yapılandırmalarına göre optimize etmesini sağlar.
HSS'nin Sınırlamaları
Bu güçlü yönlerine rağmen HSS, daha sert dental malzemelerin frezelenmesinde yetersiz kalır. Aşınma direnci sinterlenmiş karbüre göre belirgin şekilde daha düşüktür; bu nedenle zirkonya, lityum disilikat veya kobalt-krom alaşımlarının kesiminde daha hızlı körelir. Daha düşük kızıl sertlik, kesici kenarın termal olarak yumuşaması riskini almadan kullanılabilecek ilerleme hızlarını ve iş mili devirlerini de sınırlar. Yüksek hacimli üretim ortamlarında sık yeniden bileme veya değiştirme ihtiyacı, HSS'nin karbüre kıyasla sağladığı ilk maliyet avantajını ortadan kaldırabilir.
Sinterlenmiş Karbür Freze Uçları
Sinterlenmiş karbür (tungsten karbür veya kısaca "karbür" olarak da adlandırılır), toz metalurjisiyle üretilen kompozit bir malzemedir. İnce tungsten karbür parçacıkları, bazen titanyum karbür ile harmanlanarak yüksek sıcaklık ve basınç altında kobalt bağlayıcıyla sinterlenir. Sonuç, en zorlu frezeleme uygulamalarının çoğunda HSS'den daha iyi performans gösteren, son derece sert ve aşınmaya dayanıklı bir takım malzemesidir.
Sinterlenmiş Karbürün Temel Özellikleri
| Özellik | Tipik Değer | Klinik Önemi |
|---|---|---|
| Çalışma sıcaklığı aralığı | 800 - 1000 derece C | Yüksek iş mili devirlerinde kesim performansını korur |
| Oda sıcaklığındaki sertlik | HRA 89 - 93 (yaklaşık HRC 74 - 82) | Zirkonya, cam seramikler ve CoCr alaşımlarını işler |
| Kesim hızı kapasitesi | HSS'nin 4 - 8 katı | Daha kısa frezeleme çevrimleri ve daha yüksek laboratuvar verimliliği sağlar |
| Eğilme dayanımı | HSS'den düşük | Ağır kesintili kesimlerde kırılmaya daha yatkındır |
Sinterlenmiş Karbür Freze Uçlarının Avantajları
- Üstün aşınma direnci. Karbür frezler, ön-sinterlenmiş zirkonya veya cam dolgulu kompozitler gibi aşındırıcı malzemelerin frezelenmesinde kesici kenar geometrisini HSS'den çok daha uzun süre korur. Bu, daha uzun üretim serileri boyunca daha tutarlı kenar doğruluğu ve iş ortasında daha az takım değişimi sağlar.
- Daha yüksek izin verilen kesim hızları. Karbür, yüksek sıcaklıklarda sertliğini koruduğundan laboratuvarlar CAD/CAM freze makinelerini kenar bozulması olmadan daha yüksek iş mili devirlerinde ve ilerleme hızlarında çalıştırabilir. Sonuç, restorasyon başına daha kısa çevrim süresi ve daha yüksek günlük üretimdir.
- Boyutsal stabilite. Tungsten karbürün düşük termal genleşme katsayısı, uzun frezeleme seansları sırasında frez geometrisinin çok az değişmesini sağlar. Böylece saatler süren sürekli çalışmanın ardından bile nihai protezin doğruluğu korunur.
- Geniş alt tabaka uyumluluğu. Tek bir karbür frez seti PMMA, mum, kompozit rezin, zirkonya, lityum disilikat ve kobalt-kromu işleyebilir. Bu da farklı malzemelerle çalışan laboratuvarlarda gerekli takım değişikliklerinin sayısını azaltır.
Sinterlenmiş Karbürün Sınırlamaları
Karbür, HSS'den daha kırılgandır. Ağır kesintili kesimlerde veya iş parçası fikstür içinde yer değiştirdiğinde karbür frezin parçalanma ya da kırılma olasılığı, eşdeğer bir HSS freze göre daha yüksektir. Karbür frezler ayrıca çoğu laboratuvar ortamında ekonomik olarak yeniden bilenemez; çünkü elmas taşlama ekipmanı ve hassas CNC kontrollü yenileme gerektirir. Daha yüksek hammadde ve üretim maliyetleri, frez başına daha büyük bir ilk yatırım anlamına gelir. Bununla birlikte, birim başına işlenen malzeme üzerinden hesaplandığında daha uzun kullanım ömrü bu maliyeti çoğu zaman dengeler.
Sinterlenmiş Karbürün Üç Kategorisi
Tüm sinterlenmiş karbürler aynı değildir. Dental ve endüstriyel takım pazarları, her biri farklı iş parçası malzemeleri için optimize edilmiş üç ana alt kategori tanır:
- Tungsten-kobalt (WC-Co) karbürler. Dental frezeleme için en yaygın kalitedir. Sertlik ve tokluk arasında mükemmel bir denge sunar; zirkonya ve PMMA frezeleme için varsayılan seçimdir. Beş eksenli dental freze makinelerinin çoğu standart ekipman olarak WC-Co frezlerle birlikte gönderilir.
- Tungsten-titanyum-kobalt (WC-TiC-Co) karbürler. Titanyum karbür ilavesi, kobalt-krom veya titanyum gibi metal alt tabakaların kesiminde krater aşınması direncini artırır. Metal altyapıları düzenli olarak frezeleyen laboratuvarlar bu kaliteden yararlanır; çünkü yüksek kesim sıcaklıklarında gelişen yapışmalı aşınma biçimlerine karşı direnç gösterir.
- Genel amaçlı (çoklu karbür) kaliteler. Bu formülasyonlar, farklı karbür türlerini harmanlayarak frezleri alt tabakalar arasında değiştirmenin pratik olmadığı karma malzeme iş akışlarına uygun çok yönlü bir denge sağlar. Herhangi bir tek alt tabaka kategorisindeki en yüksek performanstan, tümünde kabul edilebilir sonuçlar elde etme karşılığında vazgeçer.
HSS ve Sinterlenmiş Karbür: Yan Yana Karşılaştırma
| Faktör | HSS | Sinterlenmiş Karbür |
|---|---|---|
| Sertlik | HRC 62 - 70 | Eşdeğer HRC 74 - 82 |
| Isı toleransı | 600 derece C'ye kadar | 1000 derece C'ye kadar |
| Aşınma direnci | Orta | Üstün |
| Tokluk | Yüksek | Orta |
| Yeniden bileme | Kolay, düşük maliyetli | Zor, elmas takımlar gerektirir |
| Kesim hızı | Temel seviye | 4 - 8 kat daha hızlı |
| En uygun alt tabakalar | Mum, PMMA, yumuşak kompozitler | Zirkonya, cam seramikler, CoCr, PMMA |
| Birim maliyeti | Daha düşük | Daha yüksek (uzun kullanım ömrüyle dengelenir) |
Hangi Malzemeyi Seçmelisiniz?
Öncelikle mum modeller, PMMA geçiciler veya düşük hacimli üretim yapan laboratuvarlar için HSS frezler, toleranslı tokluğa sahip uygun maliyetli bir başlangıç seçeneği sunar. Modern beş eksenli CAD/CAM sistemlerinde yüksek hacimli zirkonya, lityum disilikat veya metal altyapı üretimi yapan laboratuvarlar için sinterlenmiş karbür frezler sektör standardıdır.
Birçok yoğun çalışan laboratuvar her iki türü de stoklar: kırılma riskinin yüksek olduğu yumuşak malzemelerin kaba işlenmesi için HSS frezler; kenar tutuculuğu ve yüzey kalitesinin en önemli olduğu finisaj geçişleri ve sert malzeme frezeleme işlemleri için karbür frezler. Bu çift stok yaklaşımı, takım maliyetini üretim verimliliğiyle dengeler ve teknisyenlere frez malzemesini her işe göre seçme esnekliği sağlar.
Hangi malzemeyi seçerseniz seçin, doğru soğutucu iletimi ve doğru iş mili devri ayarları önemini korur. Herhangi bir frez ucunu önerilen parametre aralığının dışında çalıştırmak aşınmayı hızlandırır ve restorasyon uyumunu olumsuz etkiler. Alt tabakaya özel hız ve ilerleme önerileri için daima frez üreticisinin veri sayfasına başvurun.
Burdental, günümüzün dijital frezeleme iş akışları için tasarlanmış hem tungsten karbür frezleri hem de eksiksiz bir laboratuvar elmas frezleri serisi sunar. Her frez sıkı boyutsal toleranslarla üretilir ve fabrikadan çıkmadan önce kesim performansı açısından test edilir; böylece ürün serisinin tamamında tutarlı sonuçlar elde edilir.