Zirkonya, posterior kronlar, köprüler ve implant destekli restorasyonlar için baskın materyal haline gelmiştir. 3Y-TZP formülasyonlarında bükülme dayanımı 1000 MPa'nın üzerindedir; bu da onu lityum disilikat veya feldspatik porselenden çok daha sert yapar. Bu sertlik ağız içinde avantaj sağlarken klinik ortamda gerçek bir zorluk oluşturur. e.max'i saniyeler içinde kesen standart elmas frezler, yanlış tip seçildiğinde zirkonya karşısında parlayarak kesmeyi durdurur. Daha da kötüsü, agresif teknik lokal ısı oluşturur; bu da tetragonalden monoklinik faz dönüşümünü tetikleyerek uzun dönem dayanıklılığı olumsuz etkileyen mikro çatlaklara yol açar.
Bu kılavuz, özellikle zirkonya ayarlama ve konturlama için frez seçimini, tekniği ve bitirme protokollerini kapsar.
Zirkonya Neden Farklı Enstrümantasyon Gerektirir
Zirkonya, Mohs sertlik ölçeğinde yaklaşık 8,5 değerindedir; çoğu cam seramik ise 6-7 arasındadır. Bu fark önemlidir çünkü standart elektroliz kaplama bir frezdeki elmas partikülleri, daha yumuşak alt tabakalar için optimize edilmiş yoğunluk ve açığa çıkma yüksekliğinde bağlanır. Zirkonyaya karşı bu partiküller hızla körelir ve klinisyeni basıncı artırmaya zorlar; bu da verimli kesim yerine ısı ve titreşim oluşturur.
Zirkonya ayarlamasını diğer seramik çalışmalarından farklı kılan üç faktör vardır:
Isı hassasiyeti: Yüzeyde 200°C'nin üzerindeki sürekli sıcaklıklar düşük sıcaklık bozunmasını (LTD) başlatabilir. Faz değişimi yaklaşık %4'lük hacim genleşmesi oluşturur ve çevrimsel yükleme altında ilerleyen yüzey altı mikro çatlaklara yol açar.
Sertlik uyumsuzluğu: Zirkonyadan yalnızca elmas daha serttir. Karbür frezler, tamamen sinterlenmiş zirkonyada hacimsel materyal kaldırma için esasen kullanışsızdır. Ekstra kalın karbür oluklar bile birkaç saniyelik temastan sonra kırılır ve deforme olur.
Yüzey bütünlüğü gereklilikleri: Kaba taşlama, gerilim yoğunlaştırıcıları gibi davranan derin çizikler bırakır. Cam seramiklerin aksine zirkonya, yüzey kusurlarını maskelemek için asitlenemez ve glaze uygulanamaz. Kaba ayarlama ile oluşan çizikler, sistematik olarak polisaj yapılmadıkça kalır.
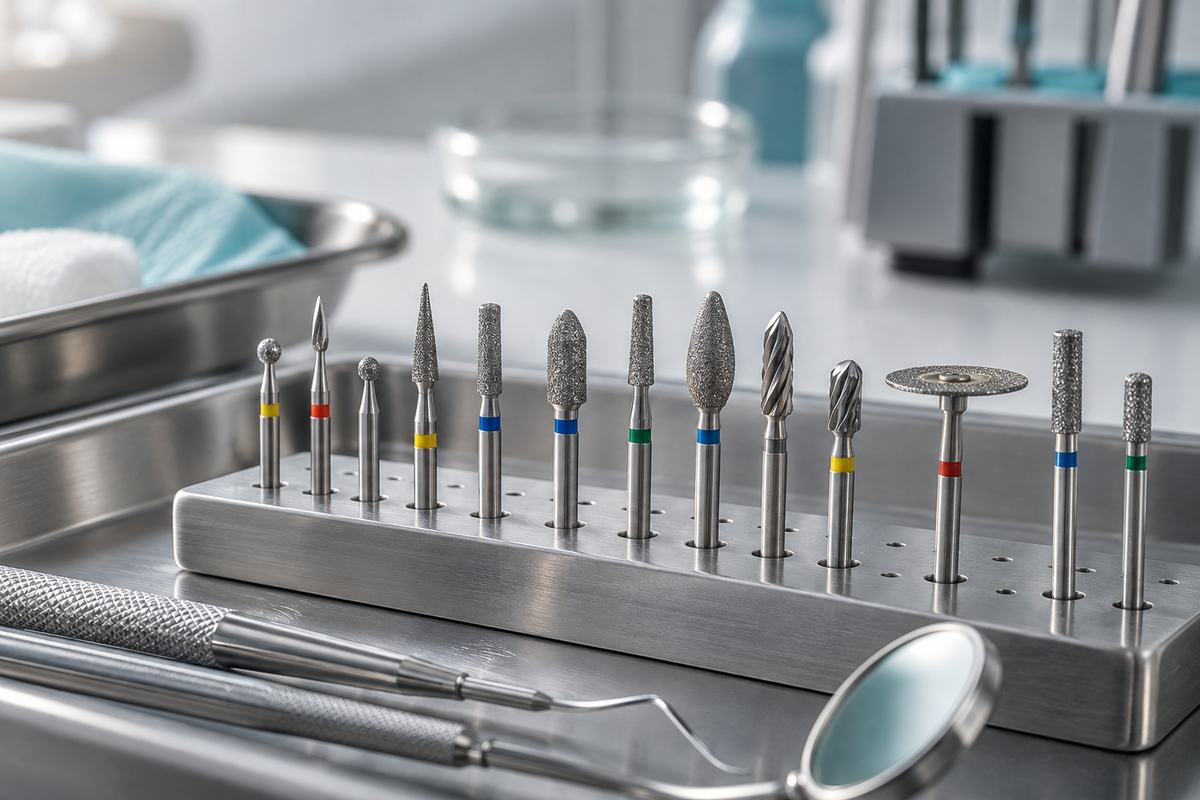
Gren Seçimi: Kalın, Orta ve İnce
Elmas greni, partikül boyutuna göre sınıflandırılır. Zirkonya çalışmaları için her gren aralığının iş akışında belirli bir rolü vardır.
Gren | Partikül Boyutu | Bant Rengi | Zirkonyada Kullanım |
|---|---|---|---|
Süper Kalın | 150-180 μm | Siyah | Yalnızca hacimsel küçültme. Yüksek ısı oluşumu. Yoğun irrigasyonla seyrek kullanın. |
Kalın | 125-150 μm | Yeşil | Oklüzyon ve proksimal temasların birincil ayarlanması. Kesim hızı ve yüzey kalitesi arasında en iyi denge. |
Orta | 100-120 μm | Mavi/Yok | Kaba ayarlama sonrası düzeltme. Polisajdan önce çizik derinliğini azaltır. |
İnce | 40-50 μm | Kırmızı | Ön polisaj aşaması. Lastik tekerlek veya pat ile bitirmeye uygun yüzey oluşturur. |
Ekstra İnce | 15-25 μm | Sarı | Son düzleştirme. Doğrudan polisajlı yüzey bitişine yaklaşır. |
Rutin klinik oklüzal ayarlama için ilk temas kaldırmada kalın grenle başlayın, ardından orta grene geçin. Restorasyon glaze uygulanmadan bırakılacaksa (monolitik zirkonyada yaygındır), polisaj aletlerine geçmeden önce ince ve ekstra ince grenle devam edin. Grenleri atlamak, lastik polisaj uçlarının tamamen gideremeyeceği derin çizikler bırakır.
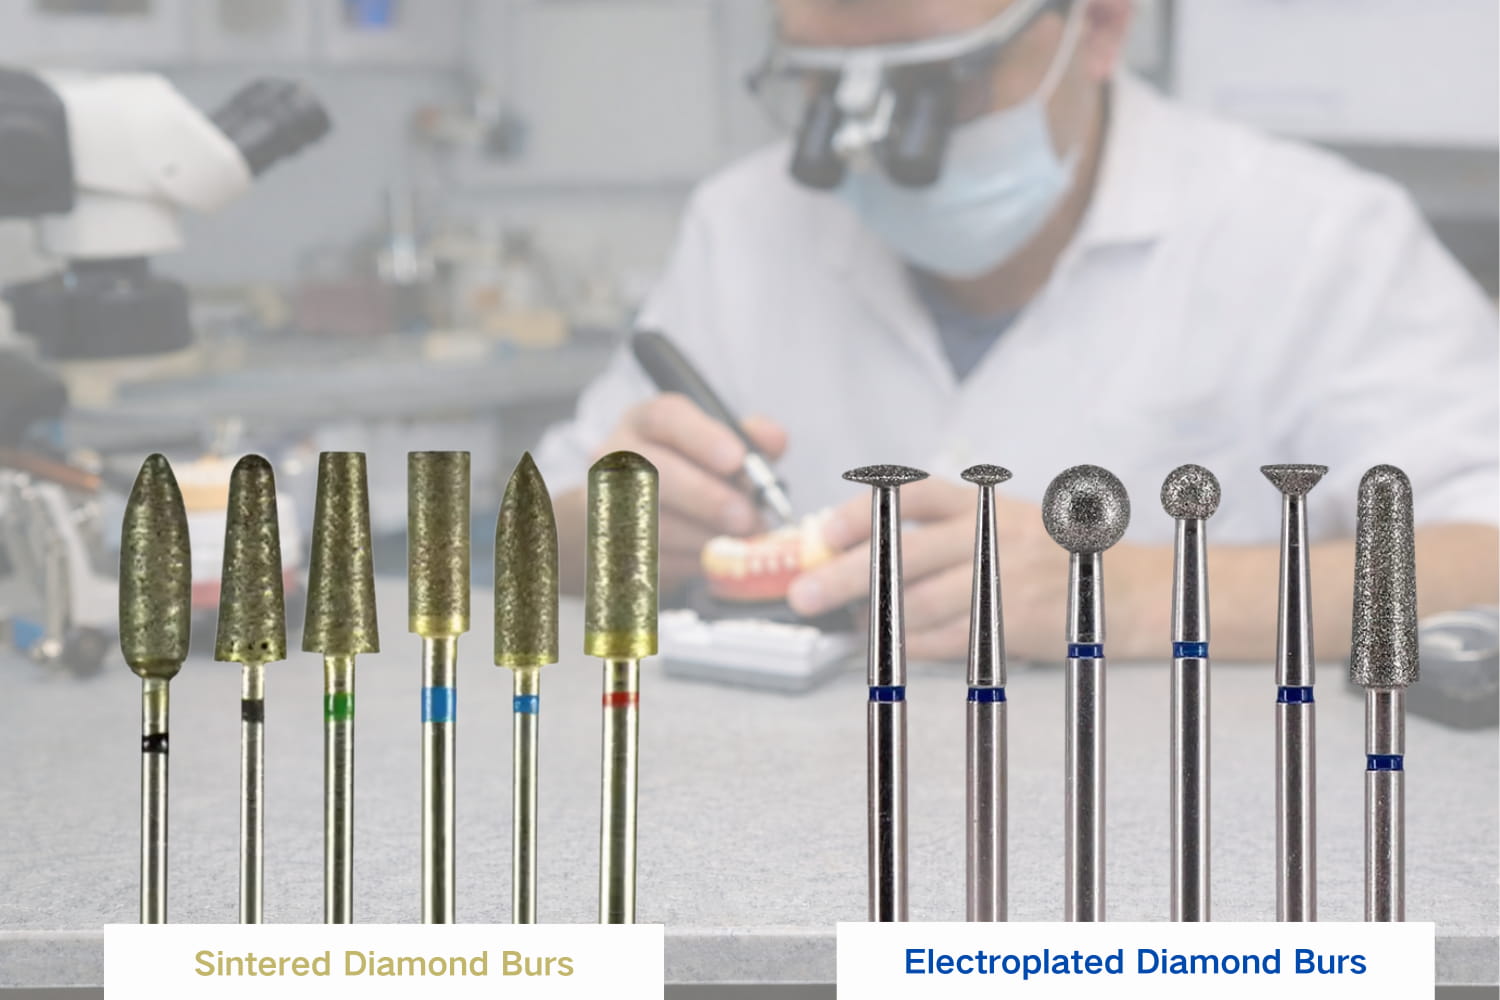
Sinterlenmiş ve Elektroliz Kaplama Elmas Frezler
Bu ayrım, zirkonya için diğer tüm restoratif materyallerden daha önemlidir.
Elektroliz Kaplama (Tek Katmanlı) Elmas Frezler
Standart zirkonya elmas frezler, nikel kaplama ile metal bir şaft üzerine bağlanmış tek katmanlı elmas partikülleri kullanır. Elmas partikülleri tamamen açıkta olduğundan yeni olduklarında agresif kesim yaparlar. Sorun şudur: zirkonyaya karşı bu tek katman hızla aşınır. Yeni bir elektroliz kaplama frez, kesim verimliliği belirgin şekilde düşmeden önce zirkonyada 3-5 iyi ayarlama sağlayabilir. Elmas katmanı tükendiğinde seramiğe karşı metal taşlamaya başlarsınız; bu da materyal kaldırmadan ısı oluşturur.
Elektroliz kaplama frezler, küçük bir yüksek noktayı kaldırmanız gereken hızlı klinik ayarlamalar için doğru seçim olmaya devam eder. İlk kesim verimlilikleri mükemmeldir ve frez başına maliyetleri düşüktür. Serbestçe kesmeyi bıraktıklarında hemen atın.
Sinterlenmiş (Çok Katmanlı) Elmas Frezler
Tamamen sinterlenmiş elmas frezler, elmas partiküllerini yalnızca yüzeye değil, kesici başın tamamına gömer. Dış katman aşındıkça alttaki taze elmas açığa çıkar. Bu kendini yenileyen özellik, sinterlenmiş frezleri zirkonya gibi sert alt tabakalara karşı çok daha dayanıklı hale getirir.
Sinterlenmiş frezler yeni bir elektroliz kaplama frezden biraz daha yavaş keser, ancak onlarca kullanım boyunca tutarlı kesim performansını korur. Laboratuvar tarafında konturlama, kapsamlı klinik yeniden şekillendirme veya yüzeysel miktardan daha fazla zirkonya kaldırılması gereken her durum için daha iyi seçimdir. Birim başına daha yüksek maliyet, uzun kullanım ömrüyle dengelenir.
Bir uyarı: sinterlenmiş frezler, yüksek hızlı el aletindeki FG şaftlı elektroliz kaplama frezlere kıyasla daha düşük devirde çalışır (genellikle HP şaft, düz el aletinde 20.000-35.000 rpm). İş akışınızı buna göre planlayın.
Zirkonya Kron Ayarlaması İçin Frez Şekli Seçimi
Şekil seçimi, diğer seramik çalışmalarındaki anatomik mantığı izler; ancak önemli bir fark vardır: anatominin izin verdiği en geniş temas alanını istersiniz. Daha geniş temas alanı, kesim kuvvetlerini dağıtır ve lokal aşırı ısınmaya neden olan noktasal yüklemeyi azaltır.
Futbol Topu (Yumurta Şekli / 379 Serisi)
Futbol topu şekli, oklüzal ayarlama için temel alettir. Yuvarlatılmış profili fossa ve tüberkül ucu anatomisine uyum sağlar. Santrik temasların azaltılması, marjinal sırtların düzeltilmesi ve oklüzal konturların harmanlanması için kullanın. Geniş temas yüzeyi, sivri şekillere kıyasla birim alan başına daha az ısı oluşturur.
Alev (862 Serisi)
Alev şekilleri interproksimal alanlara, anterior kronların lingual yüzeylerine ve dar embraşür boşluklarına erişir. Konik uç, sınırlı alanlarda hassas ayarlama sağlar. Uç kuvveti küçük bir alanda yoğunlaştırdığından, ısıyı kontrol etmek için hafif aralıklı vuruşlar ve yeterli su spreyi kullanın.
Konik Namlu (847 Serisi)
Konik namlular aksiyel duvar küçültme, çıkış profilinin ayarlanması ve simantasyon öncesi subgingival konturların değiştirilmesi için uygundur. Düz kesim yüzeyi, minimum yalpalama ile öngörülebilir materyal kaldırma sağlar.
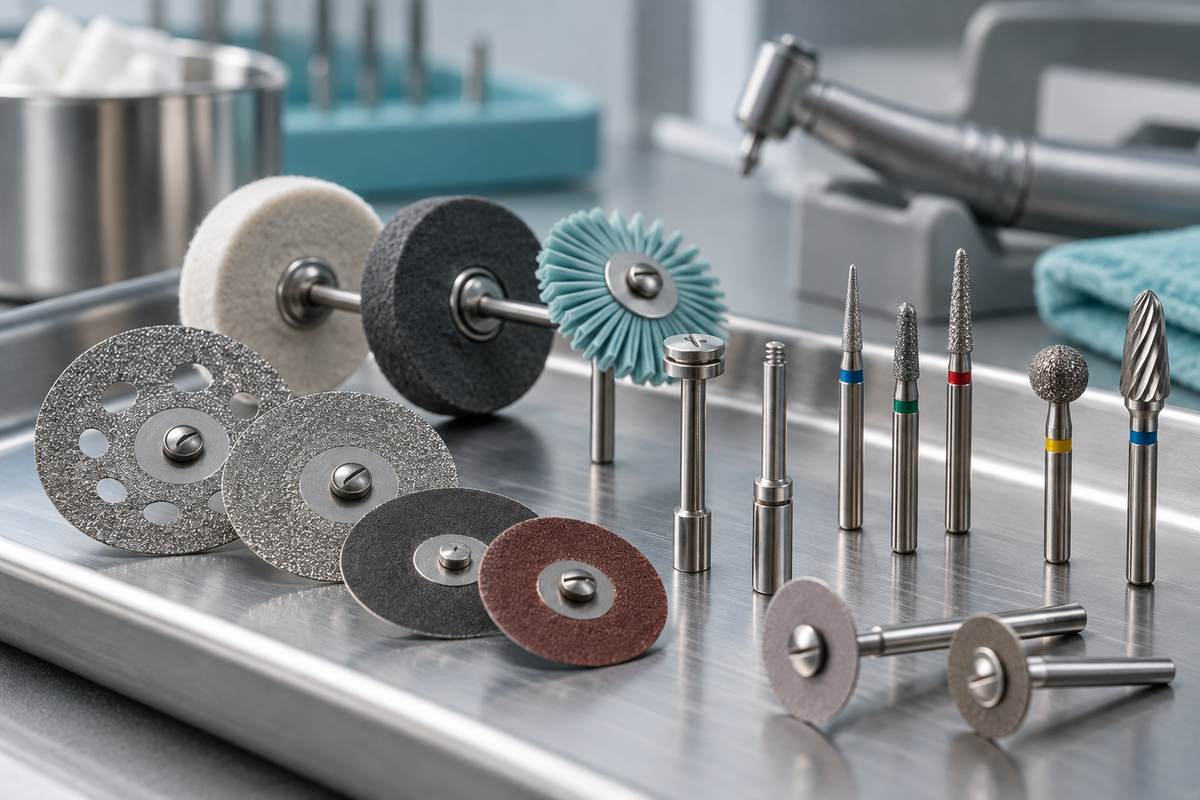
Tekerlek (016 Disk Şekli)
İnce elmas tekerlek, temas açma ve konektör ayarlamalarını gerçekleştirir. Dikkatli kullanın: ince kenar kuvveti dar bir çizgide yoğunlaştırır ve kesim sırasında en yüksek sıcaklıkları oluşturur. Frezi hareket ettirin ve su akışını sürdürün.
Hız ve Basınç: Mikro Çatlaklardan Kaçınma
El aletinde kontrol ettiğiniz iki değişken rpm ve uygulanan kuvvettir. Her ikisi de ısı oluşumunu ve yüzey hasarını doğrudan etkiler.
Hız önerileri:
Yüksek hızlı el aleti (FG frezler): Hafif dokunuşla 300.000-400.000 rpm. Yüksek hız, ağır basınç uygulamadan elmasın işi yapmasını sağlar. Frezi yüzeye karşı durdurmaktan kaçının.
Düz el aleti (HP sinterlenmiş frezler): 20.000-35.000 rpm. Daha düşük hız, frezin agresif elmas matrisiyle dengelenir. Frezin kendi kesim hızını bulmasına izin verin.
Polisaj için düşük hızlı anguldruva: polisaj lastikleri veya pat ile 8,000-15,000 RPM.
Basınç yönergeleri:
En fazla 1-2 N kuvvet uygulayın. Bu, yüzey üzerinde duran küçük bir elmanın ağırlığına yaklaşık olarak eşittir. Anguldruva başını esnetecek kadar bastırıyorsanız, fazla basınç uyguluyorsunuz demektir.
1-2 saniyelik kısa ve süpürme hareketleri kullanın. Kaldırın, yeniden konumlandırın ve tekrarlayın. Tek bir noktada sürekli temas, termal hasara giden en hızlı yoldur.
Frez titreşiyor veya zıplıyorsa körelmiştir. Değiştirin. Körelmiş bir frezi zorlamak, verimli kesim sağlamadan sürtünme ısısı oluşturur.
Islak ve Kuru Kesim
Kısa cevap: zirkonyayı elmas frezlerle düzeltirken her zaman su kullanın. Daha uzun cevap ise biraz daha nüanslıdır.
Su spreyi temas bölgesini soğutur, döküntüleri kesim alanından uzaklaştırır ve elmas tıkanmasını azaltır. Termokupl ölçümleri, kalın grenli bir elmas frezle kuru taşlamanın 5 saniyelik sürekli temas içinde yüzey sıcaklıklarını 400°C'nin üzerine çıkardığını göstermektedir. 30-50 mL/min su spreyiyle, aynı yük altında tepe sıcaklık 100°C'nin altında kalır.
Bazı klinisyenler, özellikle artikülasyon kağıdıyla oklüzal temasları kontrol ederken görünürlük için kuru düzeltmeyi tercih eder. Kuru kesim yapmanız gerekiyorsa teması frezle saniyenin altındaki dokunuşlarla sınırlayın ve her geçiş arasında frezi tamamen kaldırın. Kuru çalışma için kalın gren yerine ince veya orta gren kullanın. Kontrollü kuru düzeltme için düşük RPM'in önemli ölçüde daha az ısı oluşturması nedeniyle düşük hızlı anguldruvaya takılan elmas taşlara geçmeyi de değerlendirin.
Farklı aşındırıcı aletlerin çeşitli seramik malzemelerle nasıl çalıştığına dair bir karşılaştırma için seramikler ve değerli metaller için yeşil taşlar hakkındaki bu genel bakışa göz atın.
Özel Zirkonya Frezleri ve Standart Elmas Frezler
Artık birçok üretici özellikle zirkonya için etiketlenmiş frezler pazarlamaktadır. Gerçekte ne farklıdır?
Özel zirkonya elmas frezleri genellikle aşağıdaki değişikliklerden birini veya birkaçını içerir:
Daha yüksek elmas konsantrasyonu: Milimetrekare başına daha fazla parçacık, sert alt tabakaya karşı kesim verimliliğini korur.
Daha kalın temel gren: Standart "kalın" gren 125 μm olabilir; zirkonyaya özel kalın gren 150 μm'den başlayabilir ve daha agresif parçacık açığa çıkışına sahip olabilir.
Daha güçlü bağlayıcı matris: Geliştirilmiş nikel veya reçine bağlama, yüksek yükte kesim sırasında parçacık kopmasına direnç gösterir.
Optimize edilmiş şaft konikliği: Bazı tasarımlar titreşim aktarımını azaltmak için daha rijit bir boyun kullanır.
Gerekli midir? Küçük oklüzal nokta taşlamalarında (tek bir erken teması gidermek için) yeni bir standart kalın elmas frez iyi sonuç verir. Porselene kıyasla daha hızlı tükenir, ancak klinik sonuç kabul edilebilir düzeydedir. Noktasal düzeltmenin ötesindeki işlemler için amaca özel zirkonya frezleri, zaman tasarrufu ve termal hasar riskinin azalması sayesinde maliyetini karşılar. Fark, özellikle köprü altyapılarının laboratuvar tarafında konturlanması sırasında belirgindir.
Elmas frezlerin karbür frezlerle karşılaştırılmasını anlamak, elmasın zirkonya çalışmaları için neden tek pratik seçenek olduğunu açıklamaya da yardımcı olabilir.
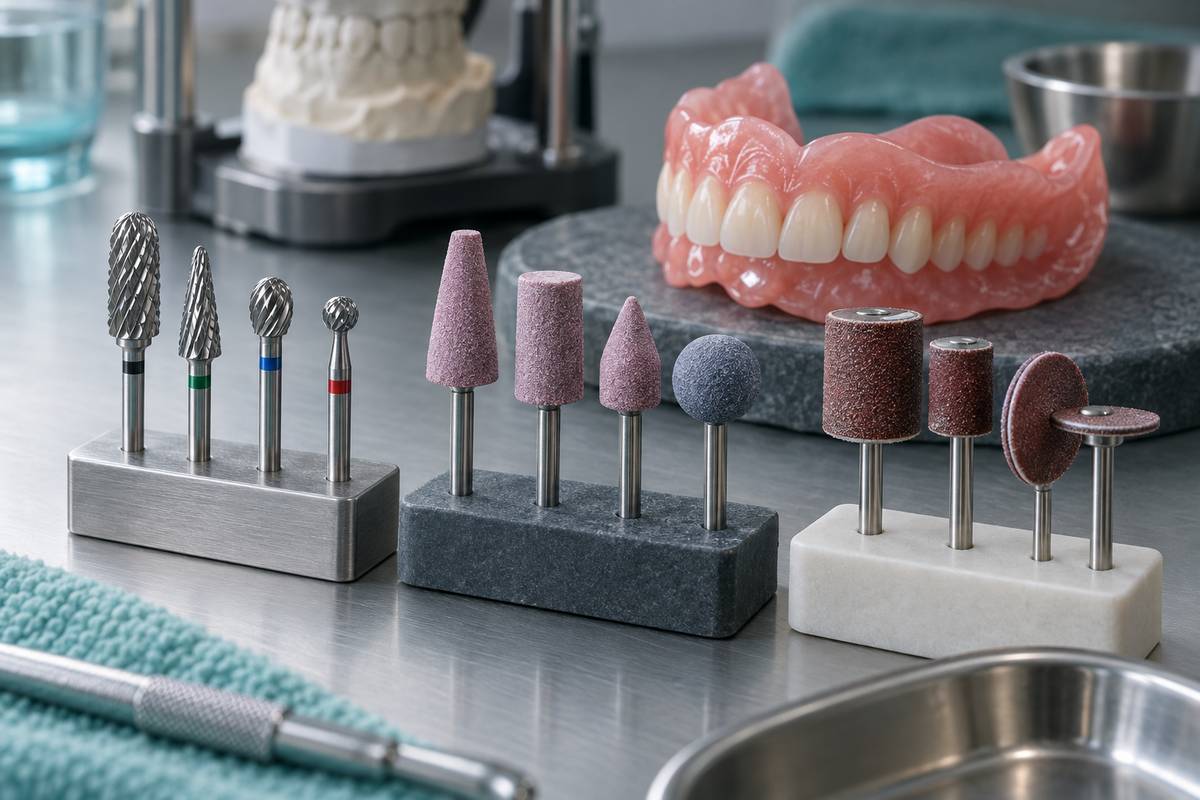
Zirkonya Düzeltmesinden Sonra Polisaj Sıralaması
Klinik içi yapılan her düzeltme, zirkonya restorasyonunun polisajlı veya glazürlü yüzeyini bozar. Bozulmuş yüzeyin bitirilmeden bırakılması, karşıt mine üzerindeki aşınmayı artırır ve plak tutucu pürüzlülük oluşturur. Uygun bir polisaj sıralaması, yüzey düzgünlüğünü klinik olarak kabul edilebilir seviyelere geri getirir.
Tipik üç aşamalı klinik içi protokol:
1. Aşama - Kalın polisaj ucu (pembe veya kahverengi lastik disk/uç): 8,000-12,000 RPM, kuru veya hafif su sisiyle. Bu aşama, elmas frez düzeltmesinden kalan en derin çizikleri giderir. Her yüzeyde 15-20 saniye çalışın.
2. Aşama - Orta polisaj ucu (yeşil veya mavi lastik disk/uç): 8,000-12,000 RPM, kuru. 1. aşamadan kalan yüzeyi düzeltir. Bu aşamada yüzeyde bir miktar yansıtıcılık görülmeye başlamalıdır.
3. Aşama - İnce polisaj ucu (beyaz veya açık gri disk) veya elmas polisaj patı: Diskler için 5,000-8,000 RPM veya 1-3 μm elmas patıyla keçi kılı fırça. Bu işlem, Ra değerleri 0.2 μm'nin altında olan ve araştırmalara göre glazürlü zirkonyaya benzer mine aşınması oluşturan bir yüzey meydana getirir.
Farklı malzemelerde polisaj aleti seçimi hakkında ayrıntılı bilgi için dental polisaj ucu türleri hakkındaki bu açıklamaya başvurun.
Polisaj sıralamasını atladığınızda, hastanızın karşıt dişine karşı 1000 grenli zımpara kağıdı gibi davranan bir restorasyon bırakırsınız. Klinik içinde polisaja harcanan 3-4 dakika, restorasyonun kullanım ömrü boyunca ölçülebilir mine aşınmasını önler.
Klinik Kontrol Listesi: Zirkonya Düzeltme Protokolü
Temasları artikülasyon kağıdıyla işaretleyin (ilk kontrol için 200 μm film, düzeltme için 40 μm).
Kalın grenli elmas frez seçin (oklüzal yüzey için futbol topu şekli, interdental bölge için alev şekli).
Su spreyi, hafif basınç ve aralıklı 1-2 saniyelik hareketlerle düzeltme yapın.
Temasları yeniden kontrol edin. Gerektiğinde tekrarlayın.
Yüzey düzeltmesi için orta grenli elmasa geçin.
Üç aşamalı polisaj protokolünü uygulayın: kalın lastik, orta lastik, ince lastik veya elmas patı.
Yüzey düzgünlüğünü sondla kontrol edin. Uygun şekilde polisajlanmış bir yüzey, takılma olmadan cam gibi pürüzsüz hissedilmelidir.
Aşırı basınç gerektiren elmas frezi atın. Bir sonraki hastada körelmiş frez kullanılması termal hasar riski oluşturur.
Zirkonya, metodik tekniği ödüllendirir. Frezinizi göreve uygun seçin, malzemenin termal hassasiyetine dikkat edin ve taşladığınız yüzeyi her zaman bitirin. İyi düzeltilmiş bir zirkonya kron ile karşıt dişte aşınmaya neden olan bir kron arasındaki fark, çok sayıda klinisyenin atladığı son birkaç dakikalık polisaja bağlıdır.