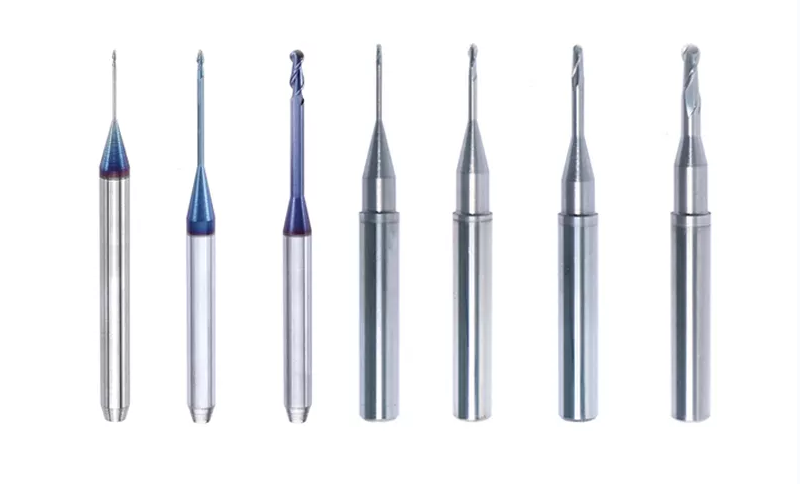
لماذا تحدث مشكلات التثبيت والاهتزاز
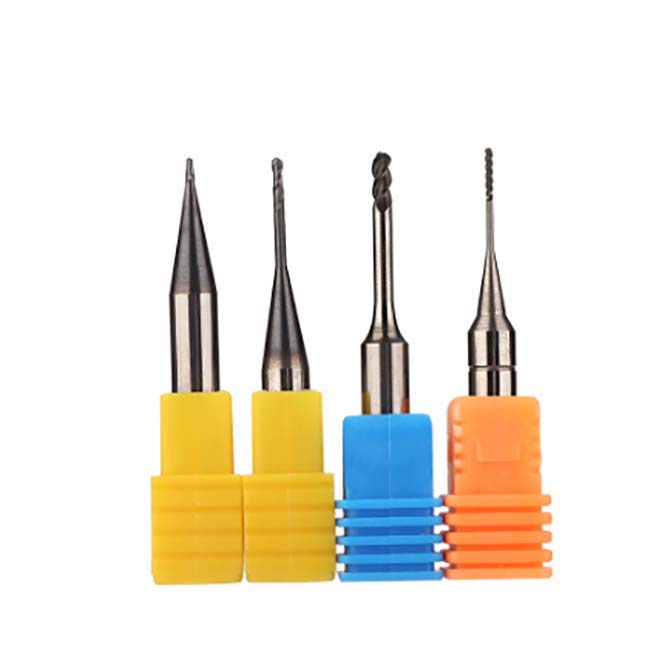
تُستخدم بورات التفريز كأدوات قطع دقيقة في مراكز التشغيل CNC لتفريز الترميمات السنية من بلوكات الزركونيا والشمع وPMMA ومواد أخرى. عندما لا تُثبّت هذه البورات بإحكام في حامل الأداة، أو يحدث اهتزاز أثناء القطع، فقد تتراوح النتائج بين سوء تشطيب السطح وانكسار الأداة بالكامل وتلف قطع العمل.
يُعد فهم الأسباب الجذرية لفشل التثبيت ومشكلات الاهتزاز الخطوة الأولى لمنع حدوثها. تتناول هذه المقالة العوامل الرئيسية التي تسهم في كلتا المشكلتين، وتقدم حلولًا عملية يمكن لفنيي مختبرات الأسنان ومتخصصي التشغيل تطبيقها فورًا.
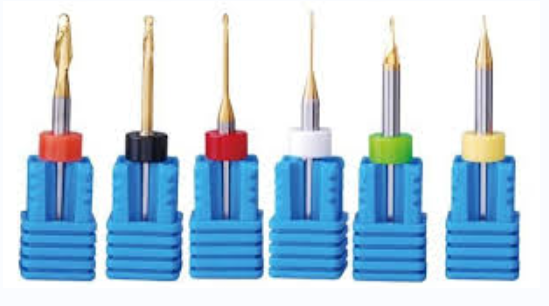
كيفية عمل تثبيت بور التفريز
تُثبّت معظم بورات التفريز المستخدمة في مراكز تشغيل CAD/CAM السنية بواسطة ظرف كوليت زنبركي. يضيق الكوليت حول ساق البور عند تدوير صامولة التثبيت، مما يولد احتكاكًا يحافظ على الأداة في موضعها. أثناء التشغيل، يُركّب البور بوضعية كابولية، أي أنه يمتد إلى الخارج من الحامل من دون دعم عند طرف القطع.
يعني هذا التركيب الكابولي أن قوة التثبيت عند الساق هي العامل الوحيد الذي يمنع البور من الانزلاق أو الانسحاب أو التحرك أثناء القطع. إذا كانت القبضة غير كافية، فقد يخرج البور تدريجيًا من الحامل أثناء التشغيل. وعند حدوث ذلك، تتغير هندسة القطع، وتتلف قطعة العمل، وغالبًا ما يتضرر البور نفسه بحيث يتعذر استخدامه.
الأسباب الشائعة لفشل التثبيت
هناك عدة أسباب لعدم بقاء بور التفريز مثبتًا بإحكام أثناء التشغيل:
- الزيت والبقايا على الساق -- تُشحن بورات التفريز عادةً بطبقة رقيقة من زيت مقاوم للصدأ على الساق. إذا لم يُزل هذا الزيت قبل التركيب، فإنه يقلل الاحتكاك بين الساق والكوليت، مما يسهل انزلاق البور أثناء القطع.
- طبقة زيت داخل الكوليت -- عند استخدام زيوت قطع غير قابلة للذوبان في الماء، يمكن أن يتراكم رذاذ دقيق من الزيت داخل تجويف الكوليت بمرور الوقت. ولهذه الطبقة الزيتية التأثير نفسه في تقليل الاحتكاك كوجود الزيت على الساق، فتضعف قوة التثبيت تدريجيًا.
- كوليتات بالية أو تالفة -- تتآكل الكوليتات مع الاستخدام المتكرر. وبمرور الوقت، ينخفض شد الزنبرك ولا يعود الكوليت قادرًا على تطبيق قوة تثبيت كافية. كما أن الخدوش أو النتوءات أو التشوه الناتج عن الإفراط في الشد يضعف القبضة.
- مقاس كوليت غير صحيح -- يؤدي استخدام كوليت لا يطابق قطر ساق البور بدقة إلى توزيع غير متساوٍ للضغط. قد يبدو البور ثابتًا، لكنه قد ينزلق تحت أحمال القطع.
- شد غير كافٍ -- يُعد عزم الشد المنخفض لصامولة التثبيت سببًا مباشرًا وشائعًا لانزلاق الأداة. احرص دائمًا على الشد وفق مواصفة عزم الدوران التي توصي بها الشركة المصنّعة.
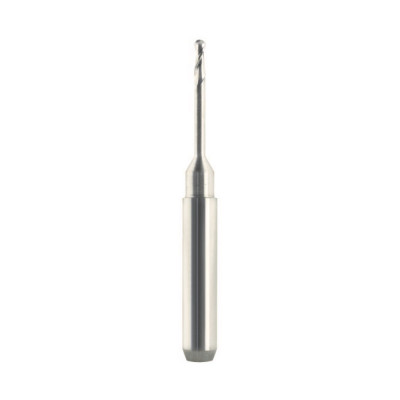
كيفية منع مشكلات التثبيت
يتطلب منع فشل التثبيت الاهتمام المستمر ببضع خطوات صيانة أساسية. لا تستغرق هذه الخطوات وقتًا طويلًا، لكن تجاوزها يؤدي إلى مشكلات مكلفة.
نظّف الساق قبل كل عملية تركيب
قبل إدخال بور التفريز في حامل الأداة، امسح الساق جيدًا بقطعة قماش نظيفة مبللة بمذيب لإزالة الشحوم أو بكحول الأيزوبروبيل. والهدف هو إزالة جميع آثار الزيت المقاوم للصدأ وبقايا سائل القطع وأي شوائب. اترك الساق تجف تمامًا قبل إدخالها في الكوليت.
نظّف تجويف الكوليت بانتظام
ينبغي تنظيف الجزء الداخلي من الكوليت وفق جدول منتظم، وليس فقط عند ظهور المشكلات. استخدم فرشاة صغيرة أو قطعة قماش خالية من الوبر مع مذيب لإزالة الزيت المتراكم والجزيئات المعدنية من التجويف. يمكن للهواء المضغوط أن يساعد في طرد الشوائب السائبة، لكنه لن يزيل الطبقة الزيتية بمفرده.
افحص الكوليتات البالية واستبدلها
الكوليتات مكونات استهلاكية. افحصها بانتظام بحثًا عن علامات التآكل أو الخدوش أو فقدان شد الزنبرك. يجب استبدال الكوليت الذي لم يعد يمسك بإحكام فورًا. يؤدي تشغيل كوليت بالٍ إلى خطر سحب الأداة، مما قد يؤدي في الوقت نفسه إلى إتلاف المغزل وقطعة العمل والبور.
تحقق من ملاءمة الساق للكوليت
تأكد دائمًا من أن مقاس الكوليت يطابق قطر ساق البور بدقة. حتى الاختلافات الصغيرة التي تبلغ بضعة أجزاء من مائة من المليمتر قد تسبب مشكلات تحت القوى المتولدة أثناء التفريز. احتفظ بمجموعة من مقاسات الكوليت إذا كان مختبرك يستخدم بورات من شركات مصنّعة متعددة ذات تفاوتات مختلفة قليلًا في الساق.
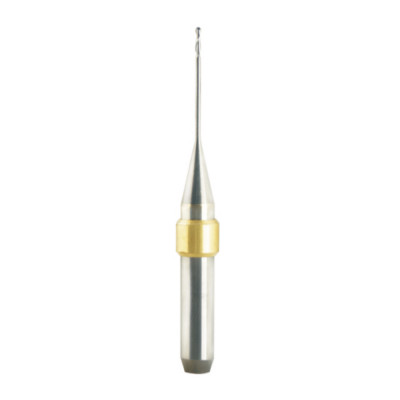
فهم اهتزاز بور التفريز
الاهتزاز أثناء التفريز مشكلة منفصلة لكنها مرتبطة بالمشكلة السابقة، وتؤثر في جودة السطح ودقة الأبعاد وعمر الأداة. عندما يهتز بور التفريز بشكل مفرط، فإنه يترك علامات تموج على سطح قطعة العمل، ويسرّع تآكل الأداة، وقد يتسبب في انكسار البور. وفي الحالات الشديدة، يمكن أن يؤدي الاهتزاز أيضًا إلى إتلاف مغزل الآلة ومحامله.
السبب الرئيسي للاهتزاز في التفريز السني هو الانحراف المفرط للأداة. وبما أن البور مركب بوضعية كابولية، فإن أي قوة جانبية أثناء القطع تتسبب في انحناء الأداة قليلًا. وإذا كان البور طويلًا مقارنة بقطره، أو كانت قوى القطع مرتفعة جدًا، فقد يصبح هذا الانحراف غير مستقر وينتج عنه اهتزاز.
العوامل التي تزيد خطر الاهتزاز
تجعل عدة ظروف حدوث الاهتزاز أكثر احتمالًا:
- بروز طويل للأداة -- كلما امتد طرف القطع من الكوليت لمسافة أبعد، زاد الانحراف لأي قوة قطع محددة. وهذا أكبر عامل منفرد في اهتزاز التفريز.
- طول حافة قطع كبير -- تتعرض البورات ذات الأجزاء المحززة الطويلة لقوة جانبية أكبر من تلك ذات أطوال القطع الأقصر، حتى عند تساوي مسافة البروز.
- معدلات تغذية مرتفعة -- يؤدي دفع البور عبر المادة بسرعة كبيرة إلى زيادة قوى القطع، ويجعل الاهتزاز الناتج عن الانحراف أكثر احتمالًا.
- عمق قطع مفرط -- يؤدي إزالة كمية كبيرة من المادة في تمريرة واحدة إلى زيادة الحمل على البور ورفع خطر الاهتزاز.
- بورات بالية أو غير حادة -- يتطلب البور الذي فقد حدة حافة القطع قوة أكبر لإزالة المادة، مما يزيد الانحراف والاهتزاز.
- تجميع أداة غير متوازن -- إذا لم يكن البور متحد المركز تمامًا داخل الحامل، يصبح التجميع الدوار غير متوازن، مما يسبب اهتزازًا عند سرعة دوران عالية rpm.
استراتيجيات تقليل الاهتزاز
يتطلب تقليل الاهتزاز الجمع بين اختيار الأداة المناسبة، ومعايير التشغيل الملائمة، وممارسات الصيانة الجيدة.
استخدم بورات قصيرة الحافة وطويلة الساق
عند تفريز التجاويف العميقة أو الأشكال المقعرة التي تتطلب وصولًا طويلًا للأداة، اختر بورًا ذا حافة قطع قصيرة وساق طويلة بدلًا من حافة قطع طويلة. يتميز البور قصير الحافة بمساحة تلامس أقل مع قطعة العمل في أي لحظة، مما يقلل القوى الجانبية. وتوفر الساق الطويلة مدى الوصول المطلوب من دون زيادة الاهتزاز الناتجة عن حافة القطع الطويلة.
حسّن معدل التغذية وعمق القطع
يؤدي تقليل معدل التغذية إلى خفض قوى القطع، مما يقلل الانحراف والاهتزاز مباشرةً. وبالمثل، يؤدي تنفيذ تمريرات أقل عمقًا إلى توزيع العمل على عدد أكبر من دورات القطع، مع إبقاء القوى منخفضة أثناء كل تمريرة. ويُعد إيجاد التوازن المناسب بين معدل التغذية وعمق القطع ووقت التشغيل الإجمالي من أهم المهارات في التفريز CNC.
حافظ على حواف القطع حادة
استبدل بورات التفريز قبل أن تصبح بالية بشكل مفرط. يقطع البور الحاد بنظافة وبقوة أقل، بينما يدفع البور غير الحاد عبر المادة، مولدًا قوى أكبر واهتزازًا أكثر. يساعد تتبع استخدام البور حسب عدد الوحدات التي جرى تفريزها على التنبؤ بموعد الاستبدال قبل بدء المشكلات.
افحص انحراف الأداة
يشير انحراف الأداة إلى مقدار التذبذب في تجميع الأداة الدوار. حتى بضعة ميكرونات من الانحراف قد تسبب اهتزازًا عند سرعات المغزل العالية المستخدمة في التفريز السني. قِس الانحراف باستخدام مؤشر قياس، وعالج السبب، سواء كان كوليتًا باليًا أو ساقًا منحنية أو شوائب في حامل الأداة.
مطابقة البورات مع المواد
تؤثر المادة التي يجري تفريزها أيضًا في متطلبات التثبيت وسلوك الاهتزاز. تولد المواد الأكثر صلابة، مثل الزركونيا الملبدة بالكامل، قوى قطع أعلى من المواد الأكثر ليونة، مثل الشمع أو الزركونيا قبل التلبيد. عند العمل مع مواد أكثر صلابة، يصبح التثبيت الصحيح أكثر أهمية، لأن القوى الأعلى تزيد احتمال سحب البور من قبضة غير كافية.
عند تفريز الزركونيا تحديدًا، استخدم بورات مصممة لهذا الغرض مع طلاءات وهندسة مناسبة. قد تعمل بورات التفريز متعددة الاستخدامات مع المواد الأكثر ليونة، لكنها قد تتعطل بسرعة وتهتز بشكل مفرط عند استخدامها مع الخزفيات الصلبة. تصفح تشكيلتنا من بورات تفريز CAD/CAM المصممة للتعامل مع متطلبات معالجة مواد الأسنان.
جدول صيانة معدات التفريز
يمنع روتين الصيانة المنتظم معظم مشكلات التثبيت والاهتزاز قبل أن تؤثر في الإنتاج. فيما يلي جدول مقترح:
| المهمة | التكرار |
|---|---|
| تنظيف سيقان البورات قبل التركيب | مع كل تغيير للأداة |
| تنظيف تجويف الكوليت | أسبوعيًا أو كل 20 تغييرًا للأداة |
| فحص الكوليتات بحثًا عن التآكل | شهريًا |
| قياس انحراف الأداة | شهريًا أو عند ملاحظة الاهتزاز |
| استبدال الكوليتات البالية | حسب الحاجة بناءً على الفحص |
| فحص حالة المغزل | ربع سنوي |
يساعد الاحتفاظ بسجل لاستخدام البورات واستبدال الكوليتات على تحديد الأنماط ومنع تكرار المشكلات. لمزيد من القراءة حول إطالة العمر التشغيلي لأدوات التفريز، راجع مقالتنا حول استخدام بورات التفريز وصيانتها.
متى تطلب الخدمة المتخصصة
إذا استمرت مشكلات الاهتزاز أو التثبيت بعد اتباع الخطوات المذكورة أعلاه، فقد تكون المشكلة في آلة التفريز نفسها وليس في الأدوات. تتطلب محامل المغزل البالية أو المحاور غير المحاذاة أو مستقبلات الكوليت التالفة خدمة متخصصة. ويؤدي الاستمرار في تشغيل آلة بها مشكلات ميكانيكية إلى خطر حدوث أضرار إضافية ونتائج سيئة باستمرار. اتصل بالشركة المصنّعة لآلتك أو بفني خدمة معتمد للتشخيص والإصلاح.