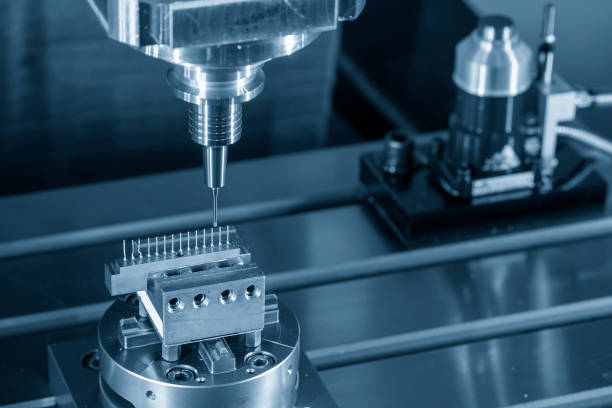
Hartmetallfräser für das Fräsen sind die Standard-Schneidinstrumente in dentalen CAD/CAM-Fräsmaschinen. Diese Fräser formen Zirkonoxidrohlinge, PMMA-Scheiben, Wachsblöcke und Kompositmaterialien mit hoher Maßgenauigkeit zu Kronen, Brücken, Inlays und anderen prothetischen Komponenten. Ihre Härte, Wärmebeständigkeit und Schneidkantenbeständigkeit machen sie für die anspruchsvollen Bedingungen in automatisierten Frässystemen geeignet.
Dieser Leitfaden behandelt die Eigenschaften, die Hartmetall für das Fräsen wirksam machen, die Auswahl der richtigen Fräsergeometrie für verschiedene Materialien, Wartungspraktiken zur Verlängerung der Fräserlebensdauer sowie Fehler, die zu vorzeitigem Versagen führen.
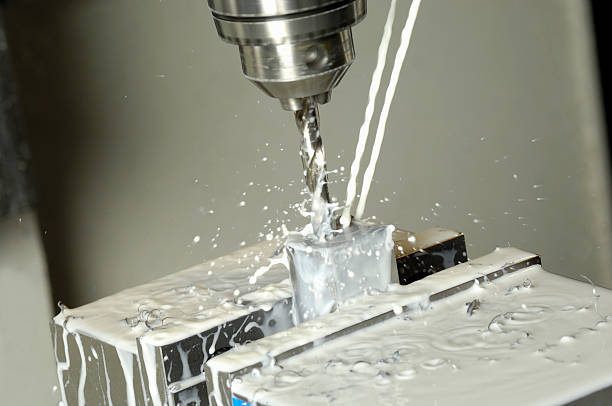
Warum Hartmetall für das Fräsen geeignet ist
Hartmetall ist ein Verbundwerkstoff aus Wolfram- und Kohlenstoffatomen, die in einer kristallinen Struktur gebunden und durch ein Kobaltbindemittel zusammengehalten werden. Diese Kombination erzeugt mehrere Eigenschaften, die in einer Fräsumgebung von Bedeutung sind.
Härte
Hartmetall erreicht auf der Mohs-Härteskala ungefähr den Wert 9 und liegt damit knapp unter Diamant. Diese Härte ermöglicht es dem Fräser, Zirkonoxid (8-8.5 Mohs) und andere harte Dentalkeramiken zu schneiden, ohne dass die Schneidkante schnell verschleißt. Stahlfräser würden unter denselben Bedingungen innerhalb weniger Minuten stumpf werden.
Wärmebeständigkeit
Beim Fräsen entsteht Reibungswärme, insbesondere beim Trockenfräsen von Zirkonoxid und Wachs. Hartmetall behält seine strukturelle Integrität und Schneidkante bei Temperaturen, bei denen Hochgeschwindigkeitsstahl weich werden würde. Diese thermische Stabilität gewährleistet eine gleichbleibende Schneidleistung während langer Fräszyklen.
Verschleißbeständigkeit
Das Kobaltbindemittel hält die Hartmetallkörner während des Schneidens an ihrem Platz und widersteht dem abrasiven Verschleiß, der andere Werkzeugmaterialien allmählich abträgt. Ein hochwertiger CAD/CAM-Fräser aus Hartmetall kann Dutzende Restaurationen bearbeiten, bevor ein Austausch erforderlich wird.
Auswahl des richtigen Fräsers
Fräsmaschinen verwenden Fräsersets, die auf bestimmte Materialarten und Restaurationsdesigns abgestimmt sind. Bei der Auswahl des richtigen Fräsers müssen Geometrie, Durchmesser und Schneidennut-Design an die Aufgabe angepasst werden.
Fräserdurchmesser
Fräser haben typischerweise einen Durchmesser von 0.5 mm bis 3.0 mm. Der Durchmesser bestimmt den Detailgrad, den der Fräser erzeugen kann:
- 0.5 - 1.0 mm: Feinarbeiten, Randbereiche, dünne Wände und interne Merkmale von Inlays und Onlays
- 1.0 - 2.0 mm: Allgemeines Fräsen von Kronen und Brücken mit ausgewogenem Verhältnis zwischen Geschwindigkeit und Detailgenauigkeit
- 2.0 - 3.0 mm: Grobe Fräspässe zur schnellen Materialentfernung vor der Ausarbeitung mit einem kleineren Fräser
Die meisten Fräsmaschinen arbeiten in zwei Stufen: Ein größerer Fräser übernimmt den Grobschnitt, gefolgt von einem kleineren Fräser für den Ausarbeitungspass. Die ausschließliche Verwendung eines kleinen Fräsers für den gesamten Prozess verlängert die Fräszeit und beschleunigt den Fräserverschleiß.
Schneidengeometrie
Die Schneiden sind spiralförmige Nuten im Fräserkörper, die die Schneidkanten bilden. Das Schneiden-Design beeinflusst die Spanabfuhr, die Oberflächenqualität und die Schnittkraft.
| Schneidentyp | Eigenschaften | Am besten geeignet für |
|---|---|---|
| Ein-Schneiden | Großer Spanraum, aggressiver Schnitt | Wachs, PMMA, weiche Komposite |
| Zwei-Schneiden | Ausgewogener Schnitt und Finish | Vorgesintertes Zirkonoxid, allgemeine Anwendungen |
| Mehrschneiden (3+) | Glattes Finish, geringere Spanlast pro Zahn | Ausarbeitungspässe, harte Keramiken |
Fräserformen für das Fräsen
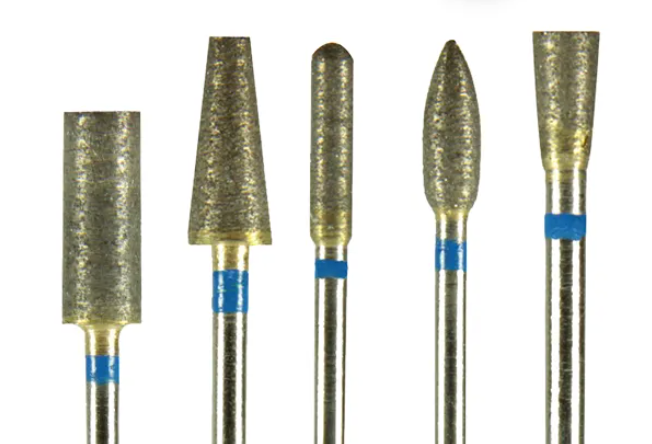
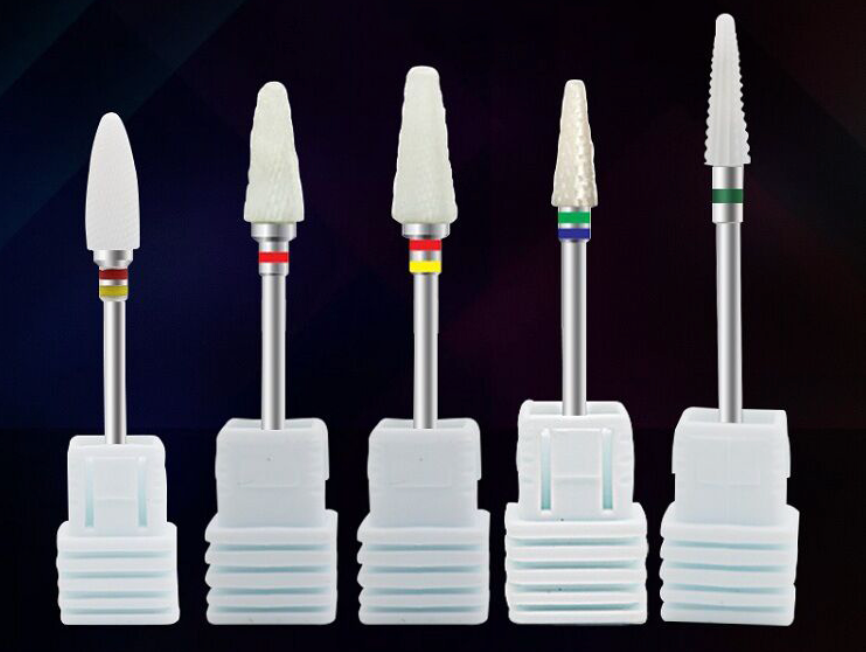
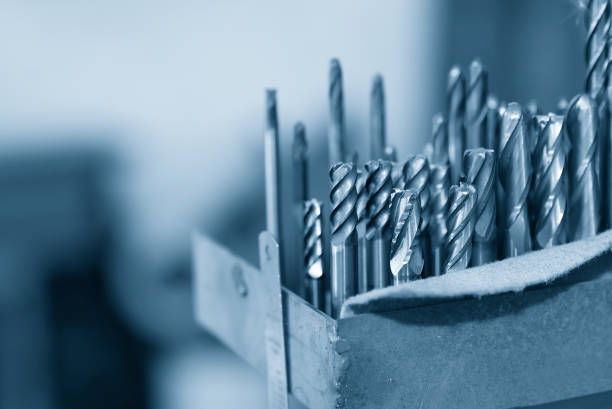
Im Gegensatz zu Handfräsern mit Dutzenden von Formen sind Fräser hauptsächlich zylindrisch oder konisch. Zu den wichtigsten Formvarianten gehören:
- Zylinder mit flachem Ende: Erzeugt flache Oberflächen und scharfe interne Winkel. Standard für das Grobfräsen.
- Kugelkopf (Rundkopf): Erzeugt glatt konturierte Oberflächen, gekrümmte Ränder und konkave Anatomien. Standard für Ausarbeitungspässe.
- Konisch: Ermöglicht den Zugang zu abgewinkelten Wänden und Unterschnittbereichen bei komplexen Restaurationsgeometrien.
Abstimmung der Fräser auf Fräsmaterialien
Jedes Material, das in dentalen CAD/CAM-Systemen gefräst wird, stellt unterschiedliche Anforderungen an den Fräser. Eine falsche Kombination aus Fräser und Material führt zu schlechter Oberflächenqualität, übermäßigem Werkzeugverschleiß oder gebrochenen Restaurationen.
Vorgesintertes Zirkonoxid
Vorgesintertes Zirkonoxid ist das häufigste Material beim dentalen Fräsen. Im vorgesinterten (grünen) Zustand ist es weicher und leichter zu schneiden als vollständig gesintertes Zirkonoxid. Hartmetallfräser mit zwei Schneiden und moderaten Spindeldrehzahlen erzeugen saubere Schnitte mit minimaler Abplatzung. Nach dem Fräsen wird die Restauration in einem Ofen gesintert und schrumpft um ungefähr 20-25 Prozent, um ihre vollständige Dichte und Härte zu erreichen.
PMMA und Wachs
Provisorische Materialien wie PMMA und Wachs sind weich und neigen bei übermäßiger Wärme zum Schmelzen oder Verformen. Ein-Schneiden-Fräser mit großem Spanraum funktionieren am besten, da sie Material schnell entfernen, ohne dass sich Wärme aufbaut. Niedrigere Spindeldrehzahlen und höhere Vorschubgeschwindigkeiten verhindern, dass das Material weich wird und am Fräser haftet.
Komposite und Hybridkeramiken
Materialien wie nanokeramische Harzblöcke erfordern scharfe Schneidkanten und moderate Geschwindigkeiten. Zwei-Schneiden- oder Mehrschneidenfräser erzeugen eine glatte Oberflächenqualität. Verschlissene Fräser neigen dazu, Kompositmaterialien zu reißen, statt sie sauber zu schneiden. Daher ist ein regelmäßiger Fräserwechsel bei diesen Materialien besonders wichtig.
Glaskeramiken (Lithiumdisilikat)
Glaskeramiken sind härter als vorgesintertes Zirkonoxid und spröder. Für ihr Fräsen ist eine sorgfältige Kontrolle von Geschwindigkeit und Vorschub erforderlich, um Abplatzungen und Brüche zu verhindern. Für diese Materialien werden häufig diamantbeschichtete Hartmetallfräser spezifiziert, die die Härte des Diamantabrasivs mit der strukturellen Festigkeit eines Hartmetallkerns verbinden. Weitere Informationen zu Fräseranwendungen bei verschiedenen Materialien finden Sie in unserem Artikel über Anwendung und Wartung von Fräsern.
Wartungspraktiken zur Verlängerung der Fräserlebensdauer
Fräser sind Verbrauchsartikel, doch eine sachgemäße Pflege kann ihre Nutzungsdauer bis zum erforderlichen Austausch deutlich verlängern.
Reinigung
Entfernen Sie die Fräser nach jeder Frässitzung aus der Maschine und beseitigen Sie angesammeltes Material. Insbesondere Zirkonoxidstaub kann sich auf den Schneidennuten festsetzen und die Schneideffizienz verringern. Verwenden Sie einen Ultraschallreiniger oder eine weiche Messingbürste, um Rückstände aus den Nuten zu entfernen, ohne die Schneidkanten zu beschädigen.
Inspektion
Untersuchen Sie die Fräser vor jeder Verwendung unter Vergrößerung. Achten Sie auf:
- Abgesplitterte oder abgerundete Schneidkanten
- Sichtbare Verschleißflächen an den Schneidenstegen
- Verbogene oder verformte Schäfte, die Rundlauf verursachen könnten
- Verfärbungen, die auf eine Hitzeschädigung der Hartmetallstruktur hinweisen
Ein Fräser mit einem dieser Anzeichen sollte sofort ausgetauscht werden. Weiteres Fräsen mit einem verschlissenen Fräser beeinträchtigt die Genauigkeit der Restauration und kann die Spindel der Fräsmaschine beschädigen.
Lagerung
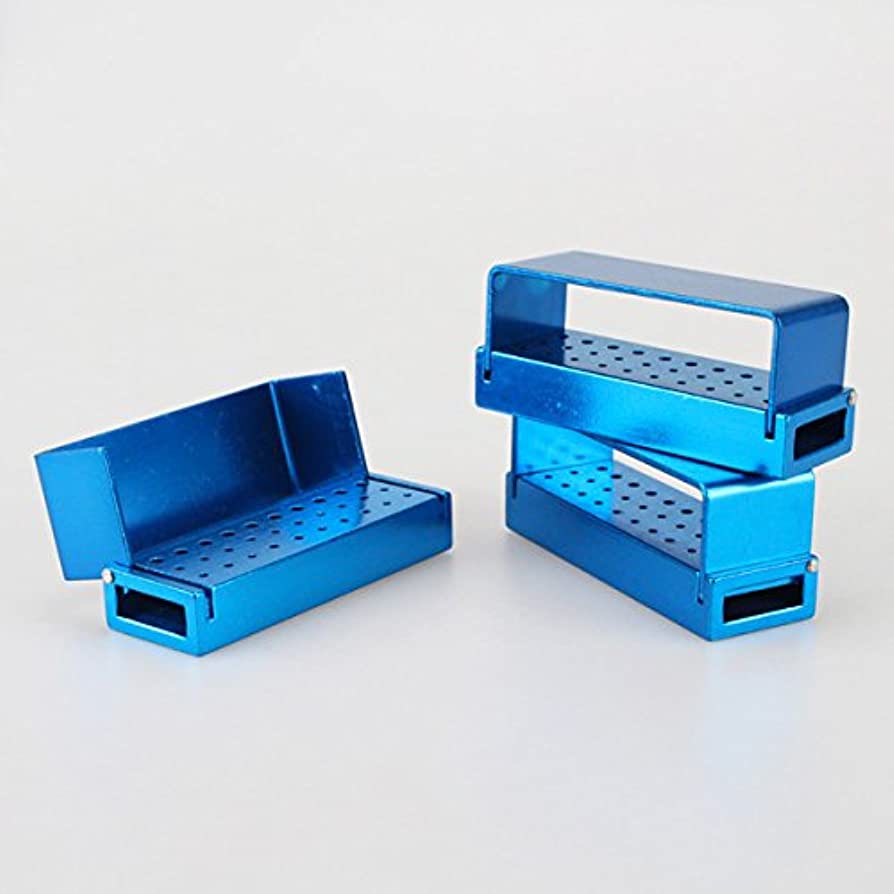
Lagern Sie Fräser in ihrer Originalverpackung oder einem speziellen Fräserhalter, der den Kontakt zwischen den Instrumenten verhindert. Hartmetall ist hart, aber spröde -- das Herunterfallen eines Fräsers auf eine harte Oberfläche oder das gegenseitige Anschlagen von Fräsern kann Mikrorisse erzeugen, die während des Fräsens zum Versagen führen.
Erfassung der Nutzung
Einige Frässoftware überwacht die Nutzung der Fräser und benachrichtigt den Bediener, wenn ein Austausch empfohlen wird. Wenn Ihr System diese Funktion nicht bietet, führen Sie manuell Buch über die Anzahl der mit jedem Fräsersatz gefertigten Restaurationen. Als allgemeine Richtlinie gilt, die Fräser nach dem Fräsen von 30–50 Zirkoneinheiten auszutauschen, wobei dies je nach Fräserqualität und Materialhärte variiert.
Häufige Fehler, die die Lebensdauer von Fräsern verkürzen
Mehrere vermeidbare Fehler sind für die meisten vorzeitigen Ausfälle von Fräsern verantwortlich.
Falsche Drehzahl- und Vorschubeinstellungen
Eine zu hohe Spindeldrehzahl oder ein zu niedriger Vorschub verursacht übermäßige Wärme. Eine zu niedrige Drehzahl oder ein zu hoher Vorschub überlastet die Schneidkanten und kann zum Bruch des Fräsers führen. Befolgen Sie stets die vom Materialhersteller empfohlenen Parameter und passen Sie diese nur innerhalb der angegebenen Bereiche an.
Verwendung verschlissener Fräser über ihre Grenze hinaus
Ein stumpfer Fräser erzeugt nicht nur schlechte Ergebnisse – er zwingt die Maschine zu höherer Leistung, erhöht den Spindelverschleiß und kann dazu führen, dass die Restauration während des Fräsens bricht. Die Kosten für einen Ersatzfräser sind wesentlich geringer als die Kosten einer fehlgeschlagenen Restauration oder einer beschädigten Spindel.
Nicht abgestimmter Fräser und Werkstoff
Die Verwendung eines für weiche Materialien entwickelten Fräsers bei harten Keramiken oder umgekehrt führt zu schlechten Ergebnissen und beschleunigt den Verschleiß. Für jeden Werkstofftyp gibt es eine optimale Frässpezifikation. Überprüfen Sie beim Wechsel des Materials, ob der richtige Fräsersatz eingesetzt ist.
Kalibrierung überspringen
Fräsmaschinen müssen regelmäßig kalibriert werden, damit die Ausrichtung von Spindel und Fräser präzise bleibt. Eine falsch ausgerichtete Spindel erzeugt ungleichmäßige Belastungen am Fräser, wodurch eine Seite schneller verschleißt und die Maßgenauigkeit der gefrästen Restauration abnimmt. Für weiterführende Hinweise zur optimalen Pflege Ihrer Hartmetallfräser sollten regelmäßige Kalibrierungsprüfungen Bestandteil der routinemäßigen Maschinenwartung sein.
Zusammenfassung
Hartmetallfräser für das Fräsen sind speziell für die Anforderungen des dentalen CAD/CAM-Fräsens entwickelt. Die Auswahl des richtigen Durchmessers, der passenden Schneidengeometrie und Form für jedes Material, die Einhaltung der empfohlenen Drehzahl- und Vorschubparameter sowie die Pflege der Fräser durch regelmäßige Reinigung und Kontrolle gewährleisten eine gleichbleibende Restaurationsqualität und halten die Betriebskosten unter Kontrolle. Tauschen Sie Fräser planmäßig aus, anstatt sie über ihre Nutzungsdauer hinaus zu verwenden, damit Ihr Fräsworkflow vom Scan bis zum Einsetzen reibungslos abläuft.