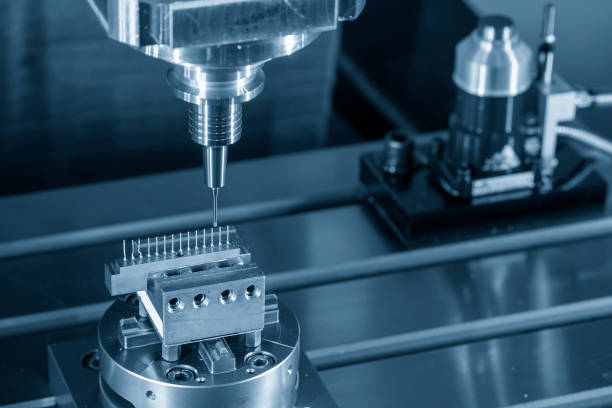
Le frese di fresatura in carburo di tungsteno sono gli strumenti di taglio standard nelle fresatrici dentali CAD/CAM. Queste frese modellano grezzi di zirconia, dischi in PMMA, blocchi di cera e resine composite trasformandoli in corone, ponti, inlay e altri componenti protesici con elevata precisione dimensionale. La loro durezza, resistenza al calore e capacità di mantenere il filo le rendono adatte alle condizioni impegnative all'interno dei sistemi di fresatura automatizzati.
Questa guida illustra le proprietà che rendono efficace il carburo di tungsteno per la fresatura, come scegliere la geometria corretta della fresa per diversi materiali, le pratiche di manutenzione che ne prolungano la durata e gli errori che causano guasti prematuri.
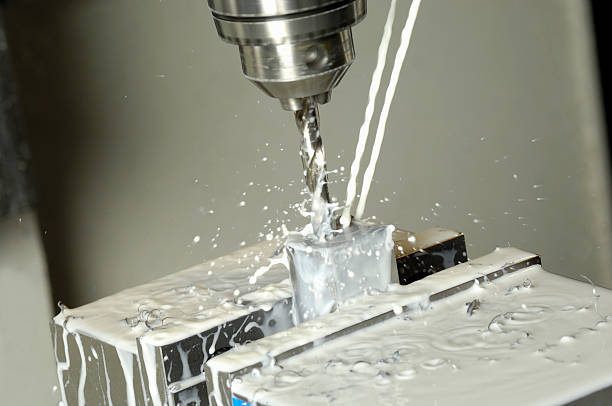
Perché il carburo di tungsteno è adatto alla fresatura
Il carburo di tungsteno è un materiale composito formato da atomi di tungsteno e carbonio legati in una struttura cristallina, tenuti insieme da un legante al cobalto. Questa combinazione produce un materiale con diverse proprietà importanti in un ambiente di fresatura.
Durezza
Il carburo di tungsteno raggiunge circa il valore 9 sulla scala di durezza di Mohs, appena al di sotto del diamante. Questa durezza consente alla fresa di tagliare la zirconia (valore 8-8.5 Mohs) e altre ceramiche dentali dure senza un rapido deterioramento del filo. Le frese in acciaio perderebbero il filo in pochi minuti nelle stesse condizioni.
Resistenza al calore
La fresatura genera calore da attrito, soprattutto durante la fresatura a secco di zirconia e cera. Il carburo di tungsteno mantiene la propria integrità strutturale e il filo di taglio a temperature che ammorbidirebbero l'acciaio rapido. Questa stabilità termica garantisce prestazioni di taglio costanti durante cicli di fresatura prolungati.
Resistenza all'usura
Il legante al cobalto mantiene i grani di carburo di tungsteno in posizione durante il taglio, resistendo all'usura abrasiva che erode gradualmente gli altri materiali degli strumenti. Una fresa CAD/CAM di qualità in carburo di tungsteno può lavorare dozzine di restauri prima di richiedere la sostituzione.
Scegliere la fresa di fresatura giusta
Le fresatrici utilizzano set di frese calibrati per specifici tipi di materiale e design restaurativi. La scelta della fresa corretta richiede l'abbinamento di geometria, diametro e design dei taglienti al lavoro da eseguire.
Diametro della fresa
Le frese di fresatura hanno generalmente un diametro compreso tra 0.5 mm e 3.0 mm. Il diametro determina il livello di dettaglio che la fresa può produrre:
- 0.5 - 1.0 mm: Lavorazioni di dettaglio fine, aree marginali, pareti sottili e caratteristiche interne di inlay e onlay
- 1.0 - 2.0 mm: Fresatura generale di corone e ponti, con equilibrio tra velocità e dettaglio
- 2.0 - 3.0 mm: Passate di sgrossatura per una rapida rimozione del materiale prima della finitura con una fresa più piccola
La maggior parte delle fresatrici esegue un processo in due fasi: una fresa più grande gestisce il taglio di sgrossatura, seguita da una fresa più piccola per la passata di finitura. Utilizzare solo una fresa piccola per l'intero processo aumenta i tempi di fresatura e accelera l'usura della fresa.
Design dei taglienti
I taglienti sono le scanalature elicoidali ricavate nel corpo della fresa che formano i bordi di taglio. Il design dei taglienti influisce sull'evacuazione dei trucioli, sulla finitura superficiale e sulla forza di taglio.
| Tipo di tagliente | Caratteristiche | Ideale per |
|---|---|---|
| Tagliente singolo | Ampio spazio per i trucioli, taglio aggressivo | Cera, PMMA, compositi morbidi |
| Due taglienti | Equilibrio tra taglio e finitura | Zirconia presinterizzata, uso generale |
| Multitagliente (3+) | Finitura liscia, carico di truciolo per dente inferiore | Passate di finitura, ceramiche dure |
Forme delle frese per fresatura
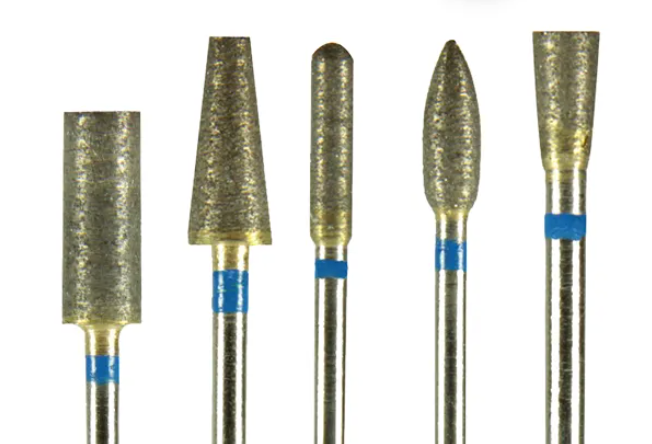
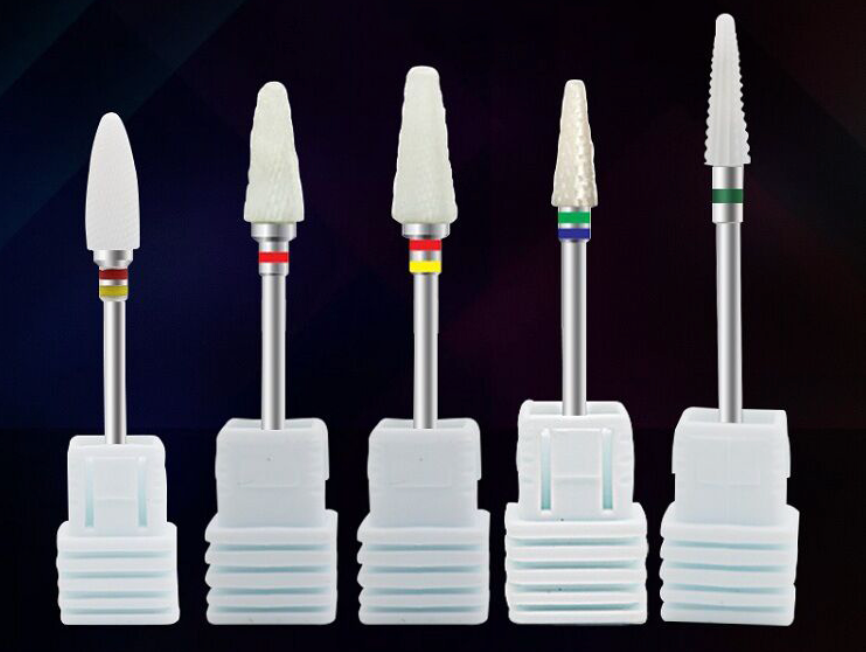
A differenza delle frese dentali manuali, disponibili in decine di forme, le frese di fresatura sono principalmente cilindriche o coniche. Le principali variazioni di forma includono:
- Cilindrica a estremità piatta: Produce superfici piane e angoli interni netti. Standard per la fresatura di sgrossatura.
- A estremità sferica (punta arrotondata): Crea superfici sagomate lisce, margini curvi e anatomie concave. Standard per le passate di finitura.
- Conica: Consente l'accesso a pareti angolate e aree sottosquadra nelle geometrie restaurative complesse.
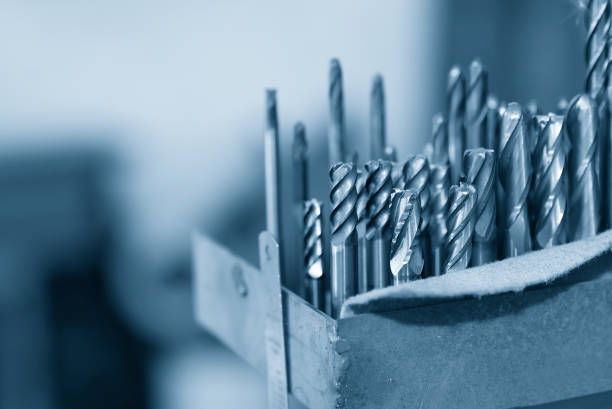
Abbinare le frese ai materiali di fresatura
Ogni materiale lavorato nei sistemi dentali CAD/CAM sottopone la fresa a esigenze diverse. L'utilizzo della combinazione errata tra fresa e materiale provoca una qualità superficiale scadente, un'usura eccessiva dello strumento o restauri fratturati.
Zirconia presinterizzata
La zirconia presinterizzata è il materiale più comune nella fresatura dentale. Nel suo stato presinterizzato (verde), è più morbida e più facile da tagliare rispetto alla zirconia completamente sinterizzata. Le frese in carburo a due taglienti, a velocità del mandrino moderate, producono tagli puliti con scheggiatura minima. Dopo la fresatura, il restauro viene sinterizzato in un forno, contraendosi di circa 20-25 percento per raggiungere la densità e la durezza complete.
PMMA e cera
I materiali provvisori come PMMA e cera sono morbidi e tendono a fondere o deformarsi sotto l'azione di un calore eccessivo. Le frese a tagliente singolo con ampio spazio per i trucioli funzionano meglio, poiché rimuovono rapidamente il materiale senza accumulo di calore. Velocità del mandrino inferiori e velocità di avanzamento superiori impediscono al materiale di ammorbidirsi e aderire alla fresa.
Compositi e ceramiche ibride
I materiali come i blocchi in nanoceramica resinosa richiedono bordi di taglio affilati e velocità moderate. Le frese a due o più taglienti forniscono una finitura superficiale liscia. Le frese usurate tendono a strappare i materiali compositi anziché tagliarli in modo pulito, pertanto la sostituzione regolare della fresa è particolarmente importante con questi materiali.
Ceramiche vetrose (disilicato di litio)
Le ceramiche vetrose sono più dure della zirconia presinterizzata e più fragili. La loro fresatura richiede un controllo accurato della velocità e dell'avanzamento per prevenire scheggiature e fratture. Per questi materiali vengono spesso specificate frese in carburo con rivestimento diamantato, che combinano la durezza dell'abrasivo diamantato con la resistenza strutturale di un'anima in carburo. Per maggiori informazioni sulle applicazioni delle frese di fresatura nei diversi materiali, consulta il nostro articolo sull'utilizzo e la manutenzione delle frese di fresatura.
Pratiche di manutenzione che prolungano la durata della fresa
Le frese di fresatura sono materiali di consumo, ma una cura adeguata può prolungarne significativamente la vita utile prima che sia necessaria la sostituzione.
Pulizia
Dopo ogni sessione di fresatura, rimuovi le frese dalla macchina e pulisci il materiale accumulato. In particolare, la polvere di zirconia può incrostarsi sulle superfici dei taglienti e ridurre l'efficienza di taglio. Utilizza un detergente a ultrasuoni o una spazzola morbida in ottone per rimuovere i residui dai taglienti senza danneggiare i bordi di taglio.
Ispezione
Esamina le frese sotto ingrandimento prima di ogni utilizzo. Controlla:
- Bordi di taglio scheggiati o arrotondati
- Zone di usura visibili sui fianchi dei taglienti
- Gambi piegati o deformati che potrebbero causare eccentricità
- Alterazioni di colore che indicano danni termici alla struttura in carburo
Una fresa che mostra uno qualsiasi di questi segnali deve essere sostituita immediatamente. Continuare a fresare con una fresa usurata compromette la precisione del restauro e può danneggiare il mandrino della fresatrice.
Conservazione
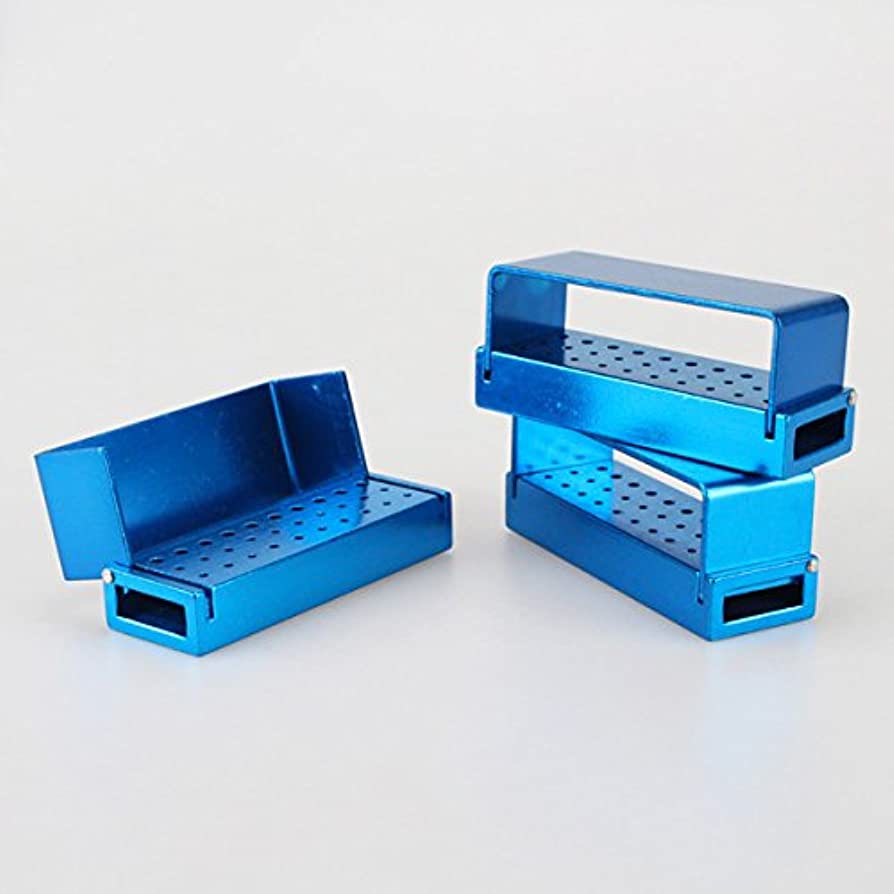
Conserva le frese di fresatura nella confezione originale o in un portafrese dedicato che impedisca il contatto tra gli strumenti. Il carburo è duro ma fragile: far cadere una fresa su una superficie dura o lasciare che le frese urtino tra loro può creare microfratture che portano al cedimento durante la fresatura.
Monitoraggio dell'utilizzo
Alcuni software di fresatura monitorano l'utilizzo delle frese e avvisano l'operatore quando è consigliata la sostituzione. Se il sistema non dispone di questa funzione, tenere un registro manuale del numero di restauri fresati con ciascun set di frese. Una linea guida generale è sostituire le frese dopo la fresatura di 30-50 unità in zirconia, sebbene ciò vari in base alla qualità della fresa e alla durezza del materiale.
Errori comuni che accorciano la durata della fresa
Diversi errori prevenibili sono responsabili della maggior parte dei guasti prematuri delle frese CAD/CAM.
Impostazioni errate di velocità e avanzamento
Far ruotare il mandrino a una velocità eccessiva o avanzare troppo lentamente provoca un calore eccessivo. Una velocità troppo bassa o un avanzamento troppo rapido sovraccaricano i taglienti e possono rompere la fresa. Seguire sempre i parametri raccomandati dal produttore del materiale e modificarli solo entro gli intervalli specificati.
Utilizzo di frese usurate oltre il limite
Una fresa CAD/CAM smussata non produce soltanto risultati scadenti: costringe la macchina a lavorare più intensamente, aumentando l'usura del mandrino e causando potenzialmente la frattura del restauro durante la fresatura. Il costo di una fresa sostitutiva è di gran lunga inferiore a quello di un restauro fallito o di un mandrino danneggiato.
Fresa e materiale non compatibili
L'utilizzo di una fresa progettata per materiali morbidi su ceramiche dure, o viceversa, produce risultati scadenti e accelera l'usura. Ogni tipo di materiale ha una specifica ottimale della fresa. Quando si cambia materiale, verificare che sia caricato il set di frese corretto.
Saltare la calibrazione
Le fresatrici richiedono una calibrazione periodica per garantire che l'allineamento del mandrino e della fresa rimanga preciso. Un mandrino disallineato crea carichi irregolari sulla fresa, facendo usurare più rapidamente un lato e riducendo la precisione dimensionale del restauro fresato. Per indicazioni più ampie sulla corretta manutenzione delle frese in carburo di tungsteno, i controlli regolari della calibrazione dovrebbero rientrare nella manutenzione standard della macchina.
Riepilogo
Le frese CAD/CAM in carburo di tungsteno sono progettate per le esigenze specifiche della fresatura dentale CAD/CAM. La scelta del diametro, del design delle scanalature e della forma corretti per ciascun materiale, il rispetto dei parametri raccomandati di velocità e avanzamento e la manutenzione delle frese tramite pulizia e ispezione regolari consentiranno di ottenere una qualità costante dei restauri e di mantenere sotto controllo i costi operativi. Sostituire le frese secondo il programma previsto invece di utilizzarle oltre la loro vita utile, e il flusso di lavoro di fresatura procederà senza intoppi dalla scansione alla cementazione.