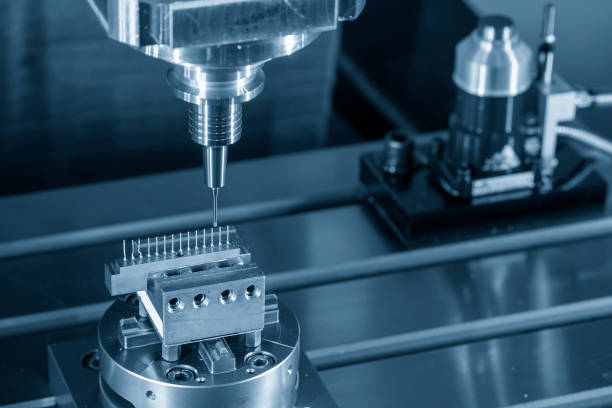
بورات تفريز كربيد التنغستن هي أدوات القطع القياسية في آلات تفريز CAD/CAM السنية. تشكّل هذه البورات فراغات الزركونيا وأقراص PMMA وبلوكات الشمع والراتنجات المركبة إلى تيجان وجسور وترميمات داخلية ومكونات تعويضية أخرى بدقة أبعادية عالية. وتجعل صلابتها ومقاومتها للحرارة واحتفاظها بحدة الحواف مناسبة للظروف الصعبة داخل أنظمة التفريز الآلية.
يغطي هذا الدليل الخصائص التي تجعل كربيد التنغستن فعالًا في التفريز، وكيفية اختيار هندسة البور المناسبة للمواد المختلفة، وممارسات الصيانة التي تطيل عمر البور، والأخطاء التي تؤدي إلى التلف المبكر.
لماذا يُستخدم كربيد التنغستن في التفريز
كربيد التنغستن مادة مركبة تتكون من ذرات التنغستن والكربون المرتبطة في بنية بلورية، وتتماسك باستخدام رابط من الكوبالت. ينتج عن هذا المزيج مادة تتمتع بعدة خصائص مهمة في بيئة التفريز.
الصلابة
تبلغ صلابة كربيد التنغستن نحو 9 على مقياس موس للصلابة، أي أقل بقليل من الألماس. وتتيح هذه الصلابة للبور قطع الزركونيا (المصنفة 8-8.5 على مقياس موس) وغيرها من الخزفيات السنية الصلبة دون تدهور سريع للحافة. أما البورات الفولاذية فتفقد حدتها خلال دقائق في الظروف نفسها.
مقاومة الحرارة
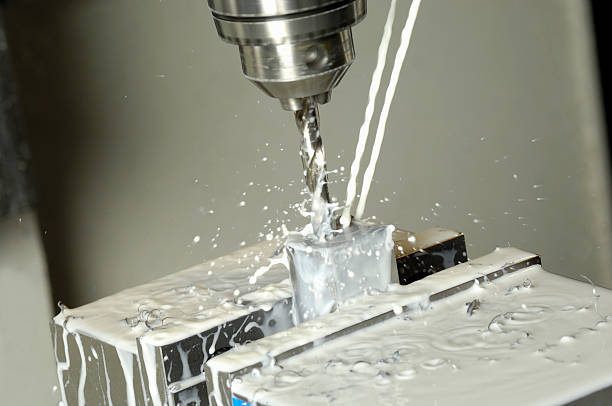
يولد التفريز حرارة احتكاكية، خاصة أثناء التفريز الجاف للزركونيا والشمع. ويحافظ كربيد التنغستن على سلامته البنيوية وحافة القطع عند درجات حرارة تؤدي إلى تليين الفولاذ عالي السرعة. وتضمن هذه الثباتية الحرارية أداء قطع متسقًا طوال دورات التفريز الطويلة.
مقاومة التآكل
يثبت رابط الكوبالت حبيبات كربيد التنغستن في مكانها أثناء القطع، مما يقاوم التآكل الكاشط الذي يؤدي تدريجيًا إلى تآكل مواد الأدوات الأخرى. ويمكن لـ بور تفريز CAD/CAM عالي الجودة من كربيد التنغستن معالجة عشرات الترميمات قبل الحاجة إلى استبداله.
اختيار بور التفريز المناسب
تستخدم آلات التفريز مجموعات بورات معايرة لأنواع محددة من المواد وتصاميم الترميمات. ويتطلب اختيار البور الصحيح مطابقة الهندسة والقطر وتصميم الأخاديد مع المهمة.
قطر البور
يتراوح قطر بورات التفريز عادةً من 0.5 mm إلى 3.0 mm. ويحدد القطر مستوى التفاصيل التي يستطيع البور إنتاجها:
- 0.5 - 1.0 mm: الأعمال التفصيلية الدقيقة، والمناطق الهامشية، والجدران الرقيقة، والميزات الداخلية للترميمات الداخلية والخارجية
- 1.0 - 2.0 mm: التفريز العام للتيجان والجسور، مع تحقيق توازن بين السرعة والتفاصيل
- 2.0 - 3.0 mm: مراحل التفريز الخشن لإزالة المواد بسرعة قبل التشطيب باستخدام بور أصغر
تعمل معظم آلات التفريز بعملية من مرحلتين: يتولى بور أكبر القطع الخشن، يليه بور أصغر لمرحلة التشطيب. ويؤدي استخدام بور صغير وحده طوال العملية إلى زيادة وقت التفريز وتسريع تآكل البور.
تصميم الأخاديد
الأخاديد هي الفتحات الحلزونية المحفورة في جسم البور والتي تشكل حواف القطع. ويؤثر تصميم الأخاديد في إخلاء الرايش وتشطيب السطح وقوة القطع.
| نوع الأخدود | الخصائص | الأنسب لـ |
|---|---|---|
| أخدود مفرد | مساحة كبيرة للرايش، قطع قوي | الشمع وPMMA والمركبات اللينة |
| أخدودان | توازن بين القطع والتشطيب | الزركونيا قبل التلبيد، الاستخدام العام |
| أخاديد متعددة (3+) | تشطيب ناعم، حمل رايش أقل لكل سن | مراحل التشطيب، الخزفيات الصلبة |
أشكال البورات للتفريز
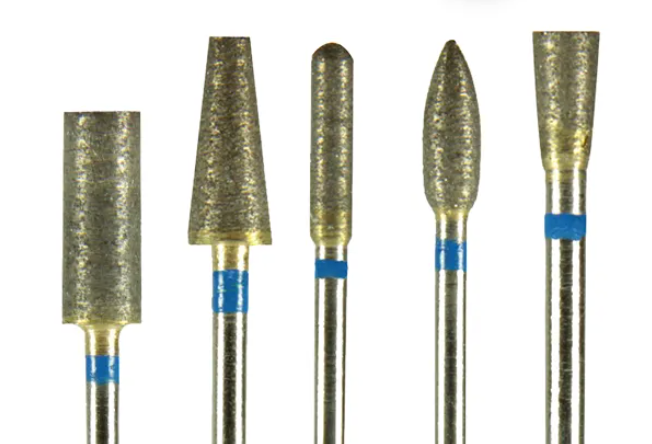
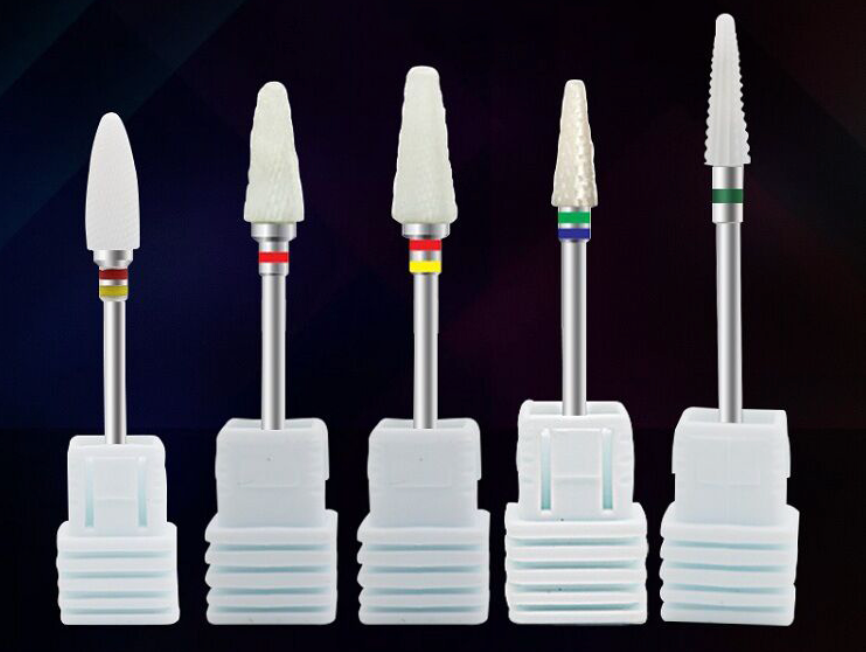
على عكس بورات الأسنان اليدوية التي تأتي بعشرات الأشكال، تكون بورات التفريز أسطوانية أو مخروطية بشكل أساسي. وتشمل الاختلافات الرئيسية في الشكل:
- أسطوانة بنهاية مسطحة: تنتج أسطحًا مسطحة وزوايا داخلية حادة. وهي الشكل القياسي للتفريز الخشن.
- نهاية كروية (أنف مستدير): تنشئ أسطحًا منحنية ناعمة وهوامش مقوسة وتشريحًا مقعرًا. وهي الشكل القياسي لمراحل التشطيب.
- مخروطي: يتيح الوصول إلى الجدران المائلة والمناطق المقوضة في هندسات الترميمات المعقدة.
مطابقة البورات مع مواد التفريز
تفرض كل مادة تُفرّز في أنظمة CAD/CAM السنية متطلبات مختلفة على البور. ويؤدي استخدام تركيبة غير مناسبة من البور والمادة إلى ضعف جودة السطح أو التآكل المفرط للأداة أو انكسار الترميمات.
الزركونيا قبل التلبيد
الزركونيا قبل التلبيد هي المادة الأكثر شيوعًا في التفريز السني. وفي حالتها قبل التلبيد (الخضراء) تكون أكثر ليونة وأسهل في القطع من الزركونيا الملبدة بالكامل. تنتج بورات كربيد ذات أخدودين وبسرعات مغزل معتدلة قطعًا نظيفًا مع أقل قدر من التشرخ. وبعد التفريز، يُلبد الترميم في فرن، وينكمش بنحو 20-25 percent للوصول إلى الكثافة والصلابة الكاملة.
PMMA والشمع
المواد المؤقتة مثل PMMA والشمع لينة وتميل إلى الذوبان أو التشوه عند التعرض لحرارة مفرطة. وتعمل البورات ذات الأخدود المفرد والخلوص الكبير للرايش بشكل أفضل، إذ تزيل المادة بسرعة دون تراكم الحرارة. وتمنع سرعات المغزل المنخفضة ومعدلات التغذية الأعلى تليين المادة والتصاقها بالبور.
المركبات والخزفيات الهجينة
تتطلب مواد مثل بلوكات الخزف النانوي الراتنجي حواف قطع حادة وسرعات معتدلة. وتوفر البورات ذات الأخدودين أو الأخاديد المتعددة تشطيبًا سطحيًا ناعمًا. وتميل البورات البالية إلى تمزيق المواد المركبة بدلًا من قطعها بنظافة، لذلك يُعد استبدال البور بانتظام مهمًا بشكل خاص مع هذه المواد.
الخزفيات الزجاجية (ثنائي سيليكات الليثيوم)
الخزفيات الزجاجية أصلب من الزركونيا قبل التلبيد وأكثر هشاشة. ويتطلب تفريزها تحكمًا دقيقًا في السرعة ومعدل التغذية لمنع التشرخ والانكسار. وغالبًا ما تُحدد بورات كربيد مطلية بالألماس لهذه المواد، إذ تجمع بين صلابة كاشط الألماس والقوة البنيوية لقلب الكربيد. لمزيد من المعلومات حول تطبيقات بورات التفريز على المواد المختلفة، راجع مقالتنا حول استخدام بورات التفريز وصيانتها.
ممارسات الصيانة التي تطيل عمر البور
بورات التفريز مواد استهلاكية، لكن العناية المناسبة يمكن أن تطيل مدة خدمتها بشكل ملحوظ قبل الحاجة إلى استبدالها.
التنظيف
بعد كل جلسة تفريز، أخرج البورات من الآلة ونظف المواد المتراكمة عليها. ويمكن لغبار الزركونيا خصوصًا أن يتكتل على أسطح الأخاديد ويقلل كفاءة القطع. استخدم منظفًا بالموجات فوق الصوتية أو فرشاة نحاسية ناعمة لإزالة الحطام من الأخاديد دون إتلاف حواف القطع.
الفحص
افحص البورات تحت التكبير قبل كل استخدام. وابحث عن:
- حواف قطع متشرخة أو مستديرة
- أسطح تآكل ظاهرة على مناطق الأخاديد
- سيقان منحنية أو مشوهة قد تسبب الانحراف
- تغير في اللون يشير إلى تلف حراري في بنية الكربيد
ينبغي استبدال البور الذي تظهر عليه أي من هذه العلامات فورًا. فاستمرار التفريز باستخدام بور بالٍ يضر بدقة الترميم وقد يتلف مغزل آلة التفريز.
التخزين
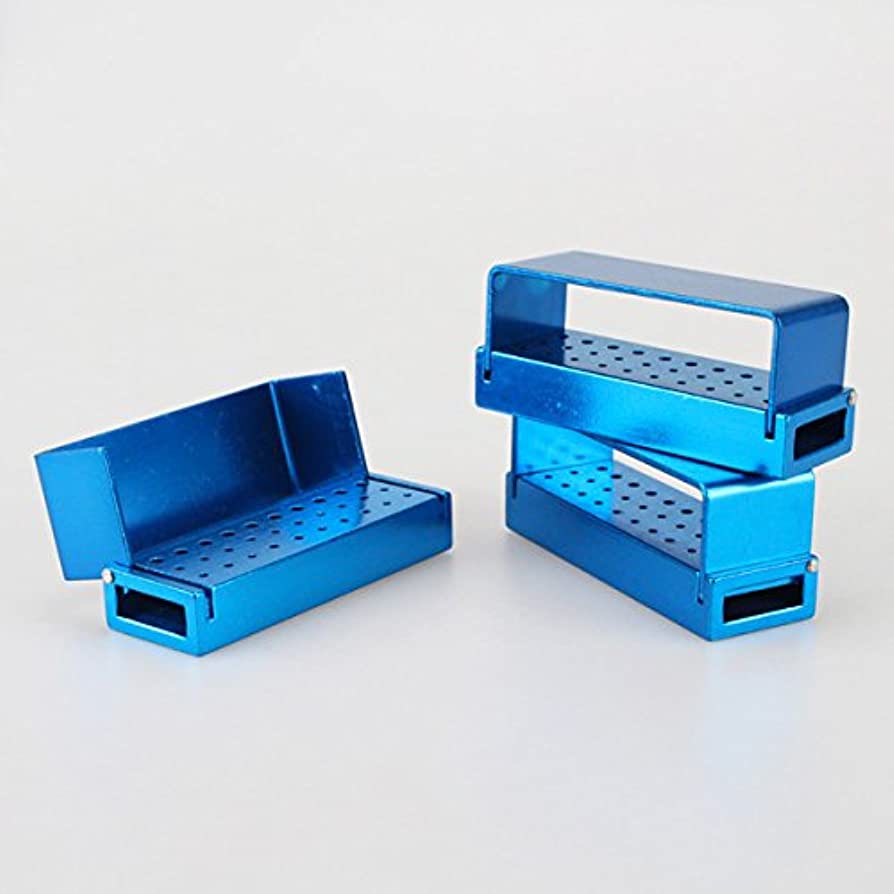
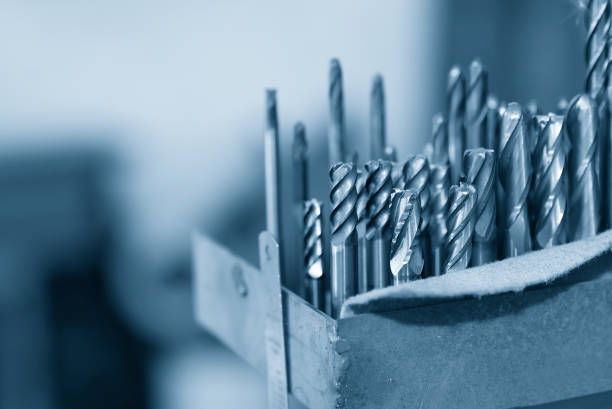
خزن بورات التفريز في عبوتها الأصلية أو في حامل بورات مخصص يمنع تلامس الأدوات. كربيد التنغستن صلب لكنه هش؛ إذ يمكن أن يؤدي إسقاط البور على سطح صلب أو اصطدام البورات ببعضها إلى حدوث تشققات دقيقة تسبب الفشل أثناء التفريز.
تتبع الاستخدام
تتتبع بعض برامج التفريز استخدام البورات وتنبه المشغل عند التوصية بالاستبدال. وإذا كان نظامك يفتقر إلى هذه الميزة، فاحتفظ بسجل يدوي لعدد الترميمات التي فُرّزت باستخدام كل مجموعة بورات. ومن الإرشادات العامة استبدال البورات بعد تفريز 30-50 وحدة زركونيا، رغم أن ذلك يختلف حسب جودة البور وصلابة المادة.
الأخطاء الشائعة التي تقصر عمر البور
تتسبب عدة أخطاء يمكن تجنبها في معظم حالات فشل بورات التفريز المبكر.
إعدادات السرعة والتغذية غير الصحيحة
يؤدي تشغيل المغزل بسرعة كبيرة أو التغذية ببطء شديد إلى حرارة مفرطة. أما التشغيل ببطء شديد أو التغذية بسرعة كبيرة فيحمّل حواف القطع أكثر من اللازم وقد يتسبب في كسر البور. اتبع دائمًا المعلمات التي توصي بها الشركة المصنعة للمادة، ولا تعدلها إلا ضمن النطاقات المحددة.
استخدام البورات البالية بعد تجاوز حدها
لا ينتج بور التفريز غير الحاد نتائج ضعيفة فحسب، بل يجبر الآلة على العمل بجهد أكبر، مما يزيد تآكل المغزل وقد يتسبب في انكسار الترميم أثناء التفريز. وتكلفة استبدال البور أقل بكثير من تكلفة ترميم فاشل أو مغزل تالف.
عدم توافق البور والمادة
يؤدي استخدام بور مصمم للمواد اللينة على الخزفيات الصلبة، أو العكس، إلى نتائج ضعيفة وتسريع التآكل. ولكل نوع من المواد مواصفات بور مثالية. عند تبديل المواد، تحقق من تحميل مجموعة البورات الصحيحة.
تخطي المعايرة
تتطلب آلات التفريز معايرة دورية لضمان بقاء محاذاة المغزل والبور دقيقة. وينشئ المغزل غير المحاذي أحمالًا غير متساوية على البور، مما يتسبب في تآكل أحد الجانبين بشكل أسرع ويقلل الدقة الأبعادية للترميم المفرّز. وللحصول على إرشادات أوسع حول الحفاظ على بورات كربيد التنغستن في أفضل حالاتها، ينبغي أن تكون فحوصات المعايرة المنتظمة جزءًا من روتين صيانة الآلة القياسي.
الملخص
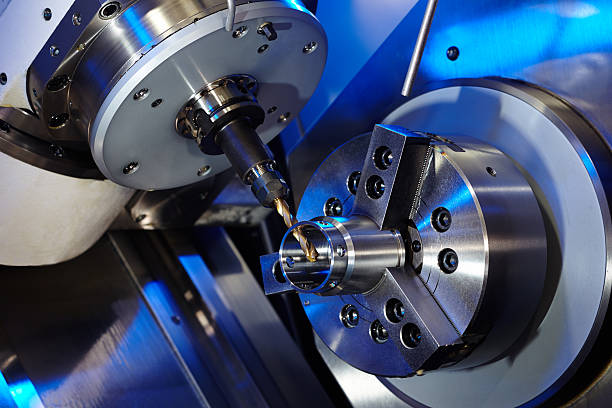
صُممت بورات تفريز كربيد التنغستن لتلبية المتطلبات الخاصة بتفريز CAD/CAM السني. ويؤدي اختيار القطر وتصميم الأخاديد والشكل المناسب لكل مادة، واتباع معلمات السرعة والتغذية الموصى بها، وصيانة البورات من خلال التنظيف والفحص المنتظمين إلى توفير جودة ترميم متسقة والحفاظ على تكاليف التشغيل تحت السيطرة. استبدل البورات وفق الجدول المحدد بدلًا من استخدامها بعد انتهاء عمرها النافع، وستعمل عملية التفريز بسلاسة من المسح إلى التثبيت.