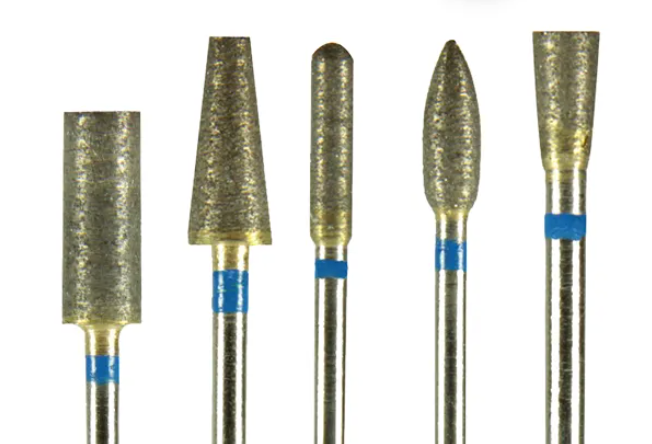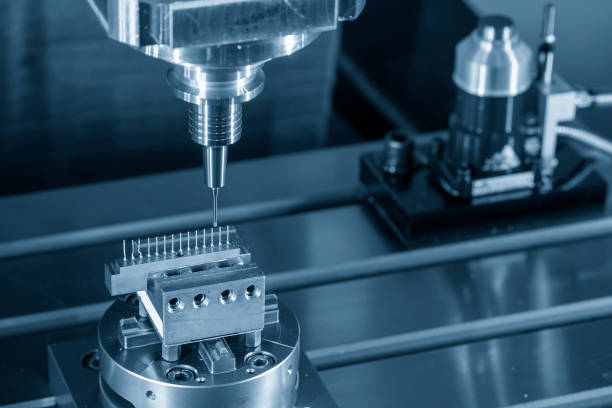
As fresas de carboneto de tungstênio são os instrumentos de corte padrão em fresadoras odontológicas CAD/CAM. Essas fresas dão forma a blocos de zircônia, discos de PMMA, blocos de cera e resinas compostas, transformando-os em coroas, pontes, inlays e outros componentes protéticos com alta precisão dimensional. Sua dureza, resistência ao calor e retenção do fio de corte as tornam adequadas às condições exigentes dentro de sistemas automatizados de fresagem.
Este guia aborda as propriedades que tornam o carboneto de tungstênio eficaz para fresagem, como selecionar a geometria correta da fresa para diferentes materiais, práticas de manutenção que prolongam sua vida útil e os erros que levam à falha prematura.
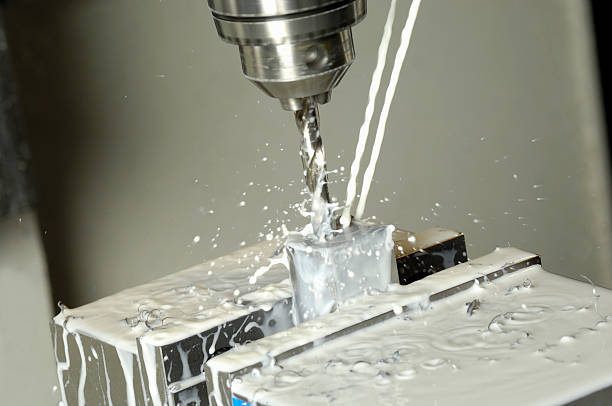
Por que o carboneto de tungstênio funciona para fresagem
O carboneto de tungstênio é um material composto formado por átomos de tungstênio e carbono ligados em uma estrutura cristalina, unidos por um aglutinante de cobalto. Essa combinação produz várias propriedades importantes em um ambiente de fresagem.
Dureza
O carboneto de tungstênio apresenta aproximadamente 9 na escala de dureza de Mohs, logo abaixo do diamante. Essa dureza permite que a fresa corte zircônia (classificada em 8-8.5 Mohs) e outras cerâmicas odontológicas duras sem rápida degradação do fio. Fresas de aço perderiam o corte em poucos minutos sob as mesmas condições.
Resistência ao calor
A fresagem gera calor por atrito, especialmente durante a fresagem a seco de zircônia e cera. O carboneto de tungstênio mantém sua integridade estrutural e seu fio de corte em temperaturas que amoleceriam o aço rápido. Essa estabilidade térmica significa desempenho de corte consistente durante ciclos longos de fresagem.
Resistência ao desgaste
O aglutinante de cobalto mantém os grãos de carboneto de tungstênio no lugar durante o corte, resistindo ao desgaste abrasivo que gradualmente erode outros materiais de ferramentas. Uma fresa para CAD/CAM de carboneto de tungstênio de qualidade pode processar dezenas de restaurações antes de exigir substituição.
Selecionando a fresa correta
As fresadoras usam conjuntos de fresas calibrados para tipos específicos de materiais e designs de restaurações. Escolher a fresa correta envolve combinar a geometria, o diâmetro e o design das estrias com o trabalho.
Diâmetro da fresa
As fresas para fresagem normalmente variam de 0.5 mm a 3.0 mm de diâmetro. O diâmetro determina o nível de detalhe que a fresa pode produzir:
- 0.5 - 1.0 mm: Trabalhos de detalhes finos, áreas marginais, paredes finas e características internas de inlays e onlays
- 1.0 - 2.0 mm: Fresagem geral de coroas e pontes, equilibrando velocidade e detalhes
- 2.0 - 3.0 mm: Passes de desbaste para remoção rápida de material antes do acabamento com uma fresa menor
A maioria das fresadoras executa um processo em duas etapas: uma fresa maior realiza o corte de desbaste, seguida por uma fresa menor para o passe de acabamento. Usar apenas uma fresa pequena durante todo o processo aumenta o tempo de fresagem e acelera o desgaste da fresa.
Design das estrias
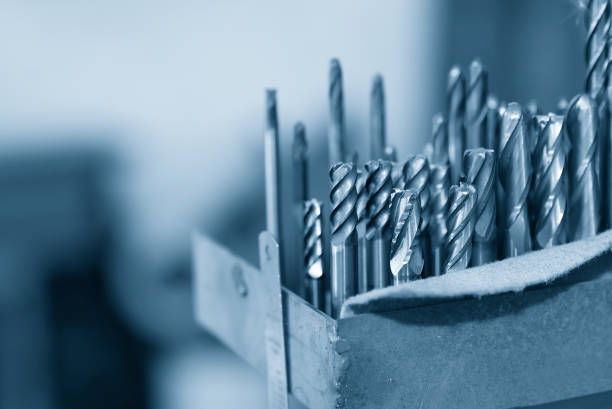
As estrias são ranhuras helicoidais cortadas no corpo da fresa que formam as arestas de corte. O design das estrias afeta a evacuação de cavacos, o acabamento superficial e a força de corte.
| Tipo de estria | Características | Mais indicada para |
|---|---|---|
| Estria única | Grande espaço para cavacos, corte agressivo | Cera, PMMA, compósitos macios |
| Duas estrias | Corte e acabamento equilibrados | Zircônia pré-sinterizada, uso geral |
| Várias estrias (3+) | Acabamento suave, menor carga de cavacos por dente | Passes de acabamento, cerâmicas duras |
Formatos de fresas para fresagem
Diferentemente das brocas odontológicas manuais, que existem em dezenas de formatos, as fresas para fresagem são principalmente cilíndricas ou cônicas. As principais variações de formato incluem:
- Cilíndrica de ponta plana: Produz superfícies planas e ângulos internos agudos. Padrão para fresagem de desbaste.
- Ponta esférica (nariz redondo): Cria superfícies com contornos suaves, margens curvas e anatomia côncava. Padrão para passes de acabamento.
- Cônica: Permite acesso a paredes anguladas e áreas retentivas em geometrias complexas de restaurações.
Compatibilizando as fresas com os materiais de fresagem
Cada material fresado em sistemas odontológicos CAD/CAM impõe exigências diferentes à fresa. Usar a combinação incorreta de fresa e material resulta em baixa qualidade superficial, desgaste excessivo da ferramenta ou restaurações fraturadas.
Zircônia pré-sinterizada
A zircônia pré-sinterizada é o material mais comum na fresagem odontológica. Em seu estado pré-sinterizado (verde), ela é mais macia e fácil de cortar do que a zircônia totalmente sinterizada. Fresas de carboneto com duas estrias e velocidades moderadas do eixo produzem cortes limpos com lascamento mínimo. Após a fresagem, a restauração é sinterizada em um forno, retraindo aproximadamente 20-25 por cento para atingir densidade e dureza máximas.
PMMA e cera
Materiais provisórios como PMMA e cera são macios e tendem a derreter ou deformar sob calor excessivo. Fresas de estria única com grande espaço para cavacos funcionam melhor, pois removem o material rapidamente sem acúmulo de calor. Velocidades mais baixas do eixo e taxas de avanço mais altas evitam que o material amoleça e grude na fresa.
Compósitos e cerâmicas híbridas
Materiais como blocos de nanocerâmica de resina exigem arestas de corte afiadas e velocidades moderadas. Fresas de duas ou várias estrias proporcionam um acabamento superficial suave. Fresas desgastadas tendem a rasgar os materiais compósitos em vez de cortá-los de forma limpa, portanto, a substituição regular da fresa é especialmente importante com esses materiais.
Cerâmicas vítreas (dissilicato de lítio)
As cerâmicas vítreas são mais duras do que a zircônia pré-sinterizada e mais frágeis. Fresá-las exige controle cuidadoso da velocidade e da taxa de avanço para evitar lascamento e fratura. Fresas de carboneto revestidas com diamante são frequentemente especificadas para esses materiais, combinando a dureza do abrasivo diamantado com a resistência estrutural de um núcleo de carboneto. Para saber mais sobre as aplicações de fresas em diferentes materiais, consulte nosso artigo sobre uso e manutenção de fresas para fresagem.
Práticas de manutenção que prolongam a vida útil da fresa
As fresas para fresagem são consumíveis, mas os cuidados adequados podem prolongar significativamente sua vida útil antes que a substituição se torne necessária.
Limpeza
Após cada sessão de fresagem, remova as fresas da máquina e limpe o material acumulado. A poeira de zircônia, em particular, pode se acumular nas superfícies das estrias e reduzir a eficiência de corte. Use um limpador ultrassônico ou uma escova macia de latão para remover resíduos das estrias sem danificar as arestas de corte.
Inspeção
Examine as fresas sob magnificação antes de cada uso. Procure por:
- Arestas de corte lascadas ou arredondadas
- Áreas de desgaste visíveis nas faces das estrias
- Hastes dobradas ou deformadas que causariam desvio
- Descoloração indicando danos por calor à estrutura de carboneto
Uma fresa que apresente qualquer um desses sinais deve ser substituída imediatamente. Continuar a fresar com uma fresa desgastada compromete a precisão da restauração e pode danificar o eixo da fresadora.
Armazenamento
Armazene as fresas em sua embalagem original ou em um suporte específico que impeça o contato entre os instrumentos. O carboneto é duro, mas frágil — deixar uma fresa cair sobre uma superfície dura ou permitir que as fresas batam umas nas outras pode criar microfraturas que levam à falha durante a fresagem.
Monitoramento do uso
Alguns softwares de fresagem monitoram o uso da broca e alertam o operador quando a substituição é recomendada. Se o seu sistema não tiver esse recurso, mantenha um registro manual do número de restaurações fresadas com cada conjunto de brocas. Uma orientação geral é substituir as brocas após fresar 30-50 unidades de zircônia, embora isso varie conforme a qualidade da broca e a dureza do material.
Erros comuns que reduzem a vida útil da broca
Vários erros evitáveis são responsáveis pela maioria das falhas prematuras das fresas para CAD/CAM.
Configurações incorretas de velocidade e avanço
Operar o spindle muito rapidamente ou avançar muito lentamente causa calor excessivo. Operar muito lentamente ou avançar muito rapidamente sobrecarrega as arestas de corte e pode fraturar a broca. Siga sempre os parâmetros recomendados pelo fabricante do material e ajuste-os somente dentro das faixas especificadas.
Usar brocas desgastadas além do limite
Uma fresa para CAD/CAM sem corte não apenas produz resultados ruins — ela força a máquina a trabalhar mais, aumentando o desgaste do spindle e podendo causar a fratura da restauração durante a fresagem. O custo de uma broca de reposição é muito menor que o custo de uma restauração perdida ou de um spindle danificado.
Broca e material incompatíveis
Usar uma broca projetada para materiais macios em cerâmicas duras, ou vice-versa, produz resultados ruins e acelera o desgaste. Cada tipo de material possui uma especificação ideal de broca. Ao trocar de material, verifique se o conjunto correto de brocas está carregado.
Pular a calibração
As fresadoras exigem calibração periódica para garantir que o alinhamento do spindle e da broca permaneça preciso. Um spindle desalinhado cria cargas desiguais na broca, fazendo com que um lado se desgaste mais rapidamente e reduzindo a precisão dimensional da restauração fresada. Para obter orientações mais amplas sobre como manter suas brocas de carboneto de tungstênio em excelentes condições, as verificações regulares de calibração devem fazer parte da rotina padrão de manutenção da máquina.
Resumo
As fresas de carboneto de tungstênio para CAD/CAM são projetadas para as exigências específicas da fresagem odontológica CAD/CAM. Selecionar o diâmetro, o desenho das ranhuras e o formato corretos para cada material, seguir os parâmetros recomendados de velocidade e avanço e conservar as brocas com limpeza e inspeção regulares proporcionará qualidade consistente das restaurações e manterá os custos operacionais sob controle. Substitua as brocas conforme o cronograma, em vez de utilizá-las além de sua vida útil, e seu fluxo de trabalho de fresagem funcionará perfeitamente do escaneamento à cimentação.