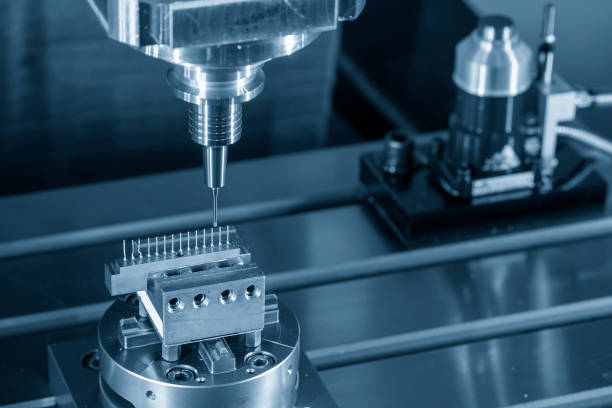
Твердосплавные фрезы являются стандартными режущими инструментами в стоматологических фрезерных станках CAD/CAM. Эти фрезы обрабатывают циркониевые заготовки, диски PMMA, восковые блоки и композитные смолы, превращая их в коронки, мостовидные протезы, вкладки и другие ортопедические компоненты с высокой точностью размеров. Их твёрдость, термостойкость и стойкость режущей кромки делают их подходящими для требовательных условий работы автоматизированных фрезерных систем.
В этом руководстве рассматриваются свойства, обеспечивающие эффективность твердосплава при фрезеровании, выбор подходящей геометрии фрезы для различных материалов, методы обслуживания, продлевающие срок службы фрез, а также ошибки, приводящие к преждевременному выходу из строя.
Почему твердосплав подходит для фрезерования
Твердосплав представляет собой композитный материал, состоящий из атомов вольфрама и углерода, соединённых в кристаллической структуре и удерживаемых связующим из кобальта. Такое сочетание обеспечивает материалу несколько важных для фрезерования свойств.
Твёрдость
Твёрдость твердосплава составляет примерно 9 по шкале Мооса, то есть немного ниже твёрдости алмаза. Благодаря этому фреза может обрабатывать цирконий (8–8,5 по шкале Мооса) и другие твёрдые стоматологические керамические материалы без быстрого разрушения режущей кромки. Стальные фрезы затупились бы в течение нескольких минут при таких же условиях.
Термостойкость
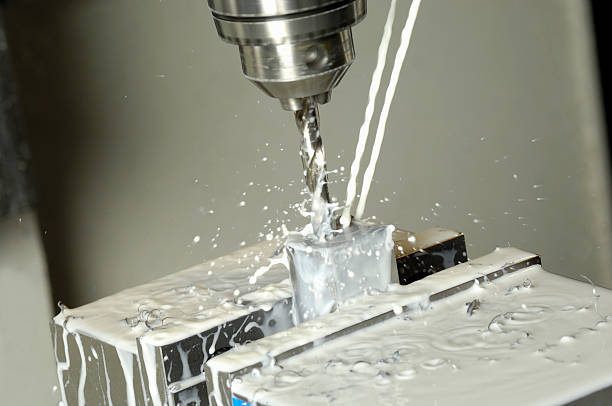
Фрезерование сопровождается выделением тепла из-за трения, особенно при сухом фрезеровании циркония и воска. Твердосплав сохраняет структурную целостность и режущую кромку при температурах, которые размягчили бы быстрорежущую сталь. Такая термическая стабильность обеспечивает постоянную эффективность резания на протяжении длительных циклов фрезерования.
Износостойкость
Кобальтовое связующее удерживает зёрна твердосплава на месте во время резания, противодействуя абразивному износу, который постепенно разрушает другие инструментальные материалы. Качественная фреза CAD/CAM из твердосплава может обработать десятки реставраций до необходимости замены.
Выбор подходящей фрезы
Фрезерные станки используют наборы фрез, откалиброванные для определённых типов материалов и конструкций реставраций. Правильный выбор фрезы подразумевает соответствие геометрии, диаметра и конструкции канавок конкретной задаче.
Диаметр фрезы
Диаметр фрез обычно составляет от 0.5 mm до 3.0 mm. Диаметр определяет уровень детализации, который может обеспечить фреза:
- 0.5 - 1.0 mm: Точная обработка, краевые участки, тонкие стенки и внутренние элементы вкладок и накладок
- 1.0 - 2.0 mm: Общее фрезерование коронок и мостовидных протезов с балансом скорости и детализации
- 2.0 - 3.0 mm: Черновые проходы для быстрого удаления материала перед чистовой обработкой фрезой меньшего диаметра
Большинство фрезерных станков работают в два этапа: крупная фреза выполняет черновую обработку, затем меньшая фреза используется для чистового прохода. Применение только маленькой фрезы на всём протяжении процесса увеличивает время фрезерования и ускоряет износ фрезы.
Конструкция канавок
Канавки представляют собой спиральные углубления в корпусе фрезы, формирующие режущие кромки. Их конструкция влияет на отвод стружки, качество поверхности и силу резания.
| Тип канавок | Характеристики | Для чего лучше всего подходит |
|---|---|---|
| Одноканавочная | Большое пространство для стружки, агрессивное резание | Воск, PMMA, мягкие композиты |
| Двухканавочная | Сбалансированные резание и чистота обработки | Предварительно спечённый цирконий, универсальное применение |
| Многоканавочная (3+) | Гладкая поверхность, меньшая нагрузка на зуб | Чистовые проходы, твёрдая керамика |
Формы фрез
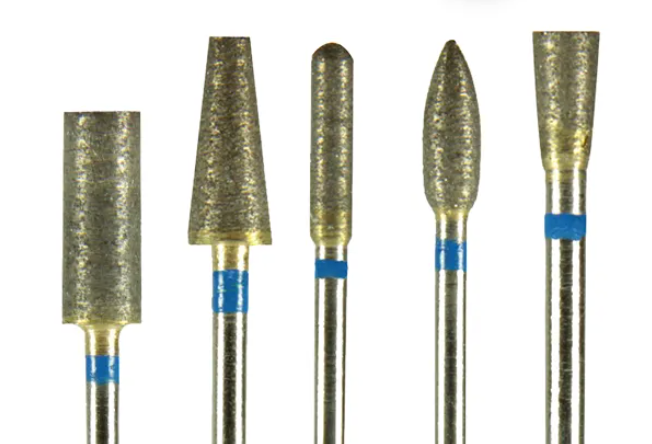
В отличие от ручных стоматологических боров, выпускаемых в десятках форм, фрезы имеют преимущественно цилиндрическую или коническую форму. Основные варианты формы:
- Цилиндр с плоским торцом: Создаёт плоские поверхности и острые внутренние углы. Стандартный вариант для чернового фрезерования.
- Сферическая (с закруглённым носиком): Создаёт гладкие контурные поверхности, изогнутые края и вогнутую анатомическую форму. Стандартный вариант для чистовых проходов.
- Коническая: Обеспечивает доступ к наклонным стенкам и поднутрениям в сложных геометриях реставраций.
Соответствие фрез обрабатываемым материалам
Каждый материал, обрабатываемый в стоматологических системах CAD/CAM, предъявляет к фрезе свои требования. Неправильное сочетание фрезы и материала приводит к низкому качеству поверхности, чрезмерному износу инструмента или разрушению реставрации.
Предварительно спечённый цирконий
Предварительно спечённый цирконий является наиболее распространённым материалом в стоматологическом фрезеровании. В предварительно спечённом («зелёном») состоянии он мягче и легче обрабатывается, чем полностью спечённый цирконий. Двухканавочные твердосплавные фрезы при умеренной скорости шпинделя обеспечивают чистый рез с минимальным скалыванием. После фрезерования реставрация спекается в печи и уменьшается примерно на 20-25 процентов, достигая полной плотности и твёрдости.
PMMA и воск
Временные материалы, такие как PMMA и воск, мягкие и при чрезмерном нагреве склонны плавиться или деформироваться. Лучше всего подходят одноканавочные фрезы с большим пространством для отвода стружки, поскольку они быстро удаляют материал без накопления тепла. Более низкая скорость шпинделя и высокая скорость подачи предотвращают размягчение материала и его налипание на фрезу.
Композиты и гибридная керамика
Для таких материалов, как блоки из смоляной нанокерамики, необходимы острые режущие кромки и умеренные скорости. Двухканавочные или многоканавочные фрезы обеспечивают гладкую поверхность. Изношенные фрезы не режут композитные материалы, а разрывают их, поэтому регулярная замена фрез особенно важна при работе с этими материалами.
Стеклокерамика (дисиликат лития)
Стеклокерамика твёрже предварительно спечённого циркония и более хрупкая. Её фрезерование требует тщательного контроля скорости и подачи для предотвращения скалывания и разрушения. Для этих материалов часто рекомендуются твердосплавные фрезы с алмазным покрытием, сочетающие твёрдость алмазного абразива с прочностью твердосплавного сердечника. Подробнее о применении фрез для различных материалов см. в нашей статье о применении и обслуживании фрез.
Обслуживание, продлевающее срок службы фрез
Фрезы являются расходными инструментами, однако правильный уход может значительно продлить срок их эксплуатации до необходимости замены.
Очистка
После каждого сеанса фрезерования извлекайте фрезы из станка и удаляйте накопившийся материал. Циркониевая пыль особенно склонна спрессовываться на поверхностях канавок и снижать эффективность резания. Используйте ультразвуковую мойку или мягкую латунную щётку для очистки канавок без повреждения режущих кромок.
Осмотр
Перед каждым использованием осматривайте фрезы под увеличением. Обращайте внимание на:
- Сколы или закругление режущих кромок
- Видимые площадки износа на ленточках канавок
- Изогнутые или деформированные хвостовики, способные вызвать биение
- Изменение цвета, указывающее на термическое повреждение структуры твердосплава
Фрезу с любым из этих признаков следует немедленно заменить. Продолжение фрезерования изношенной фрезой снижает точность реставрации и может повредить шпиндель фрезерного станка.
Хранение
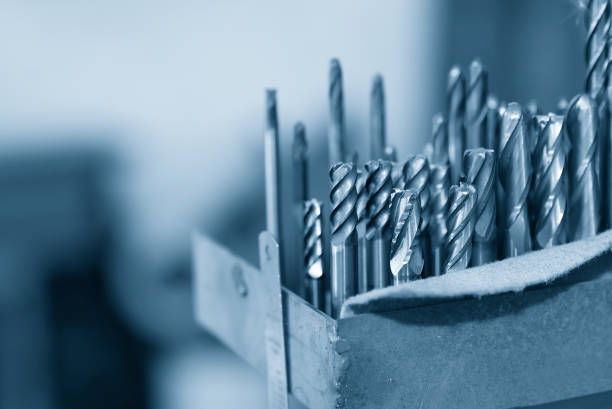
Храните фрезы в оригинальной упаковке или специальном держателе, предотвращающем контакт инструментов друг с другом. Твердосплав отличается высокой твёрдостью, но является хрупким материалом: падение фрезы на твёрдую поверхность или удары фрез друг о друга могут вызвать микротрещины, приводящие к разрушению во время фрезерования.
Учёт использования
Некоторые программы фрезерования отслеживают использование фрез и предупреждают оператора о рекомендуемой замене. Если в вашей системе такая функция отсутствует, ведите журнал количества реставраций, обработанных каждым набором фрез. Общая рекомендация — заменять фрезы после обработки 30-50 циркониевых единиц, однако этот показатель зависит от качества фрезы и твёрдости материала.
Распространённые ошибки, сокращающие срок службы фрез
Большинство случаев преждевременного выхода фрез из строя связано с несколькими предотвратимыми ошибками.
Неправильные настройки скорости и подачи
Слишком высокая скорость шпинделя или слишком медленная подача вызывают чрезмерный нагрев. Слишком низкая скорость или слишком высокая подача перегружают режущие кромки и могут привести к разрушению фрезы. Всегда соблюдайте рекомендованные производителем материала параметры и изменяйте их только в пределах указанного диапазона.
Использование изношенных фрез сверх допустимого срока
Затупившаяся фреза не просто даёт плохой результат — она заставляет станок работать с большей нагрузкой, увеличивает износ шпинделя и может привести к разрушению реставрации во время фрезерования. Стоимость новой фрезы значительно ниже стоимости неудачной реставрации или повреждённого шпинделя.
Несоответствие фрезы и материала
Использование фрезы для мягких материалов при обработке твёрдой керамики или наоборот приводит к плохим результатам и ускоряет износ. Для каждого типа материала существует оптимальная спецификация фрезы. При смене материала убедитесь, что установлен правильный набор фрез.
Пропуск калибровки
Фрезерные станки требуют периодической калибровки для поддержания точности совмещения шпинделя и фрезы. Несоосный шпиндель создаёт неравномерную нагрузку на фрезу, из-за чего одна сторона изнашивается быстрее и снижается точность размеров обработанной реставрации. Для поддержания твердосплавных боров в оптимальном состоянии регулярная проверка калибровки должна быть частью стандартного технического обслуживания станка.
Итоги
Твердосплавные фрезы разработаны с учётом специфических требований стоматологического фрезерования CAD/CAM. Выбор правильного диаметра, конструкции канавок и формы для каждого материала, соблюдение рекомендованных параметров скорости и подачи, а также регулярная очистка и осмотр обеспечат стабильное качество реставраций и помогут контролировать эксплуатационные расходы. Своевременно заменяйте фрезы и не используйте их сверх установленного срока службы — это обеспечит бесперебойную работу процесса от сканирования до фиксации реставрации.