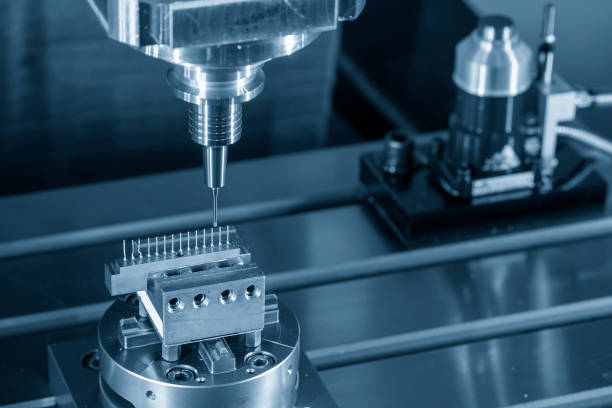
Les fraises d'usinage en carbure de tungstène sont les instruments de coupe standard des machines d'usinage CAD/CAM dentaires. Ces fraises façonnent les blocs de zircone, les disques en PMMA, les blocs de cire et les résines composites pour obtenir des couronnes, des bridges, des inlays et d'autres composants prothétiques avec une grande précision dimensionnelle. Leur dureté, leur résistance à la chaleur et leur conservation du tranchant les rendent adaptées aux conditions exigeantes des systèmes d'usinage automatisés.
Ce guide présente les propriétés qui rendent le carbure de tungstène efficace pour l'usinage, la manière de sélectionner la géométrie de fraise adaptée aux différents matériaux, les pratiques d'entretien qui prolongent la durée de vie des fraises et les erreurs qui entraînent une défaillance prématurée.
Pourquoi le carbure de tungstène convient à l'usinage
Le carbure de tungstène est un matériau composite composé d'atomes de tungstène et de carbone liés dans une structure cristalline, maintenue par un liant de cobalt. Cette combinaison confère au matériau plusieurs propriétés importantes dans un environnement d'usinage.
Dureté
Le carbure de tungstène atteint environ 9 sur l'échelle de dureté de Mohs, juste en dessous du diamant. Cette dureté permet à la fraise de couper la zircone (notée 8-8.5 Mohs) et d'autres céramiques dentaires dures sans dégradation rapide du tranchant. Les fraises en acier s'émousseraient en quelques minutes dans les mêmes conditions.
Résistance à la chaleur
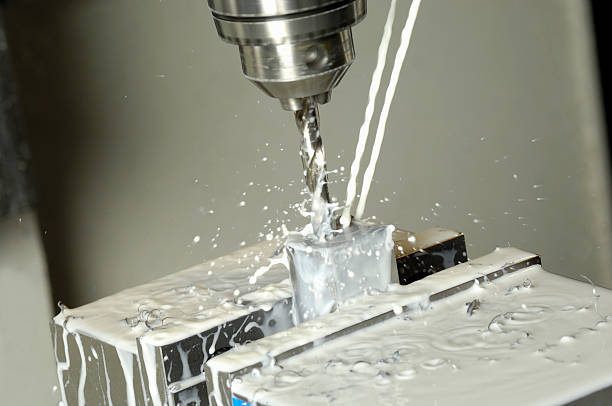
L'usinage génère de la chaleur par friction, notamment lors de l'usinage à sec de la zircone et de la cire. Le carbure de tungstène conserve son intégrité structurelle et son tranchant à des températures qui ramolliraient l'acier rapide. Cette stabilité thermique garantit des performances de coupe constantes pendant les longs cycles d'usinage.
Résistance à l'usure
Le liant de cobalt maintient les grains de carbure de tungstène en place pendant la coupe et résiste à l'usure abrasive qui érode progressivement les autres matériaux d'outillage. Une fraise d'usinage CAD/CAM de qualité en carbure de tungstène peut traiter des dizaines de restaurations avant de devoir être remplacée.
Choisir la bonne fraise d'usinage
Les machines d'usinage utilisent des jeux de fraises calibrés pour des types de matériaux et des conceptions de restaurations spécifiques. Le choix de la bonne fraise consiste à adapter la géométrie, le diamètre et la conception des goujures à l'application.
Diamètre de la fraise
Les fraises d'usinage ont généralement un diamètre compris entre 0.5 mm et 3.0 mm. Le diamètre détermine le niveau de détail que la fraise peut produire :
- 0.5 - 1.0 mm : Travaux de détail fin, zones marginales, parois minces et éléments internes des inlays et onlays
- 1.0 - 2.0 mm : Usinage général des couronnes et bridges, avec un équilibre entre vitesse et détail
- 2.0 - 3.0 mm : Passes d'ébauche pour retirer rapidement la matière avant la finition avec une fraise plus petite
La plupart des machines d'usinage fonctionnent en deux étapes : une fraise plus grande réalise l'ébauche, suivie d'une fraise plus petite pour la passe de finition. Utiliser uniquement une petite fraise pendant tout le processus augmente le temps d'usinage et accélère l'usure de la fraise.
Conception des goujures
Les goujures sont les rainures hélicoïdales usinées dans le corps de la fraise qui forment les arêtes de coupe. Leur conception influence l'évacuation des copeaux, l'état de surface et la force de coupe.
| Type de goujure | Caractéristiques | Idéal pour |
|---|---|---|
| Une goujure | Grand espace pour les copeaux, coupe agressive | Cire, PMMA, composites souples |
| Deux goujures | Équilibre entre coupe et finition | Zircone pré-frittée, usage général |
| Goujures multiples (3+) | Finition lisse, charge de copeaux par dent réduite | Passes de finition, céramiques dures |
Formes de fraises pour l'usinage
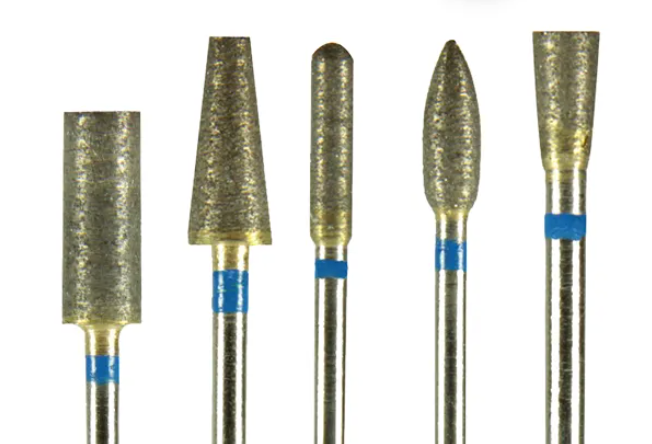
Contrairement aux fraises dentaires manuelles qui existent sous des dizaines de formes, les fraises d'usinage sont principalement cylindriques ou coniques. Les principales variantes de forme sont les suivantes :
- Cylindre à extrémité plate : Produit des surfaces planes et des angles internes vifs. Standard pour l'usinage d'ébauche.
- À bout sphérique : Crée des surfaces profilées lisses, des limites courbes et une anatomie concave. Standard pour les passes de finition.
- Conique : Permet d'accéder aux parois inclinées et aux zones en contre-dépouille des géométries de restaurations complexes.
Adapter les fraises aux matériaux d'usinage
Chaque matériau usiné dans les systèmes CAD/CAM dentaires impose des exigences différentes à la fraise. L'utilisation d'une combinaison fraise-matériau incorrecte entraîne une mauvaise qualité de surface, une usure excessive de l'outil ou la fracture des restaurations.
Zircone pré-frittée
La zircone pré-frittée est le matériau le plus courant en usinage dentaire. À l'état pré-fritté (vert), elle est plus tendre et plus facile à couper que la zircone entièrement frittée. Les fraises en carbure à deux goujures, à des vitesses de broche modérées, produisent des coupes nettes avec un écaillage minimal. Après l'usinage, la restauration est frittée dans un four et rétrécit d'environ 20-25 pour cent pour atteindre sa densité et sa dureté finales.
PMMA et cire
Les matériaux provisoires tels que le PMMA et la cire sont souples et ont tendance à fondre ou à se déformer sous l'effet d'une chaleur excessive. Les fraises à une goujure avec un grand dégagement des copeaux sont les plus adaptées, car elles retirent rapidement la matière sans accumulation de chaleur. Des vitesses de broche plus faibles et des avances plus élevées empêchent le matériau de ramollir et d'adhérer à la fraise.
Composites et céramiques hybrides
Les matériaux tels que les blocs de nanocéramique à base de résine nécessitent des arêtes de coupe tranchantes et des vitesses modérées. Les fraises à deux goujures ou à goujures multiples assurent une finition de surface lisse. Les fraises usées ont tendance à déchirer les matériaux composites plutôt qu'à les couper proprement ; leur remplacement régulier est donc particulièrement important avec ces matériaux.
Céramiques de verre (disilicate de lithium)
Les céramiques de verre sont plus dures que la zircone pré-frittée et plus fragiles. Leur usinage nécessite un contrôle précis de la vitesse et de l'avance afin d'éviter l'écaillage et la fracture. Les fraises en carbure revêtues de diamant sont souvent spécifiées pour ces matériaux, combinant la dureté de l'abrasif diamanté à la résistance structurelle d'un noyau en carbure. Pour en savoir plus sur les applications des fraises d'usinage selon les matériaux, consultez notre article sur l'utilisation et l'entretien des fraises d'usinage.
Pratiques d'entretien qui prolongent la durée de vie des fraises
Les fraises d'usinage sont des consommables, mais un entretien approprié peut prolonger considérablement leur durée d'utilisation avant qu'un remplacement ne soit nécessaire.
Nettoyage
Après chaque session d'usinage, retirez les fraises de la machine et éliminez la matière accumulée. La poussière de zircone, en particulier, peut s'agglomérer sur les surfaces des goujures et réduire l'efficacité de coupe. Utilisez un nettoyeur à ultrasons ou une brosse en laiton souple pour éliminer les débris des goujures sans endommager les arêtes de coupe.
Inspection
Examinez les fraises sous grossissement avant chaque utilisation. Recherchez :
- Des arêtes de coupe ébréchées ou arrondies
- Des méplats d'usure visibles sur les listels des goujures
- Des tiges pliées ou déformées susceptibles de provoquer un faux-rond
- Une décoloration indiquant des dommages thermiques de la structure en carbure
Une fraise présentant l'un de ces signes doit être remplacée immédiatement. Continuer l'usinage avec une fraise usée compromet la précision de la restauration et peut endommager la broche de la machine d'usinage.
Stockage
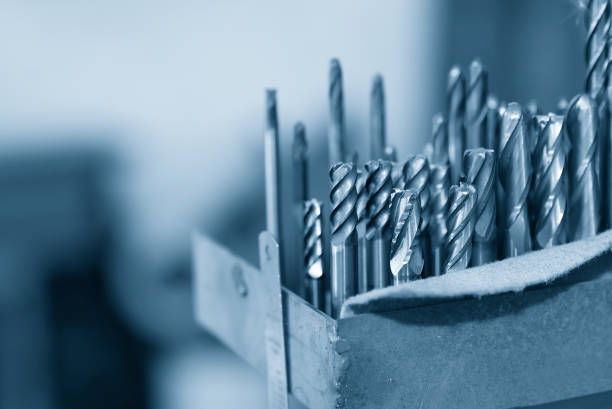
Rangez les fraises d'usinage dans leur emballage d'origine ou dans un porte-fraises dédié empêchant les instruments d'entrer en contact. Le carbure est dur, mais cassant : laisser tomber une fraise sur une surface dure ou permettre aux fraises de se cogner les unes contre les autres peut créer des microfissures entraînant une défaillance pendant l'usinage.
Suivi de l'utilisation
Certains logiciels d’usinage suivent l’utilisation des fraises et alertent l’opérateur lorsqu’un remplacement est recommandé. Si votre système ne dispose pas de cette fonction, tenez un registre manuel du nombre de restaurations usinées avec chaque jeu de fraises. Une recommandation générale consiste à remplacer les fraises après l’usinage de 30 à 50 unités en zircone, bien que cela varie selon la qualité de la fraise et la dureté du matériau.
Erreurs courantes qui réduisent la durée de vie des fraises
Plusieurs erreurs évitables sont responsables de la plupart des défaillances prématurées des fraises d’usinage.
Réglages incorrects de la vitesse et de l’avance
Une vitesse de broche trop élevée ou une avance trop lente génère une chaleur excessive. Une vitesse trop faible ou une avance trop rapide surcharge les arêtes de coupe et peut fracturer la fraise. Suivez toujours les paramètres recommandés par le fabricant du matériau et ne les ajustez que dans les plages spécifiées.
Utilisation de fraises usées au-delà de leur limite
Une fraise d’usinage émoussée ne produit pas seulement de mauvais résultats — elle oblige la machine à travailler davantage, augmente l’usure de la broche et peut entraîner la fracture de la restauration pendant l’usinage. Le coût d’une fraise de remplacement est bien inférieur à celui d’une restauration défectueuse ou d’une broche endommagée.
Fraise et matériau incompatibles
Utiliser une fraise conçue pour les matériaux souples sur des céramiques dures, ou inversement, produit de mauvais résultats et accélère l’usure. Chaque type de matériau possède une spécification de fraise optimale. Lors d’un changement de matériau, vérifiez que le jeu de fraises approprié est installé.
Calibration négligée
Les machines d’usinage nécessitent une calibration périodique afin de garantir la précision de l’alignement de la broche et de la fraise. Une broche désalignée crée des charges irrégulières sur la fraise, provoquant une usure plus rapide d’un côté et réduisant la précision dimensionnelle de la restauration usinée. Pour des conseils plus généraux sur le maintien de vos fraises en carbure de tungstène en parfait état, les contrôles réguliers de calibration doivent faire partie de votre programme standard d’entretien de la machine.
Résumé
Les fraises d’usinage en carbure de tungstène sont conçues pour répondre aux exigences spécifiques de l’usinage dentaire CAD/CAM. La sélection du diamètre, de la conception des cannelures et de la forme adaptés à chaque matériau, le respect des paramètres recommandés de vitesse et d’avance, ainsi que l’entretien des fraises par un nettoyage et une inspection réguliers garantissent une qualité constante des restaurations et permettent de maîtriser les coûts d’exploitation. Remplacez les fraises selon le calendrier prévu au lieu de les utiliser au-delà de leur durée de vie utile, et votre flux d’usinage fonctionnera efficacement du scan à la pose.