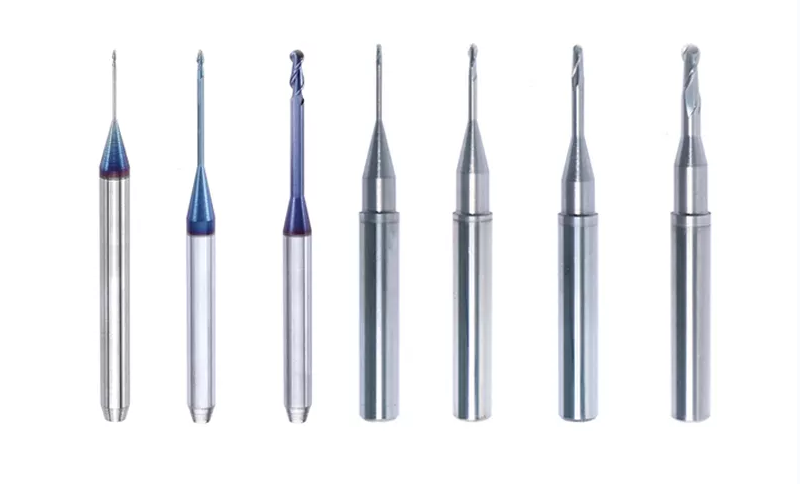
מדוע מתרחשות בעיות הידוק ורעידות
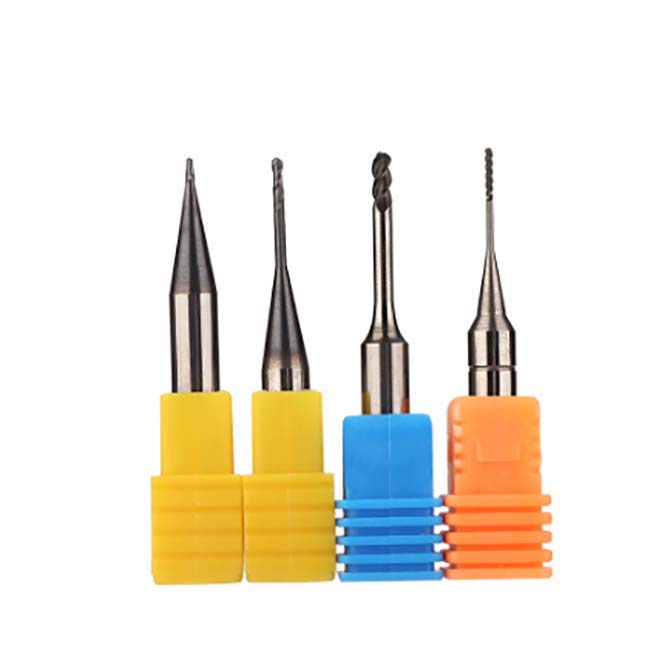
מקדחי כרסום הם כלי חיתוך מדויקים המשמשים במרכזי עיבוד CNC לכרסום שחזורים דנטליים מבלוקים של זירקוניה, שעווה, PMMA וחומרים אחרים. כאשר מקדחים אלה אינם מקובעים כראוי במחזיק הכלי, או כאשר מתפתחות רעידות במהלך החיתוך, ההשלכות נעות מגימור משטח ירוד ועד לשבירה מוחלטת של הכלי ולפסילת חומרי העבודה.
הבנת הגורמים הבסיסיים לכשלי הידוק ולבעיות רעידות היא הצעד הראשון למניעתן. מאמר זה סוקר את הגורמים המרכזיים התורמים לשתי הבעיות ומספק פתרונות מעשיים שטכנאי מעבדות שיניים ואנשי עיבוד שבבי יכולים ליישם מיד.
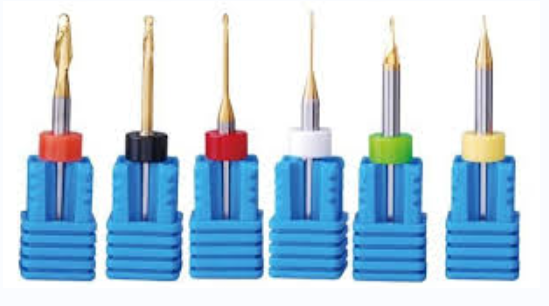
כיצד פועל הידוק מקדח כרסום
רוב מקדחי הכרסום המשמשים במרכזי עיבוד דנטליים CAD/CAM מוחזקים במקומם באמצעות צ'אקים עם קולט קפיצי. הקולט מתהדק סביב השאנק של המקדח כאשר אום ההידוק מסובב, ויוצר חיכוך המחזיק את הכלי במקומו. במהלך הפעולה, המקדח מורכב בתצורת קונזולה, כלומר הוא בולט החוצה מהמחזיק ללא תמיכה בקצה החיתוך.
תצורת קונזולה זו פירושה שכוח ההידוק בשאנק הוא הדבר היחיד המונע מהמקדח להחליק, להישלף או לזוז במהלך החיתוך. אם האחיזה אינה מספקת, המקדח עלול לצאת בהדרגה מהמחזיק במהלך הפעולה. כאשר הדבר קורה, גאומטריית החיתוך משתנה, חומר העבודה נהרס, ולעיתים קרובות המקדח עצמו ניזוק ללא אפשרות שימוש.
גורמים נפוצים לכשל בהידוק
קיימות מספר סיבות לכך שמקדח כרסום אינו נשאר מהודק היטב במהלך הפעולה:
- שמן ושאריות על השאנק -- מקדחי כרסום נשלחים בדרך כלל עם שכבה דקה של שמן נגד חלודה על השאנק. אם שמן זה אינו מוסר לפני ההתקנה, הוא מפחית את החיכוך בין השאנק לקולט ומקל מאוד על החלקת המקדח במהלך החיתוך.
- סרט שמן בתוך הקולט -- בעת שימוש בשמני חיתוך שאינם מסיסים במים, ערפל שמן עדין עלול להצטבר בתוך קדח הקולט לאורך זמן. לסרט שמן זה אותה השפעה מפחיתת חיכוך כמו לשמן שעל השאנק, והוא מחליש בהדרגה את כוח ההידוק.
- קולטים שחוקים או פגומים -- קולטים נשחקים בשימוש חוזר. עם הזמן, מתח הקפיץ יורד והקולט אינו יכול עוד להפעיל כוח הידוק מספיק. חריצים, קוצים או עיוות הנגרמים מהידוק יתר פוגעים אף הם באחיזה.
- גודל קולט שגוי -- שימוש בקולט שאינו תואם במדויק לקוטר השאנק של המקדח גורם לפיזור לחץ לא אחיד. המקדח עשוי להיראות מאובטח, אך להחליק תחת עומסי חיתוך.
- הידוק לא מספיק -- הידוק אום ההחזקה במומנט נמוך מדי הוא גורם פשוט אך נפוץ להחלקת הכלי. יש להדק תמיד למפרט המומנט המומלץ על ידי היצרן.
כיצד למנוע בעיות הידוק
מניעת כשלי הידוק דורשת תשומת לב עקבית לכמה פעולות תחזוקה בסיסיות. הן אינן גוזלות זמן רב, אך דילוג עליהן מוביל לבעיות יקרות.
ניקוי השאנק לפני כל התקנה
לפני הכנסת מקדח כרסום למחזיק הכלי, יש לנגב היטב את השאנק במטלית נקייה שהורטבה בממס מסיר שומנים או באלכוהול איזופרופילי. המטרה היא להסיר את כל עקבות השמן נגד חלודה, שאריות נוזל חיתוך וכל פסולת. יש לאפשר לשאנק להתייבש לחלוטין לפני הכנסתו לקולט.
ניקוי קדח הקולט באופן סדיר
יש לנקות את פנים הקולט לפי לוח זמנים קבוע, ולא רק כאשר מופיעות בעיות. יש להשתמש במברשת קטנה או במטלית נטולת סיבים עם ממס כדי להסיר שמן שהצטבר וחלקיקי מתכת מהקדח. אוויר דחוס יכול לסייע בהוצאת פסולת רופפת, אך לא יסיר את סרט השמן לבדו.
בדיקה והחלפה של קולטים שחוקים
קולטים הם רכיבים מתכלים. יש לבדוק אותם באופן סדיר לאיתור סימני שחיקה, חריצה או אובדן מתח קפיץ. קולט שאינו אוחז עוד בחוזקה יש להחליף מיד. הפעלת קולט שחוק מסכנת את שליפת הכלי, שעלולה לפגוע בו-זמנית בציר, בחומר העבודה ובמקדח.
אימות ההתאמה בין השאנק לקולט
יש לוודא תמיד שגודל הקולט תואם בדיוק לקוטר שאנק המקדח. אפילו אי-התאמות קטנות של כמה מאיות המילימטר עלולות לגרום לבעיות תחת הכוחות הנוצרים במהלך הכרסום. יש להחזיק מגוון גדלים של קולטים אם המעבדה משתמשת במקדחים ממספר יצרנים בעלי סבילות שאנק מעט שונות.
הבנת רעידות במקדחי כרסום
רעידות במהלך הכרסום הן בעיה נפרדת אך קשורה, המשפיעה על איכות המשטח, על הדיוק הממדי ועל אורך חיי הכלי. כאשר מקדח כרסום רועד יתר על המידה, הוא משאיר סימני חריטה על פני חומר העבודה, מאיץ את שחיקת הכלי ועלול לגרום לשבר המקדח. במקרים חמורים, רעידות עלולות לפגוע גם בציר המכונה ובמיסבים.
הגורם העיקרי לרעידות בכרסום דנטלי הוא סטיית כלי מוגזמת. מכיוון שהמקדח מורכב בתצורת קונזולה, כל כוח צידי במהלך החיתוך גורם לכלי להתכופף מעט. אם המקדח ארוך ביחס לקוטרו, או אם כוחות החיתוך גבוהים מדי, סטייה זו עלולה להפוך לבלתי יציבה וליצור רעידות.
גורמים המגבירים את הסיכון לרעידות
מספר תנאים מגדילים את הסבירות להתרחשות רעידות:
- בליטת כלי ארוכה -- ככל שקצה החיתוך של המקדח בולט רחוק יותר מהקולט, כך הסטייה עבור כוח חיתוך נתון גדולה יותר. זהו הגורם המשמעותי ביותר לרעידות בכרסום.
- אורך קצה חיתוך ארוך -- מקדחים בעלי חלקים מחורצים ארוכים חווים כוח צידי רב יותר מאלה בעלי אורך חיתוך קצר יותר, אפילו באותו מרחק בליטה.
- קצבי הזנה גבוהים -- דחיפת המקדח דרך החומר במהירות רבה מדי מגדילה את כוחות החיתוך והופכת רעידות הנגרמות מסטייה לסבירות יותר.
- עומק חיתוך מוגזם -- הסרת חומר רב מדי במעבר יחיד מגדילה את העומס על המקדח ומעלה את הסיכון לרעידות.
- מקדחים שחוקים או קהים -- מקדח שאיבד מחדות קצה החיתוך שלו דורש כוח רב יותר להסרת חומר, ובכך מגדיל את הסטייה ואת הרעידות.
- מכלול כלי לא מאוזן -- אם המקדח אינו קונצנטרי לחלוטין בתוך המחזיק, המכלול המסתובב אינו מאוזן, דבר היוצר רעידות ב-RPM גבוה.
אסטרטגיות להפחתת רעידות
הפחתת רעידות דורשת שילוב של בחירת כלי נכונה, פרמטרי עיבוד מתאימים ונהלי תחזוקה טובים.
שימוש במקדחים בעלי קצה קצר ושאנק ארוך
בעת כרסום חללים עמוקים או מאפיינים קעורים הדורשים הגעה ארוכה של הכלי, יש לבחור מקדח בעל קצה חיתוך קצר ושאנק ארוך במקום קצה חיתוך ארוך. למקדח בעל קצה קצר יש פחות שטח מגע עם חומר העבודה בכל רגע נתון, ולכן הכוחות הצידיים מופחתים. השאנק הארוך מספק את ההגעה הנדרשת ללא העונש של רעידות הנגרמות מקצה חיתוך ארוך.
אופטימיזציה של קצב ההזנה ועומק החיתוך
הפחתת קצב ההזנה מורידה את כוחות החיתוך, ובכך מפחיתה ישירות את הסטייה ואת הרעידות. באופן דומה, ביצוע מעברים רדודים יותר מפזר את העבודה על פני מחזורי חיתוך רבים יותר ושומר על כוחות נמוכים בכל מעבר. מציאת האיזון הנכון בין קצב ההזנה, עומק החיתוך וזמן העיבוד הכולל היא אחת המיומנויות החשובות ביותר בכרסום CNC.
שמירה על קצוות חיתוך חדים
החליפו מקדחי כרסום לפני שהם נשחקים יתר על המידה. מקדח חד חותך בצורה נקייה עם כוח נמוך יותר, בעוד שמקדח קהה דוחף דרך החומר ויוצר כוחות גבוהים יותר ורטט רב יותר. מעקב אחר השימוש במקדח לפי מספר היחידות שכורסמו מסייע לחזות מתי נדרשת החלפה, לפני שמתחילות בעיות.
בדיקת סטיית הכלי
סטיית כלי מתייחסת למידת התנודה במכלול הכלי המסתובב. אפילו סטייה של כמה מיקרונים עלולה ליצור רטט במהירויות הציר הגבוהות המשמשות בכרסום דנטלי. מדדו את הסטייה באמצעות שעון מדידה וטפלו בגורם, בין אם מדובר בקולט שחוק, שאנק מכופף או פסולת במחזיק הכלי.
התאמת מקדחים לחומרים
החומר המכורסם משפיע גם על דרישות האחיזה וגם על התנהגות הרטט. חומרים קשים יותר, כמו זירקוניה מסונטרת במלואה, יוצרים כוחות חיתוך גבוהים יותר מחומרים רכים יותר, כמו שעווה או זירקוניה מסונטרת מראש. בעבודה עם חומרים קשים יותר, אחיזה נכונה חשובה אף יותר, משום שהכוחות הגבוהים נוטים יותר לשחרר מקדח שאינו מוחזק כראוי.
בכרסום זירקוניה במיוחד, השתמשו במקדחים המיועדים לכך, עם ציפויים וגאומטריה מתאימים. מקדחי כרסום לשימוש כללי עשויים להתאים לחומרים רכים יותר, אך עלולים להיכשל במהירות ולרטוט יתר על המידה בעת שימוש בקרמיקה קשה. עיינו במבחר שלנו של מקדחי כרסום CAD/CAM שתוכננו להתמודד עם הדרישות של עיבוד חומרים דנטליים.
לוח תחזוקה לציוד כרסום
שגרת תחזוקה קבועה מונעת את רוב בעיות האחיזה והרטט לפני שהן משפיעות על הייצור. להלן לוח זמנים מומלץ:
| משימה | תדירות |
|---|---|
| ניקוי שאנקי המקדחים לפני ההתקנה | בכל החלפת כלי |
| ניקוי הקדח של הקולט | שבועי או בכל 20 החלפות כלים |
| בדיקת הקולטים לאיתור שחיקה | חודשי |
| מדידת סטיית הכלי | חודשי או כאשר מורגש רטט |
| החלפת קולטים שחוקים | לפי הצורך ובהתאם לבדיקה |
| בדיקת מצב הציר | רבעוני |
ניהול יומן של השימוש במקדחים והחלפות הקולטים מסייע לזהות דפוסים ולמנוע בעיות חוזרות. לקריאה נוספת על הארכת חיי העבודה של כלי הכרסום שלכם, עיינו במאמר שלנו בנושא שימוש ותחזוקה במקדחי כרסום.
מתי לפנות לשירות מקצועי
אם בעיות הרטט או האחיזה נמשכות לאחר ביצוע השלבים לעיל, ייתכן שהבעיה היא במכונת הכרסום עצמה ולא בכלים. מיסבי ציר שחוקים, צירים שאינם מיושרים או מקלטי קולט פגומים דורשים שירות מקצועי. המשך הפעלת מכונה עם בעיות מכניות עלול לגרום נזק נוסף ולתוצאות ירודות באופן עקבי. פנו ליצרן המכונה או לטכנאי שירות מורשה לצורך אבחון ותיקון.