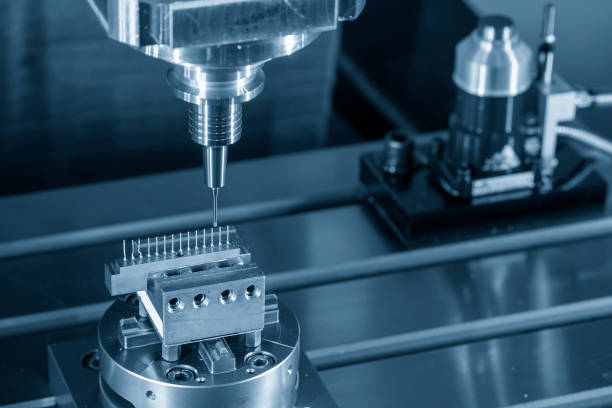
Tungsten karbür freze uçları, dental CAD/CAM freze makinelerindeki standart kesim aletleridir. Bu uçlar, zirkonya bloklarını, PMMA disklerini, mum bloklarını ve kompozit rezinleri yüksek boyutsal doğrulukla kron, köprü, inley ve diğer protetik bileşenlere şekillendirir. Sertlikleri, ısı dirençleri ve kesici kenarlarını korumaları, onları otomatik freze sistemlerinin zorlu koşulları için uygun hale getirir.
Bu kılavuzda tungsten karbürü frezeleme için etkili kılan özellikler, farklı materyaller için doğru freze geometrisinin nasıl seçileceği, frez ömrünü uzatan bakım uygulamaları ve erken arızaya yol açan hatalar ele alınmaktadır.
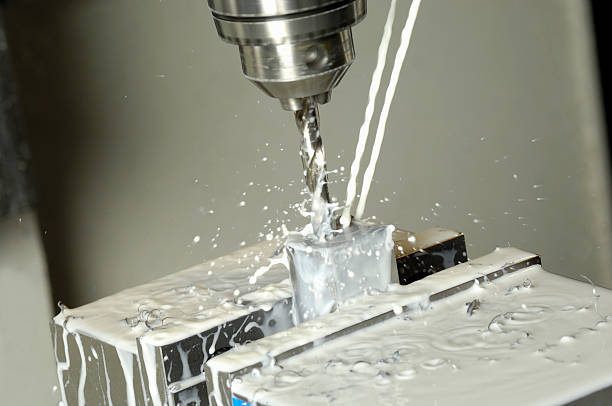
Tungsten Karbür Neden Frezeleme İçin Uygundur?
Tungsten karbür, kristal yapıda bağlanmış tungsten ve karbon atomlarından oluşan ve kobalt bağlayıcı ile bir arada tutulan kompozit bir materyaldir. Bu kombinasyon, frezeleme ortamında önemli olan çeşitli özellikler sağlar.
Sertlik
Tungsten karbür, Mohs sertlik ölçeğinde elmasın hemen altında, yaklaşık 9 değerindedir. Bu sertlik, frezin zirkonyayı (8-8.5 Mohs) ve diğer sert dental seramikleri kesici kenarında hızlı bozulma olmadan kesmesini sağlar. Çelik frezler aynı koşullarda dakikalar içinde körelir.
Isı Direnci
Frezeleme, özellikle zirkonya ve mumun kuru frezelenmesi sırasında sürtünme ısısı oluşturur. Tungsten karbür, yüksek hız çeliğini yumuşatacak sıcaklıklarda yapısal bütünlüğünü ve kesici kenarını korur. Bu termal stabilite, uzun frezeleme döngüleri boyunca tutarlı kesim performansı anlamına gelir.
Aşınma Direnci
Kobalt bağlayıcı, kesim sırasında tungsten karbür tanelerini yerinde tutarak diğer alet materyallerini kademeli olarak aşındıran abrazif aşınmaya karşı direnç gösterir. Tungsten karbürden üretilmiş kaliteli bir CAD/CAM freze ucu, değiştirilmesi gerekmeden önce onlarca restorasyonu işleyebilir.
Doğru Freze Ucunun Seçilmesi
Freze makineleri, belirli materyal türleri ve restorasyon tasarımları için kalibre edilmiş frez setleri kullanır. Doğru frezin seçilmesi, geometri, çap ve oluk tasarımının işleme uygun hale getirilmesini gerektirir.
Freze Çapı
Freze uçlarının çapı genellikle 0.5 mm ile 3.0 mm arasında değişir. Çap, frezin üretebileceği ayrıntı düzeyini belirler:
- 0.5 - 1.0 mm: İnce ayrıntı çalışmaları, marjinal alanlar, ince duvarlar ve inleyler ile onleylerin iç özellikleri
- 1.0 - 2.0 mm: Hız ve ayrıntı arasında denge sağlayan kron ve köprülerin genel frezelenmesi
- 2.0 - 3.0 mm: Daha küçük bir frezle bitirme öncesinde hızlı materyal uzaklaştırma için kaba frezeleme geçişleri
Çoğu freze makinesi iki aşamalı bir işlem yürütür: daha büyük bir frez kaba kesimi gerçekleştirir, ardından daha küçük bir frezle bitirme geçişi yapılır. Tüm işlem boyunca yalnızca küçük bir frez kullanılması frezeleme süresini artırır ve frez aşınmasını hızlandırır.
Oluk Tasarımı
Oluklar, frez gövdesine açılan ve kesici kenarları oluşturan helisel kanallardır. Oluk tasarımı talaş tahliyesini, yüzey finisajını ve kesim kuvvetini etkiler.
| Oluk Türü | Özellikler | En Uygun Kullanım |
|---|---|---|
| Tek oluklu | Büyük talaş alanı, agresif kesim | Mum, PMMA, yumuşak kompozitler |
| İki oluklu | Dengeli kesim ve finisaj | Ön sinterlenmiş zirkonya, genel amaçlı kullanım |
| Çok oluklu (3+) | Pürüzsüz finisaj, diş başına daha düşük talaş yükü | Bitirme geçişleri, sert seramikler |
Frezeleme İçin Frez Şekilleri
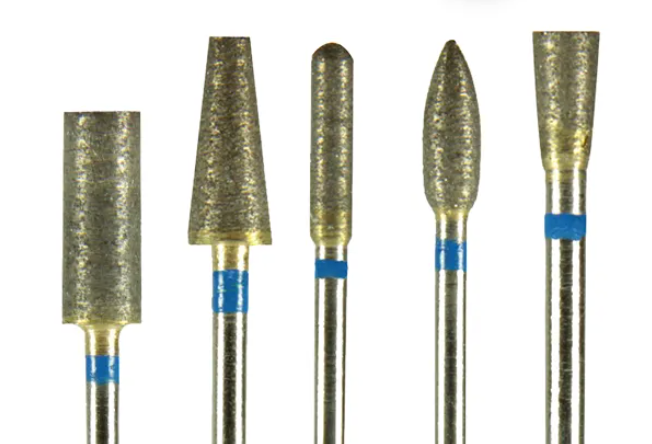
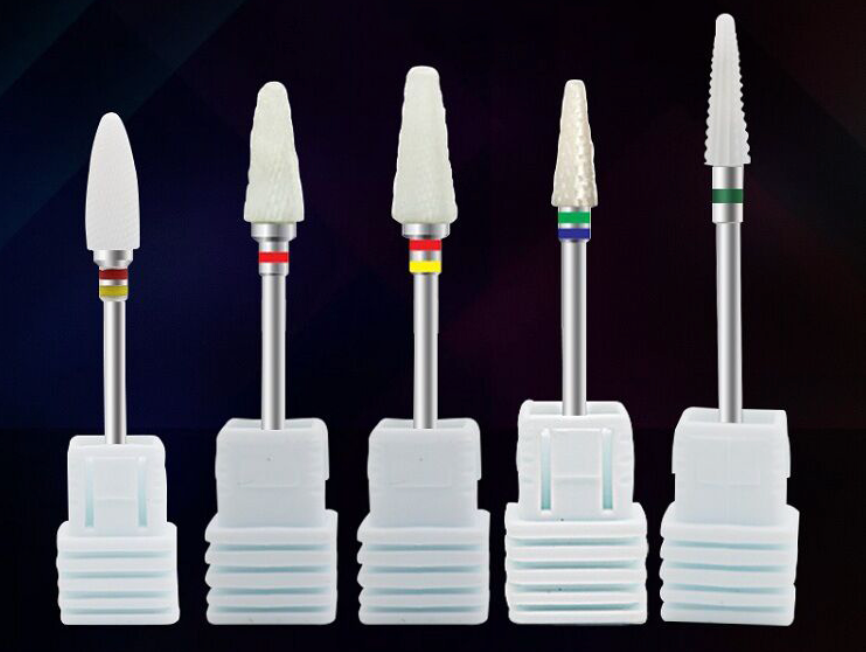
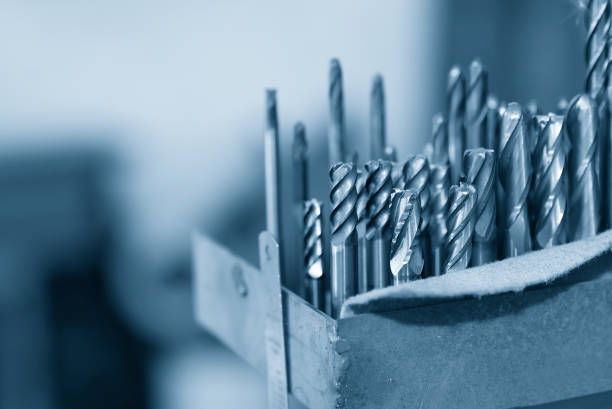
Onlarca farklı şekle sahip el tipi dental frezlerin aksine, freze uçları esas olarak silindirik veya koniktir. Temel şekil çeşitleri şunlardır:
- Düz uçlu silindir: Düz yüzeyler ve keskin iç açılar oluşturur. Kaba frezeleme için standarttır.
- Küresel uçlu (yuvarlak burunlu): Pürüzsüz konturlu yüzeyler, kavisli kenarlar ve konkav anatomi oluşturur. Bitirme geçişleri için standarttır.
- Konik: Karmaşık restorasyon geometrilerinde açılı duvarlara ve alt kesim alanlarına erişim sağlar.
Frezlerin Frezeleme Materyalleriyle Eşleştirilmesi
Dental CAD/CAM sistemlerinde frezelenen her materyal, frez üzerinde farklı talepler oluşturur. Yanlış frez-materyal kombinasyonu düşük yüzey kalitesine, aşırı alet aşınmasına veya kırılmış restorasyonlara yol açar.
Ön Sinterlenmiş Zirkonya
Ön sinterlenmiş zirkonya, dental frezelemede en yaygın materyaldir. Ön sinterlenmiş (yeşil) durumunda, tamamen sinterlenmiş zirkonyaya göre daha yumuşak ve kesilmesi daha kolaydır. Orta iş mili hızlarındaki iki oluklu karbür frezler, minimum kırılma ile temiz kesimler üretir. Frezeleme sonrasında restorasyon fırında sinterlenir ve tam yoğunluk ile sertliğe ulaşmak için yaklaşık %20-25 oranında küçülür.
PMMA ve Mum
PMMA ve mum gibi geçici materyaller yumuşaktır ve aşırı ısı altında erime veya deforme olma eğilimindedir. Büyük talaş boşluğuna sahip tek oluklu frezler, ısı birikimi oluşturmadan materyali hızlı şekilde uzaklaştırdığı için en iyi sonucu verir. Daha düşük iş mili hızları ve daha yüksek ilerleme hızları, materyalin yumuşamasını ve freze yapışmasını önler.
Kompozit ve Hibrit Seramikler
Rezin nanoseramik bloklar gibi materyaller keskin kesici kenarlar ve orta hızlar gerektirir. İki oluklu veya çok oluklu frezler pürüzsüz bir yüzey finisajı sağlar. Aşınmış frezler, kompozit materyalleri temiz şekilde kesmek yerine yırtma eğilimindedir; bu nedenle bu materyallerle çalışırken frezlerin düzenli olarak değiştirilmesi özellikle önemlidir.
Cam Seramikler (Lityum Disilikat)
Cam seramikler, ön sinterlenmiş zirkonyadan daha sert ve daha kırılgandır. Bunların frezelenmesi, kırılma ve çatlamayı önlemek için hız ve ilerleme kontrolünün dikkatle yapılmasını gerektirir. Bu materyaller için genellikle elmas kaplı karbür frezler önerilir; bu frezler, elmas abrasifin sertliğini karbür çekirdeğin yapısal dayanımıyla birleştirir. Farklı materyallerde freze ucu uygulamaları hakkında daha fazla bilgi için freze uçlarının kullanımı ve bakımı başlıklı makalemize bakın.
Frez Ömrünü Uzatan Bakım Uygulamaları
Freze uçları sarf malzemesidir; ancak doğru bakım, değiştirme gerekm 패adan önceki faydalı kullanım ömrünü önemli ölçüde uzatabilir.
Temizlik
Her frezeleme seansından sonra frezleri makineden çıkarın ve biriken materyali temizleyin. Özellikle zirkonya tozu oluk yüzeylerinde birikerek kesim verimliliğini azaltabilir. Kesici kenarlara zarar vermeden oluklardaki kalıntıları temizlemek için ultrasonik temizleyici veya yumuşak pirinç fırça kullanın.
Kontrol
Her kullanımdan önce frezleri büyütme altında inceleyin. Şunları kontrol edin:
- Çentilmiş veya yuvarlanmış kesici kenarlar
- Oluk sırtlarında görünür aşınma düzleşmeleri
- Salgıya neden olabilecek eğilmiş veya deforme olmuş şaftlar
- Karbür yapısında ısı hasarına işaret eden renk değişikliği
Bu belirtilerden herhangi birini gösteren frez derhal değiştirilmelidir. Aşınmış bir frezle frezelemeye devam edilmesi restorasyon doğruluğunu olumsuz etkiler ve freze makinesi iş miline zarar verebilir.
Saklama
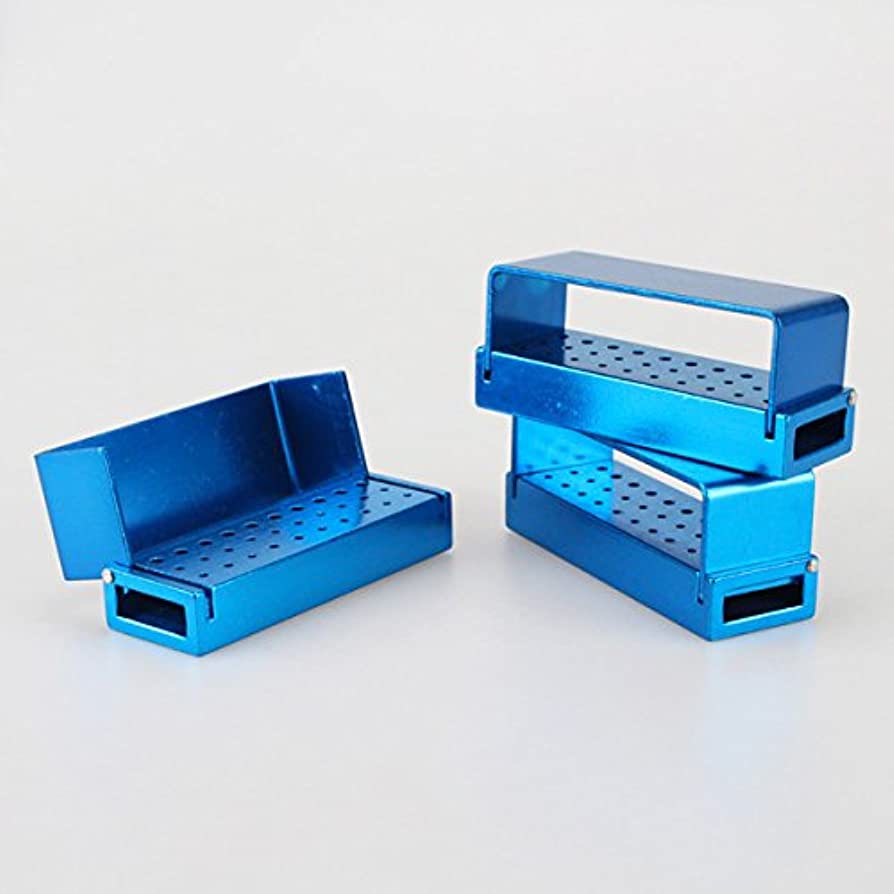
Freze uçlarını orijinal ambalajlarında veya aletler arasındaki teması önleyen özel bir frez tutucuda saklayın. Karbür sert ancak kırılgandır -- bir frezin sert bir yüzeye düşürülmesi veya frezlerin birbirine çarpmasına izin verilmesi, frezeleme sırasında arızaya yol açabilecek mikro çatlaklar oluşturabilir.
Kullanımın Takibi
Bazı freze yazılımları freze kullanımını takip eder ve değişim önerildiğinde operatörü uyarır. Sisteminizde bu özellik yoksa her freze setiyle frezelenen restorasyon sayısını manuel olarak kaydedin. Genel bir kılavuz olarak, frezeler 30-50 zirkonya ünite frezelendikten sonra değiştirilmelidir; ancak bu süre freze kalitesine ve malzemenin sertliğine göre değişir.
Freze Ömrünü Kısaltan Yaygın Hatalar
Önlenebilir çeşitli hatalar, frezelerin zamanından önce arızalanmalarının çoğuna neden olur.
Yanlış Hız ve İlerleme Ayarları
İş milini çok hızlı çalıştırmak veya çok yavaş ilerlemek aşırı ısıya neden olur. Çok yavaş çalıştırmak ya da çok hızlı ilerlemek kesici kenarlara aşırı yük bindirir ve frezenin kırılmasına yol açabilir. Her zaman malzeme üreticisinin önerdiği parametrelere uyun ve yalnızca belirtilen aralıklar içinde ayar yapın.
Aşınmış Frezeleri Kullanım Sınırlarının Ötesinde Kullanmak
Körelmiş bir freze yalnızca düşük kaliteli sonuçlar üretmez -- makinenin daha fazla çalışmasına neden olarak iş mili aşınmasını artırır ve frezeleme sırasında restorasyonun kırılmasına yol açabilir. Yeni bir frezenin maliyeti, başarısız bir restorasyonun veya hasarlı bir iş milinin maliyetinden çok daha düşüktür.
Uyumsuz Freze ve Malzeme
Yumuşak malzemeler için tasarlanmış bir frezeyi sert seramiklerde veya bunun tersini kullanmak düşük kaliteli sonuçlara ve hızlanmış aşınmaya neden olur. Her malzeme türünün optimum bir freze spesifikasyonu vardır. Malzeme değiştirirken doğru freze setinin yüklendiğini doğrulayın.
Kalibrasyonu Atlamak
Frezeleme makineleri, iş mili ve freze hizalamasının doğru kalmasını sağlamak için periyodik kalibrasyon gerektirir. Hizalanmamış bir iş mili freze üzerinde düzensiz yükler oluşturur; bu durum bir tarafın daha hızlı aşınmasına ve frezelenen restorasyonun boyutsal doğruluğunun azalmasına neden olur. tungsten karbür frezelerinizi en iyi durumda tutma konusunda daha kapsamlı bilgiler için düzenli kalibrasyon kontrolleri standart makine bakım rutininizin bir parçası olmalıdır.
Özet
Tungsten karbür frezeleme frezeleri, dental CAD/CAM frezelemenin özel gereksinimleri için tasarlanmıştır. Her malzeme için doğru çapı, oluk tasarımını ve şekli seçmek, önerilen hız ve ilerleme parametrelerine uymak ve düzenli temizlik ile kontrol yaparak frezelerin bakımını sağlamak, restorasyon kalitesinin tutarlı olmasını ve işletme maliyetlerinin kontrol altında tutulmasını sağlar. Frezeleri kullanım ömürlerinin ötesinde zorlamak yerine zamanında değiştirin; böylece frezeleme iş akışınız taramadan yerleştirmeye kadar sorunsuz ilerler.