Pourquoi des problèmes de serrage et de vibrations surviennent
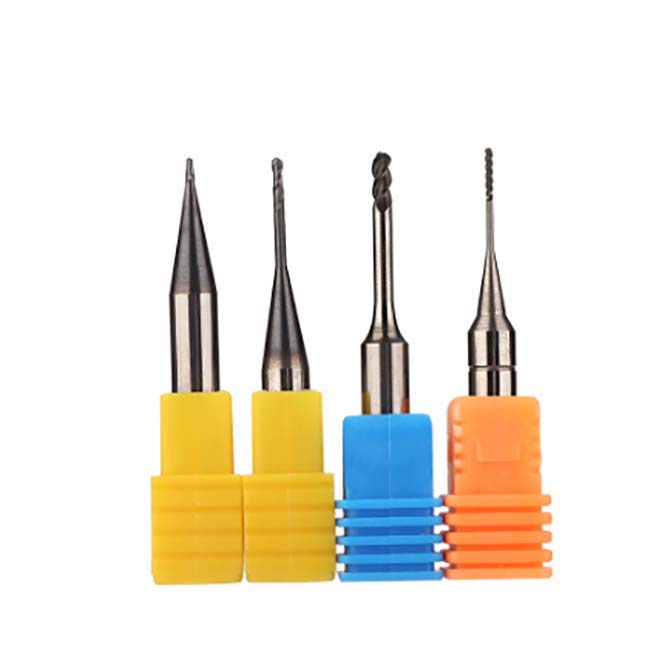
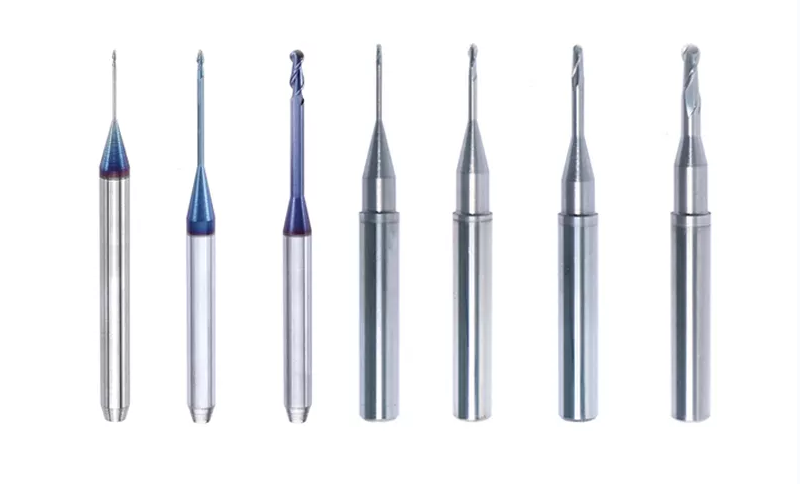
Les fraises d'usinage sont des outils de coupe de précision utilisés dans les centres d'usinage CNC pour usiner des restaurations dentaires à partir de blocs de zircone, de cire, de PMMA et d'autres matériaux. Lorsque ces fraises ne sont pas correctement fixées dans le porte-outil ou lorsque des vibrations apparaissent pendant la coupe, les conséquences vont d'un mauvais état de surface à la rupture complète de l'outil et à la mise au rebut des pièces usinées.
Comprendre les causes profondes des défauts de serrage et des problèmes de vibrations constitue la première étape pour les prévenir. Cet article présente les principaux facteurs contribuant à ces deux problèmes et propose des solutions pratiques que les techniciens de laboratoire dentaire et les professionnels de l'usinage peuvent appliquer immédiatement.
Fonctionnement du serrage des fraises d'usinage
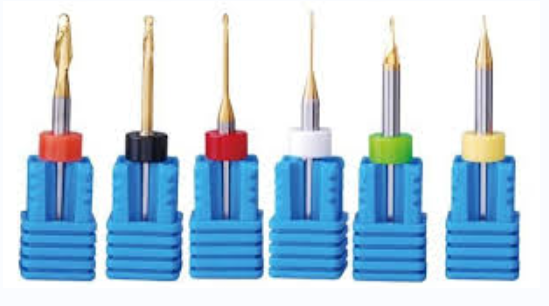
La plupart des fraises d'usinage utilisées dans les centres d'usinage dentaire CAD/CAM sont maintenues en place par des mandrins à pince élastique. La pince se resserre autour de la tige de la fraise lorsque l'écrou de serrage est tourné, créant une friction qui maintient l'outil en position. Pendant le fonctionnement, la fraise est montée en porte-à-faux, c'est-à-dire qu'elle s'étend vers l'extérieur du porte-outil sans aucun support à son extrémité coupante.
Cette configuration en porte-à-faux signifie que la force de serrage au niveau de la tige est le seul élément empêchant la fraise de glisser, de sortir ou de se déplacer pendant la coupe. Si la prise est insuffisante, la fraise peut sortir progressivement du porte-outil pendant le fonctionnement. Dans ce cas, la géométrie de coupe change, la pièce usinée est endommagée et la fraise elle-même est souvent inutilisable.
Causes courantes des défauts de serrage
Plusieurs raisons peuvent expliquer qu'une fraise d'usinage ne reste pas correctement serrée pendant le fonctionnement :
- Huile et résidus sur la tige -- Les fraises d'usinage sont généralement expédiées avec une fine couche d'huile antirouille sur la tige. Si cette huile n'est pas retirée avant l'installation, elle réduit la friction entre la tige et la pince, ce qui facilite le glissement de la fraise pendant la coupe.
- Film d'huile à l'intérieur de la pince -- Lorsque des huiles de coupe non solubles dans l'eau sont utilisées, un fin brouillard d'huile peut s'accumuler progressivement à l'intérieur de l'alésage de la pince. Ce film d'huile produit le même effet de réduction de la friction que l'huile présente sur la tige, affaiblissant progressivement la force de serrage.
- Pinces usées ou endommagées -- Les pinces s'usent avec les utilisations répétées. Au fil du temps, la tension du ressort diminue et la pince ne peut plus appliquer une force de serrage suffisante. Les entailles, bavures ou déformations dues à un serrage excessif compromettent également la prise.
- Taille de pince incorrecte -- L'utilisation d'une pince qui ne correspond pas exactement au diamètre de la tige de la fraise entraîne une répartition inégale de la pression. La fraise peut sembler bien fixée, mais glisser sous les charges de coupe.
- Serrage insuffisant -- Un serrage au couple insuffisant de l'écrou de retenue est une cause simple mais fréquente du glissement de l'outil. Serrez toujours au couple recommandé par le fabricant.
Comment prévenir les problèmes de serrage
La prévention des défauts de serrage nécessite une attention régulière portée à quelques étapes essentielles de maintenance. Elles ne prennent pas beaucoup de temps, mais leur omission peut entraîner des problèmes coûteux.
Nettoyer la tige avant chaque installation
Avant d'insérer une fraise d'usinage dans le porte-outil, essuyez soigneusement la tige avec un chiffon propre humidifié avec un solvant dégraissant ou de l'alcool isopropylique. L'objectif est d'éliminer toute trace d'huile antirouille, de résidus de fluide de coupe et de débris. Laissez la tige sécher complètement avant de l'insérer dans la pince.
Nettoyer régulièrement l'alésage de la pince
L'intérieur de la pince doit être nettoyé selon un programme régulier, et pas uniquement lorsque des problèmes apparaissent. Utilisez une petite brosse ou un chiffon non pelucheux avec du solvant pour éliminer l'huile et les particules métalliques accumulées dans l'alésage. L'air comprimé peut aider à évacuer les débris détachés, mais il ne supprimera pas à lui seul le film d'huile.
Inspecter et remplacer les pinces usées
Les pinces sont des composants consommables. Inspectez-les régulièrement pour détecter les signes d'usure, de rayures ou de perte de tension du ressort. Une pince qui ne serre plus fermement doit être remplacée immédiatement. L'utilisation d'une pince usée risque de provoquer la sortie de l'outil, ce qui peut endommager simultanément la broche, la pièce usinée et la fraise.
Vérifier l'ajustement entre la tige et la pince
Vérifiez toujours que la taille de la pince correspond exactement au diamètre de la tige de la fraise. Même de petits écarts de quelques centièmes de millimètre peuvent causer des problèmes sous les forces générées pendant l'usinage. Gardez différentes tailles de pinces à disposition si votre laboratoire utilise des fraises provenant de plusieurs fabricants présentant des tolérances de tige légèrement différentes.
Comprendre les vibrations des fraises d'usinage
Les vibrations pendant l'usinage constituent un problème distinct mais lié, qui affecte la qualité de surface, la précision dimensionnelle et la durée de vie de l'outil. Lorsqu'une fraise d'usinage vibre excessivement, elle laisse des marques de broutage sur la surface de la pièce, accélère l'usure de l'outil et peut provoquer la fracture de la fraise. Dans les cas graves, les vibrations peuvent également endommager la broche et les roulements de la machine.
La principale cause des vibrations lors de l'usinage dentaire est la déflexion excessive de l'outil. Comme la fraise est montée en porte-à-faux, toute force latérale exercée pendant la coupe entraîne une légère flexion de l'outil. Si la fraise est longue par rapport à son diamètre ou si les forces de coupe sont trop élevées, cette déflexion peut devenir instable et produire des vibrations.
Facteurs augmentant le risque de vibrations
Plusieurs conditions rendent les vibrations plus probables :
- Grande longueur en porte-à-faux -- Plus l'extrémité coupante de la fraise dépasse de la pince, plus la déflexion est importante pour une force de coupe donnée. Il s'agit du principal facteur de vibrations lors de l'usinage.
- Grande longueur de l'arête coupante -- Les fraises dotées de sections cannelées longues subissent davantage de forces latérales que celles dont la longueur de coupe est plus courte, même avec la même distance en porte-à-faux.
- Vitesses d'avance élevées -- Faire avancer la fraise trop rapidement dans le matériau augmente les forces de coupe et favorise les vibrations dues à la déflexion.
- Profondeur de coupe excessive -- Retirer trop de matériau en une seule passe augmente la charge sur la fraise et le risque de vibrations.
- Fraises usées ou émoussées -- Une fraise dont l'arête coupante a perdu son tranchant nécessite davantage de force pour retirer le matériau, ce qui augmente la déflexion et les vibrations.
- Ensemble d'outil déséquilibré -- Si la fraise n'est pas parfaitement concentrique dans le porte-outil, l'ensemble en rotation est déséquilibré, ce qui crée des vibrations à haut régime.
Stratégies de réduction des vibrations
La réduction des vibrations nécessite une combinaison de sélection correcte de l'outil, de paramètres d'usinage adaptés et de bonnes pratiques de maintenance.
Utiliser des fraises à arête courte et à tige longue
Lors de l'usinage de cavités profondes ou de formes concaves nécessitant une grande portée d'outil, choisissez une fraise dotée d'une arête courte et d'une tige longue plutôt qu'une fraise à arête longue. Une fraise à arête courte présente une surface de contact moindre avec la pièce à tout moment, ce qui réduit les forces latérales. La tige longue offre la portée nécessaire sans les vibrations supplémentaires dues à une arête coupante longue.
Optimiser la vitesse d'avance et la profondeur de coupe
La réduction de la vitesse d'avance diminue les forces de coupe, ce qui réduit directement la déflexion et les vibrations. De même, des passes moins profondes répartissent le travail sur davantage de cycles de coupe, maintenant les forces à un niveau faible pendant chaque passe. Trouver le bon équilibre entre vitesse d'avance, profondeur de coupe et durée totale d'usinage est l'une des compétences les plus importantes en fraisage CNC.
Maintenir les arêtes coupantes affûtées
Remplacez les fraises d'usinage avant qu'elles ne soient excessivement usées. Une fraise affûtée coupe proprement avec une force moindre, tandis qu'une fraise émoussée pousse à travers le matériau, générant des forces et des vibrations plus importantes. Le suivi de l'utilisation des fraises en fonction du nombre d'unités usinées aide à prévoir le remplacement avant l'apparition des problèmes.
Vérifier le faux-rond de l'outil
Le faux-rond de l'outil désigne l'oscillation de l'ensemble d'outil en rotation. Même un faux-rond de quelques microns peut produire des vibrations aux vitesses élevées de broche utilisées en usinage dentaire. Mesurez le faux-rond avec un comparateur à cadran et recherchez sa cause, qu'il s'agisse d'une pince usée, d'une tige tordue ou de débris dans le porte-outil.
Adapter les fraises aux matériaux
Le matériau usiné influence également les exigences de serrage et le comportement vibratoire. Les matériaux plus durs, comme la zircone entièrement frittée, génèrent des forces de coupe plus élevées que les matériaux plus tendres, comme la cire ou la zircone préfrittée. Lors de l'usinage de matériaux plus durs, un serrage correct est encore plus important, car les forces élevées sont davantage susceptibles de libérer une fraise mal fixée.
Pour l'usinage de la zircone en particulier, utilisez des fraises conçues à cet effet, avec des revêtements et une géométrie adaptés. Les fraises d'usinage polyvalentes peuvent convenir aux matériaux plus tendres, mais risquent de se détériorer rapidement et de vibrer excessivement lorsqu'elles sont utilisées sur des céramiques dures. Découvrez notre sélection de fraises d'usinage CAD/CAM conçues pour répondre aux exigences du traitement des matériaux dentaires.
Programme de maintenance des équipements d'usinage
Une routine de maintenance régulière permet de prévenir la plupart des problèmes de serrage et de vibrations avant qu'ils n'affectent la production. Voici un programme suggéré :
| Tâche | Fréquence |
|---|---|
| Nettoyer les tiges des fraises avant l'installation | À chaque changement d'outil |
| Nettoyer l'alésage de la pince | Chaque semaine ou tous les 20 changements d'outil |
| Inspecter l'usure des pinces | Chaque mois |
| Mesurer le faux-rond de l'outil | Chaque mois ou lorsque des vibrations sont constatées |
| Remplacer les pinces usées | Selon les besoins, après inspection |
| Vérifier l'état de la broche | Chaque trimestre |
La tenue d'un registre de l'utilisation des fraises et du remplacement des pinces aide à identifier les tendances et à prévenir la réapparition des problèmes. Pour en savoir plus sur la prolongation de la durée de vie de vos outils d'usinage, consultez notre article consacré à l'utilisation et à la maintenance des fraises d'usinage.
Quand faire appel à un service professionnel
Si les problèmes de vibrations ou de serrage persistent après l'application des étapes ci-dessus, le problème peut provenir de la machine d'usinage elle-même plutôt que de l'outillage. Des roulements de broche usés, des axes mal alignés ou des récepteurs de pince endommagés nécessitent une intervention professionnelle. Continuer à utiliser une machine présentant des problèmes mécaniques risque d'aggraver les dommages et de produire constamment des résultats médiocres. Contactez le fabricant de votre machine ou un technicien de maintenance agréé pour effectuer le diagnostic et les réparations.