Почему возникают проблемы с зажимом и вибрацией
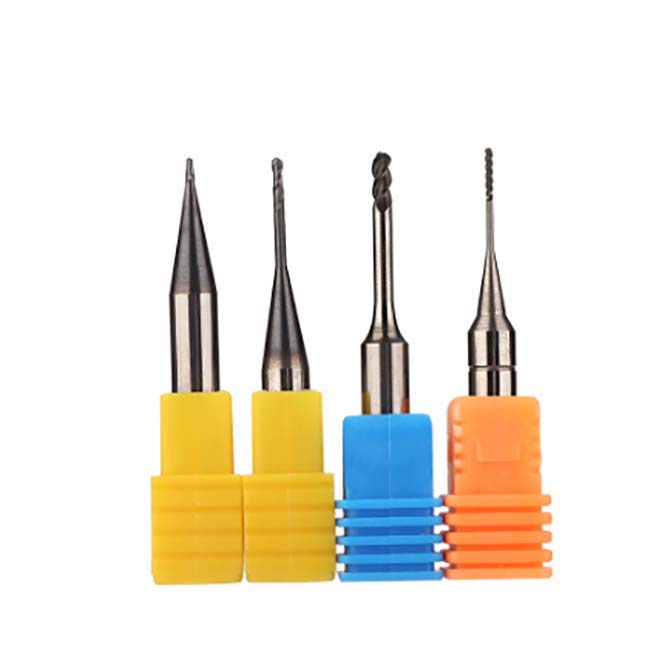
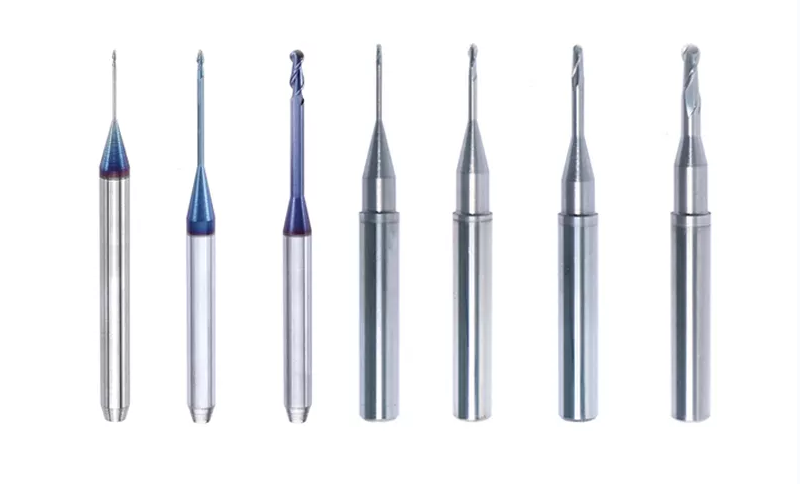
Фрезы — это прецизионные режущие инструменты, используемые в обрабатывающих центрах с ЧПУ для фрезерования стоматологических реставраций из блоков диоксида циркония, воска, PMMA и других материалов. Если эти фрезы неправильно закреплены в держателе инструмента или во время резания возникает вибрация, последствия могут варьироваться от плохого качества поверхности до полной поломки инструмента и брака заготовок.
Понимание основных причин сбоев зажима и проблем с вибрацией — первый шаг к их предотвращению. В этой статье рассмотрены главные факторы, способствующие возникновению обеих проблем, а также практические решения, которые зубные техники и специалисты по обработке могут применять немедленно.
Как работает зажим фрезы
Большинство фрез, используемых в стоматологических обрабатывающих центрах CAD/CAM, удерживаются пружинными цанговыми патронами. Цанга зажимает хвостовик фрезы при повороте зажимной гайки, создавая трение, которое удерживает инструмент в нужном положении. Во время работы фреза устанавливается консольно, то есть выступает из держателя без опоры на режущем конце.
Такая консольная конструкция означает, что сила зажима на хвостовике — единственное, что предотвращает проскальзывание, вытягивание или смещение фрезы во время резания. При недостаточном захвате фреза может постепенно выходить из держателя во время работы. В результате изменяется геометрия резания, заготовка портится, а сама фреза часто получает повреждения, исключающие её дальнейшее использование.
Распространённые причины отказа зажима
Существует несколько причин, по которым фреза может быть ненадёжно зажата во время работы:
- Масло и остатки на хвостовике -- Фрезы обычно поставляются с тонким слоем антикоррозионного масла на хвостовике. Если перед установкой это масло не удалить, оно уменьшает трение между хвостовиком и цангой, значительно облегчая проскальзывание фрезы во время резания.
- Масляная плёнка внутри цанги -- При использовании нерастворимых в воде режущих масел мелкодисперсный масляный туман со временем может накапливаться внутри отверстия цанги. Эта масляная плёнка оказывает такое же снижающее трение действие, как масло на хвостовике, постепенно ослабляя силу зажима.
- Изношенные или повреждённые цанги -- Цанги изнашиваются при многократном использовании. Со временем упругость пружины снижается, и цанга больше не может создавать достаточную силу зажима. Заусенцы, задиры или деформация из-за чрезмерной затяжки также ухудшают захват.
- Неправильный размер цанги -- Использование цанги, которая не соответствует точно диаметру хвостовика фрезы, приводит к неравномерному распределению давления. Фреза может казаться надёжно закреплённой, но проскальзывать под нагрузкой при резании.
- Недостаточная затяжка -- Недостаточный момент затяжки зажимной гайки — простая, но распространённая причина проскальзывания инструмента. Всегда затягивайте гайку с моментом, рекомендованным производителем.
Как предотвратить проблемы с зажимом
Для предотвращения сбоев зажима необходимо регулярно выполнять несколько основных операций технического обслуживания. Они не требуют много времени, но их пропуск приводит к дорогостоящим проблемам.
Очищайте хвостовик перед каждой установкой
Перед установкой фрезы в держатель тщательно протрите хвостовик чистой тканью, смоченной обезжиривающим растворителем или изопропиловым спиртом. Необходимо удалить все следы антикоррозионного масла, остатков СОЖ и любых загрязнений. Перед установкой в цангу полностью высушите хвостовик.
Регулярно очищайте отверстие цанги
Внутреннюю поверхность цанги следует очищать регулярно, а не только при появлении проблем. Используйте небольшую щётку или безворсовую ткань с растворителем, чтобы удалить скопившиеся масло и металлические частицы из отверстия. Сжатый воздух помогает удалить рыхлые загрязнения, но сам по себе не устранит масляную плёнку.
Проверяйте и заменяйте изношенные цанги
Цанги являются расходными компонентами. Регулярно проверяйте их на наличие признаков износа, задиров или потери упругости. Цангу, которая больше не обеспечивает надёжный захват, следует немедленно заменить. Работа с изношенной цангой создаёт риск вытягивания инструмента, что может одновременно повредить шпиндель, заготовку и фрезу.
Проверяйте соответствие хвостовика и цанги
Всегда убеждайтесь, что размер цанги точно соответствует диаметру хвостовика фрезы. Даже небольшое несовпадение в несколько сотых миллиметра может вызвать проблемы под воздействием сил, возникающих при фрезеровании. Если ваша лаборатория использует фрезы разных производителей с немного отличающимися допусками хвостовиков, держите под рукой набор цанг различных размеров.
Понимание вибрации фрезы
Вибрация во время фрезерования — отдельная, но связанная проблема, влияющая на качество поверхности, точность размеров и срок службы инструмента. При чрезмерной вибрации фреза оставляет на поверхности заготовки следы дрожания, ускоряет износ инструмента и может сломаться. В тяжёлых случаях вибрация также способна повредить шпиндель и подшипники станка.
Основная причина вибрации при стоматологическом фрезеровании — чрезмерный прогиб инструмента. Поскольку фреза установлена консольно, любая боковая сила при резании вызывает небольшое изгибание инструмента. Если фреза длинная относительно своего диаметра или силы резания слишком велики, этот прогиб может стать нестабильным и вызвать вибрацию.
Факторы, повышающие риск вибрации
Некоторые условия делают возникновение вибрации более вероятным:
- Большой вылет инструмента -- Чем дальше режущий конец фрезы выступает из цанги, тем больше прогиб при заданной силе резания. Это важнейший фактор вибрации при фрезеровании.
- Большая длина режущей кромки -- Фрезы с длинными рифлёными участками испытывают большие боковые силы, чем фрезы с короткой режущей частью, даже при одинаковом вылете.
- Высокая скорость подачи -- Слишком быстрое продвижение фрезы через материал увеличивает силы резания и повышает вероятность вибрации, вызванной прогибом.
- Чрезмерная глубина резания -- Снятие слишком большого количества материала за один проход увеличивает нагрузку на фрезу и повышает риск вибрации.
- Изношенные или затупившиеся фрезы -- Фреза с потерявшей остроту режущей кромкой требует большего усилия для удаления материала, увеличивая прогиб и вибрацию.
- Несбалансированный узел инструмента -- Если фреза не установлена в держателе строго концентрично, вращающийся узел разбалансирован, что создаёт вибрацию при высокой частоте вращения.
Стратегии снижения вибрации
Снижение вибрации требует сочетания правильного выбора инструмента, подходящих параметров обработки и надлежащего технического обслуживания.
Используйте фрезы с короткой режущей частью и длинным хвостовиком
При фрезеровании глубоких полостей или вогнутых элементов, требующих большого вылета инструмента, выбирайте фрезу с короткой режущей частью и длинным хвостовиком, а не с длинной режущей частью. Фреза с короткой режущей частью имеет меньшую площадь контакта с заготовкой в каждый момент времени, что снижает боковые силы. Длинный хвостовик обеспечивает необходимый вылет без вибрационной нагрузки, характерной для длинной режущей части.
Оптимизируйте скорость подачи и глубину резания
Снижение скорости подачи уменьшает силы резания, что напрямую снижает прогиб и вибрацию. Аналогично, более мелкие проходы распределяют нагрузку на большее количество циклов резания, поддерживая низкие силы во время каждого отдельного прохода. Поиск правильного баланса между скоростью подачи, глубиной резания и общей продолжительностью обработки — один из важнейших навыков при фрезеровании с ЧПУ.
Поддерживайте режущие кромки острыми
Заменяйте фрезы до того, как они чрезмерно износятся. Острая фреза режет чисто и с меньшим усилием, тогда как затупившаяся продавливает материал, создавая более высокие силы и большую вибрацию. Учёт использования фрез по количеству обработанных единиц помогает прогнозировать необходимость замены до возникновения проблем.
Проверяйте биение инструмента
Биение инструмента — это величина отклонения вращающегося узла инструмента. Даже биение в несколько микрометров может вызвать вибрацию при высокой частоте вращения шпинделя, используемой в стоматологическом фрезеровании. Измеряйте биение индикатором часового типа и устраняйте его причину: изношенную цангу, погнутый хвостовик или загрязнение в держателе инструмента.
Выбор фрез в зависимости от материалов
Обрабатываемый материал также влияет на требования к зажиму и характер вибрации. Более твёрдые материалы, такие как полностью спечённый диоксид циркония, создают более высокие силы резания, чем мягкие материалы, например воск или предварительно спечённый диоксид циркония. При работе с твёрдыми материалами правильный зажим особенно важен, поскольку повышенные силы с большей вероятностью вытянут фрезу из недостаточно надёжного захвата.
Для фрезерования диоксида циркония используйте специально предназначенные для этого фрезы с подходящими покрытиями и геометрией. Универсальные фрезы могут работать с более мягкими материалами, но быстро выходят из строя и чрезмерно вибрируют при использовании с твёрдой керамикой. Ознакомьтесь с нашим ассортиментом фрез CAD/CAM, разработанных для обработки стоматологических материалов.
График технического обслуживания фрезерного оборудования
Регулярное техническое обслуживание предотвращает большинство проблем с зажимом и вибрацией до того, как они повлияют на производство. Рекомендуемый график:
| Операция | Периодичность |
|---|---|
| Очищать хвостовики фрез перед установкой | При каждой смене инструмента |
| Очищать отверстие цанги | Еженедельно или каждые 20 смен инструмента |
| Проверять цанги на износ | Ежемесячно |
| Измерять биение инструмента | Ежемесячно или при появлении вибрации |
| Заменять изношенные цанги | По необходимости, по результатам проверки |
| Проверять состояние шпинделя | Ежеквартально |
Ведение журнала использования фрез и замены цанг помогает выявлять закономерности и предотвращать повторяющиеся проблемы. Дополнительную информацию о продлении срока службы фрез см. в нашей статье о использовании и обслуживании фрез.
Когда следует обратиться в сервисную службу
Если вибрация или проблемы с зажимом сохраняются после выполнения описанных выше действий, причина может быть связана с самим фрезерным станком, а не с инструментом. Изношенные подшипники шпинделя, неправильно выставленные оси или повреждённые посадочные места цанг требуют профессионального обслуживания. Продолжение работы на станке с механическими неисправностями может привести к дополнительным повреждениям и стабильно низкому качеству результатов. Для диагностики и ремонта обратитесь к производителю станка или в авторизованный сервисный центр.