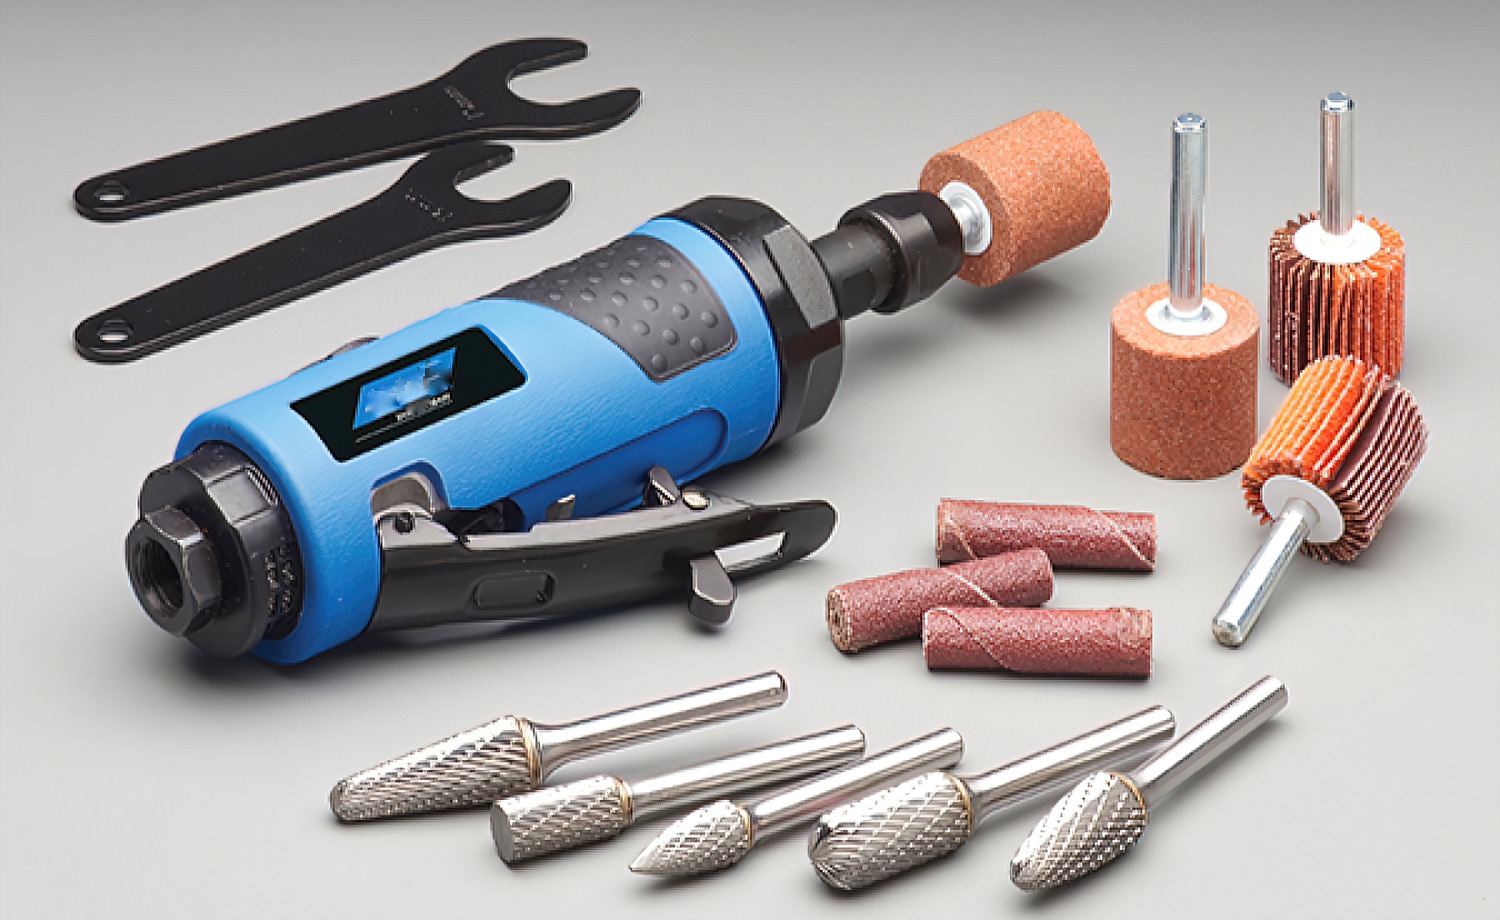
فيما تُستخدم جلاخة القوالب؟ تُستخدم جلاخة القوالب للقطع الدقيق وإزالة الزوائد والتشكيل والتلميع على المعادن والأكريليك والمواد المركبة وغيرها من المواد الصلبة، من خلال مواءمة اللقمة المناسبة مع المهمة وRPM.
لقم جلاخة القوالب: أي نوع لكل مهمة؟
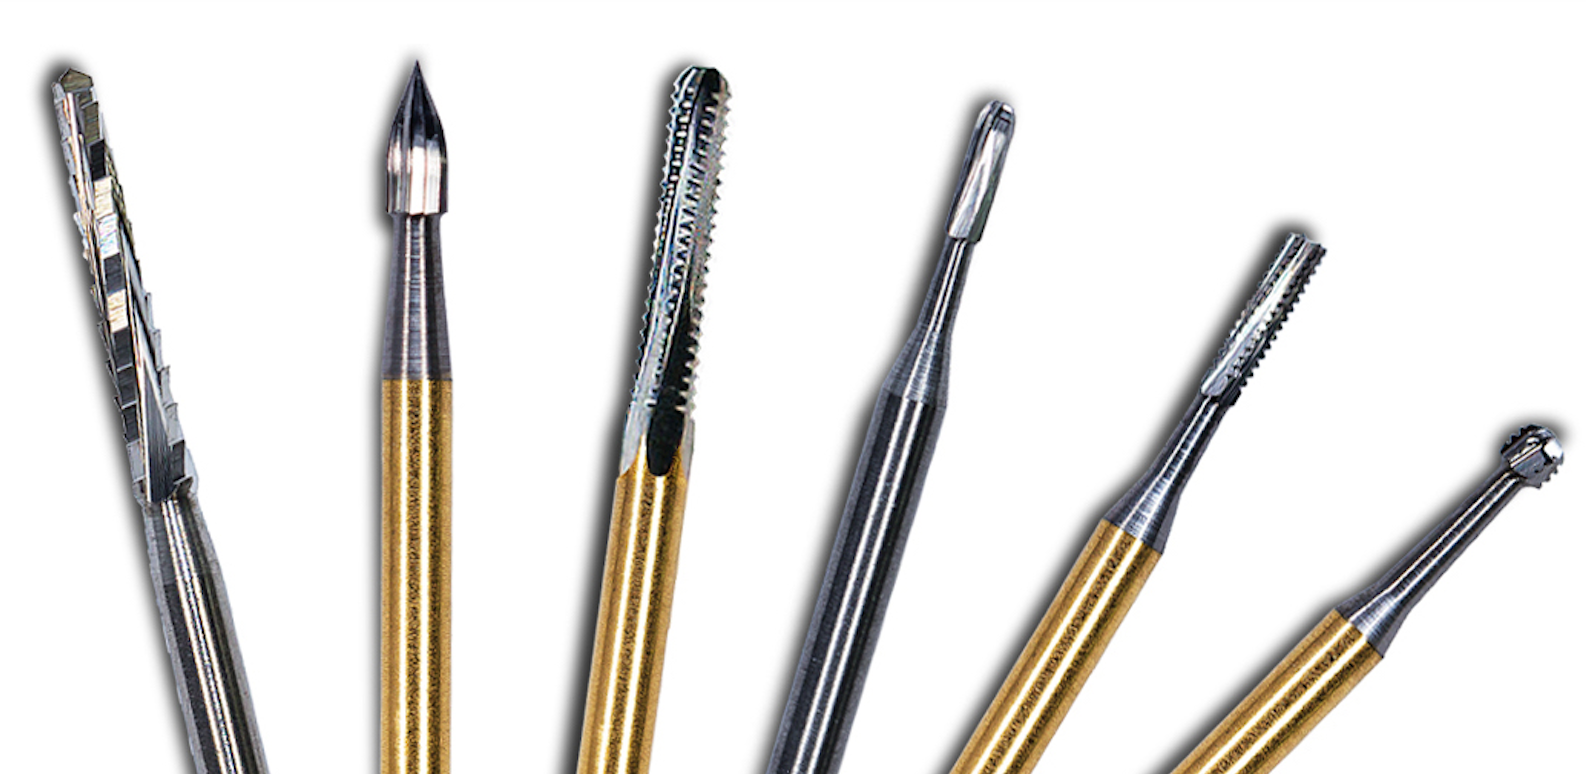
بورات الكربيد: إزالة سريعة للمادة من الفولاذ والسبائك الصلبة.
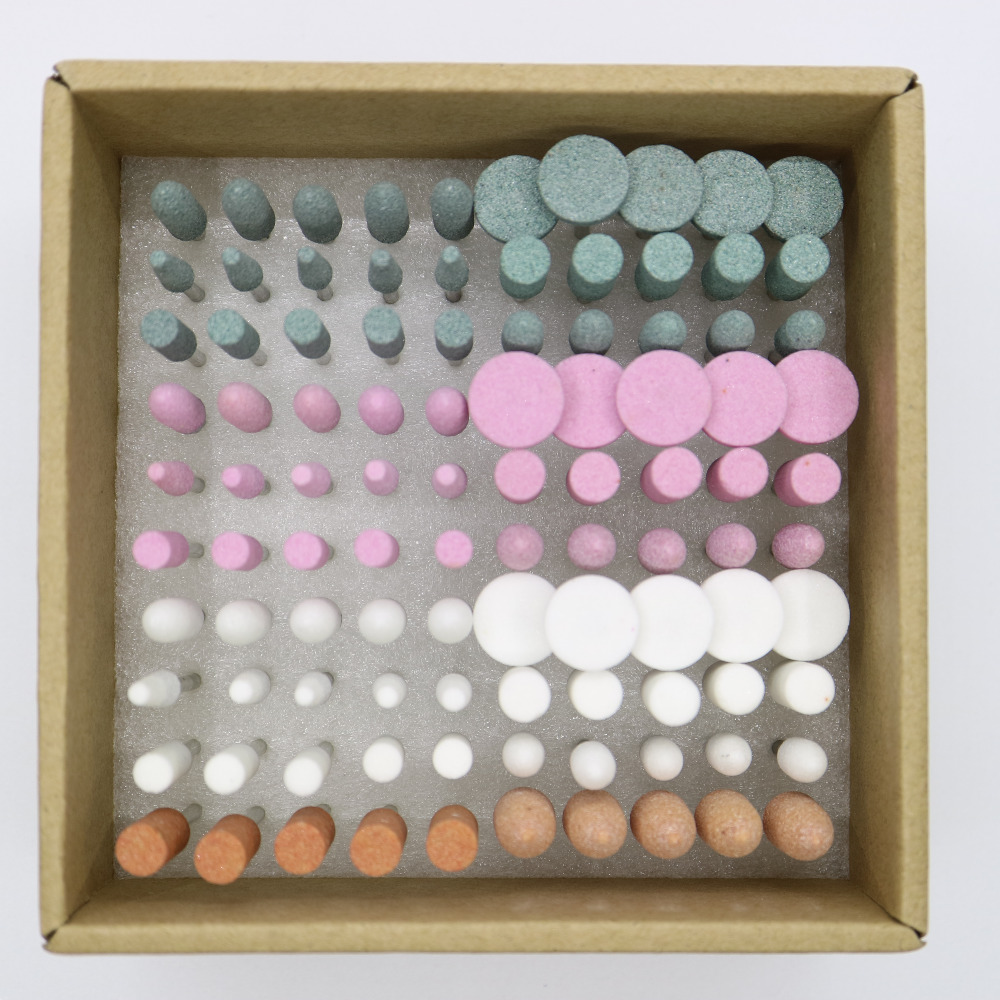
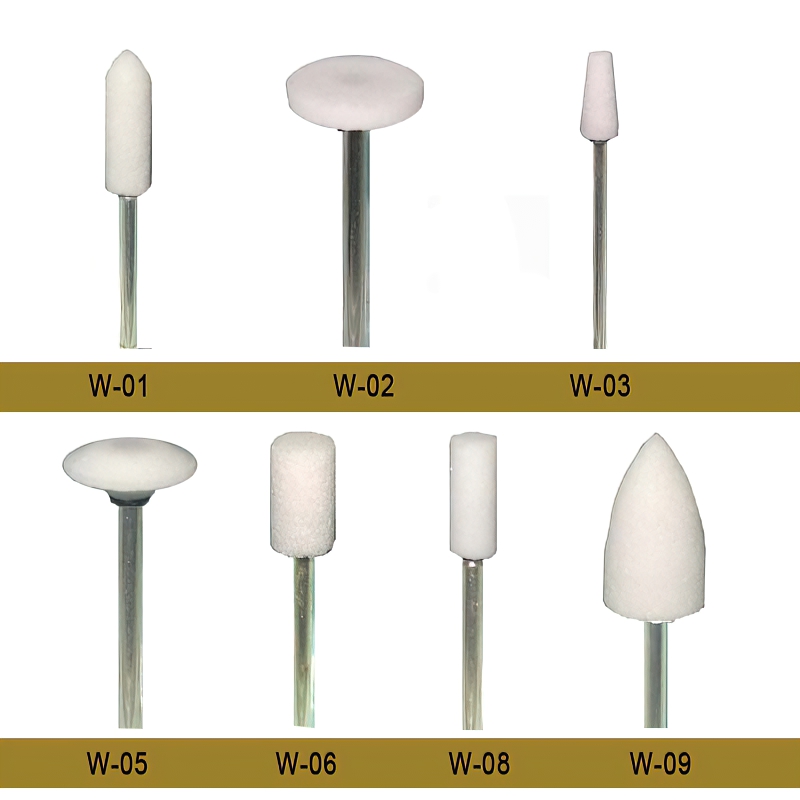
أحجار التجليخ المثبتة: تنعيم الأسطح وتحسين الحواف.
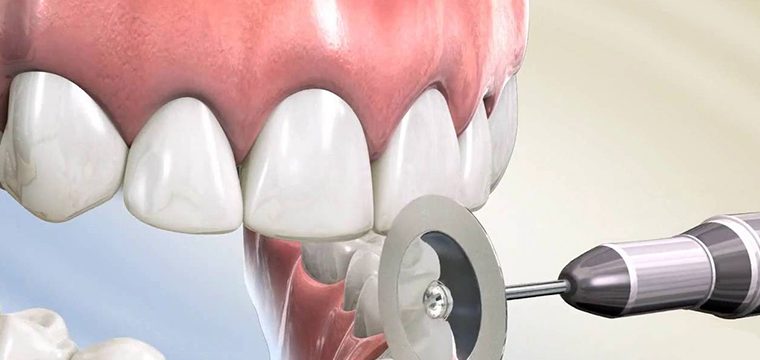
عجلات الشرائح: المزج والتشطيب والتلميع الخفيف.
خطوط المنتجات الموصى بها: قواطع كربيد التنغستن (HP) وبورات مختبر الأسنان.
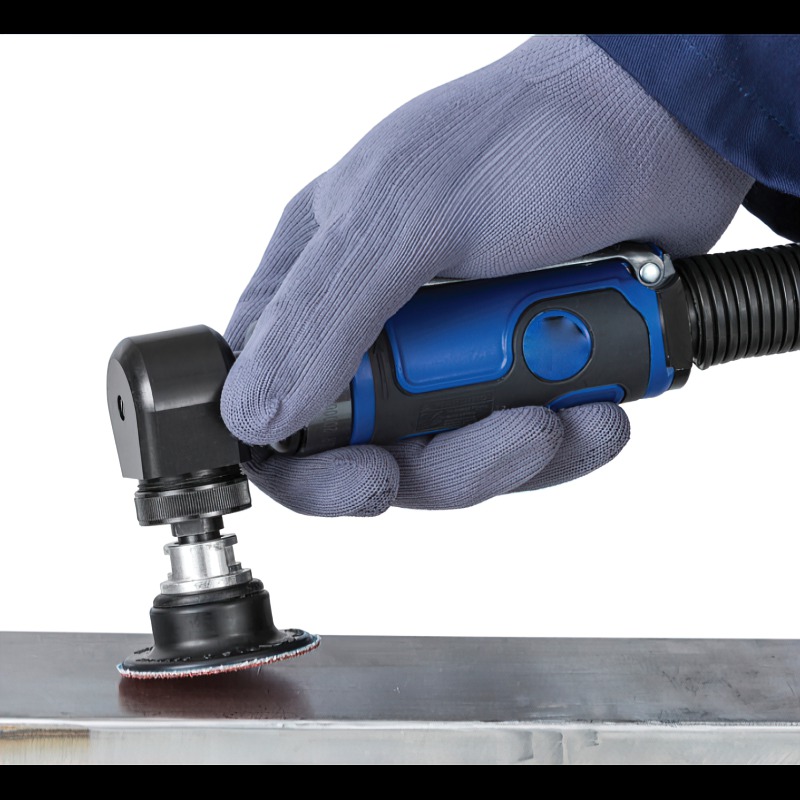
جلاخة القوالب من الأدوات التي تثبت قيمتها بسرعة. فهي مدمجة بما يكفي للإمساك بها بيد واحدة، وقوية بما يكفي لاختراق الفولاذ المقسّى، وتسد الفجوة بين الجلاخة الزاوية كاملة الحجم والأداة الدوارة الدقيقة. لكن الجلاخة نفسها لا تمثل سوى نصف المعادلة. فاللقمة المثبتة في ظرف التثبيت تحدد ما تستطيع الأداة فعله فعليًا ومدى جودة أدائها. يؤدي اختيار الملحق الخاطئ إلى إهدار الوقت واستهلاك المواد بسرعة أو ترك تشطيب يحتاج إلى إعادة عمل. يستعرض هذا الدليل الأساسيات: ماهية جلاخة القوالب، واللقم المناسبة لكل مهمة، وطريقة إعداد الأداة وتشغيلها بأمان، وسبب تحول بورات كربيد التنغستن إلى الخيار المفضل لأعمال المعادن الجادة وتطبيقات مختبرات الأسنان على حد سواء.
ما جلاخة القوالب؟
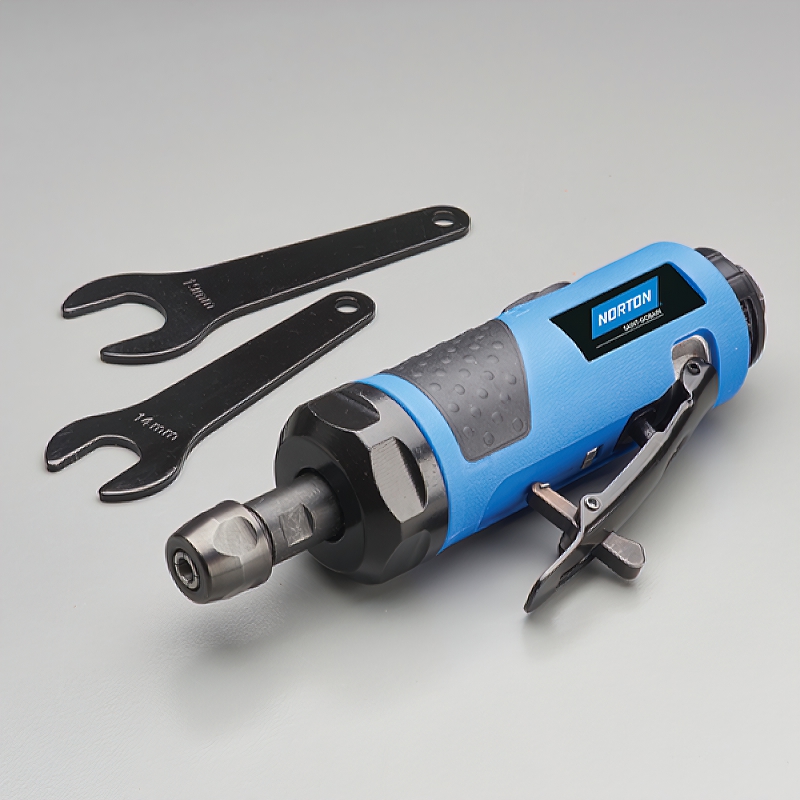
جلاخة القوالب أداة دوارة محمولة مصممة للتجليخ والصنفرة والتلميع والشحذ والتشغيل الآلي. ويعود اسمها إلى غرضها الأصلي، وهو تنعيم وتشطيب قوالب التصنيع. تقبل معظم جلاخات القوالب ملحقات بساق 1/4-inch (6.35 mm) أو 1/8-inch (3.175 mm)، وتثبتها بواسطة ظرف تثبيت.
يسيطر نوعان رئيسيان على السوق: الهوائي (يعمل بالهواء) والكهربائي. تتميز النماذج الهوائية بخفة الوزن وتعمل بدرجة حرارة أقل أثناء الاستخدام الممتد، وهي قياسية في ورش الإنتاج المزودة بخطوط هواء مضغوط. أما جلاخات القوالب الكهربائية، السلكية أو اللاسلكية، فتتيح سهولة النقل وتعمل جيدًا في المواقع التي يصعب فيها سحب خرطوم هواء.
| الميزة | جلاخة القوالب | الأداة الدوارة (مثل Dremel) |
|---|---|---|
| RPM المعتاد | 20,000–30,000 سرعة حرة | 5,000–35,000 متغيرة |
| القدرة | 0.3–1.0 HP (هوائية) | 1.0–1.8 أمبير (كهربائية) |
| حجم ظرف التثبيت | 1/4" قياسي؛ 1/8" مع محول | 1/8" قياسي؛ 1/4" نادر |
| الوزن | 0.5–1.5 kg | 0.3–0.6 kg |
| الأفضل لـ | إزالة المواد الثقيلة، تجليخ اللحامات، تفريز المنافذ | أعمال التفاصيل والنقش والتشطيب الخفيف |
| العزم | مرتفع—يحافظ على السرعة تحت الحمل | منخفض—يتوقف تحت الحمل الثقيل |
يعني العزم الأعلى لجلاخة القوالب أنها تحافظ على RPM عند الضغط على قطعة العمل. وهذا مهم عند إزالة كمية كبيرة من مادة حبة اللحام أو فتح منفذ سحب.
فيما تُستخدم جلاخة القوالب؟
تتعامل جلاخة القوالب مع المهام التي تكون دقيقة أكثر من أن تناسب الجلاخة الزاوية، وشاقة أكثر من أن تناسب الأداة الدوارة القياسية. ويجعل الجمع بين RPM المرتفع والعزم القوي والحجم المدمج منها خيارًا مناسبًا لعشرات المهام في أعمال المعادن والأخشاب وإصلاح السيارات وأعمال مختبرات الأسنان. وتشمل التطبيقات الأكثر شيوعًا:
- تنظيف اللحامات ومزجها — تجليخ حبات اللحام لتصبح بمحاذاة السطح المحيط، خصوصًا في الوصلات الضيقة والزوايا الداخلية التي لا يصل إليها القرص المستوي.
- إزالة الزوائد وكسر الحواف — إزالة الحواف الحادة والزوائد من الأجزاء المشغولة والصفائح المقطوعة بالليزر والثقوب المحفورة. ينظف بور كربيد كروي النهاية داخل الثقب خلال ثوانٍ.
- تفريز منافذ رأس الأسطوانة — إعادة تشكيل منافذ السحب والعادم في رؤوس المحركات لتحسين تدفق الهواء. هذه إزالة دقيقة للمادة حيث تكون قابلية التحكم في جلاخة القوالب أهم ما يكون.
- إزالة الصدأ والطلاء والقشور — تزيل ملحقات الفرش السلكية وعجلات الشرائح الطلاءات حتى الوصول إلى المعدن العاري دون حفر السطح الأساسي.
- تشكيل ونحت المعادن — نحت الصفائح المعدنية وتوسيع الشقوق وتشكيل تجاويف الأنابيب وقطع فتحات الوصول في الألواح. يزيل بور كربيد التنغستن الفولاذ بسرعة أكبر من المبرد وبقدر تحكم أكبر من قرص القطع.
- التفاصيل الخشبية — نحت الأخشاب الصلبة وإضافة النسيج وتشكيلها باستخدام بورات كربيد ذات أسنان منظمة مصممة للخشب. تُستخدم جلاخات القوالب بانتظام في فن النحت بالمنشار وإصلاح الأثاث وصناعة الخزائن حسب الطلب.
- تشذيب نماذج مختبر الأسنان — تشذيب نماذج الجبس والحجر والأكريليك باستخدام بورات كربيد مخبرية بساق HP. تُعد بورات HP (2.35 mm) المعيار لجلاخات قوالب مختبرات الأسنان والقبضات اليدوية بطيئة السرعة، إذ توفر التوازن المناسب بين السرعة والتحكم لتشذيب القوالب وتعديل الإطباق على النماذج الحجرية وتشطيب الصفائح القاعدية الأكريليكية. يستخدم فنيو المختبرات جلاخات القوالب يوميًا لأن الأداة تتعامل مع الجبس والحجر والأكريليك بالفاعلية نفسها مع تبديل البور بسرعة. ولتفاصيل أحجام الساق، راجع دليلنا حول أنواع الساق الثلاثة الرئيسية.
- إصلاح السيارات — تنظيف أسطح الحشيات وقطع البراغي العالقة وتنعيم زوائد الصب على ملاقط المكابح وتجهيز ألواح الهيكل للحشو.
- تشطيب الأسطح وتلميعها — الانتقال بين أحجار التجليخ المثبتة وعجلات الشرائح وكرات اللباد لتحويل السطح الخشن إلى تشطيب ساتاني أو مرآوي. ولتقنية التلميع، راجع دليلنا حول التلميع باستخدام الأدوات الدوارة.
- صيانة القوالب وقوالب التشكيل — الاستخدام الأصلي للأداة: تنعيم خطوط الفصل وإصلاح الانبعاجات وتلميع أسطح التجاويف في قوالب الحقن وقوالب الختم وأنماط الصب.
الخيط المشترك بين جميع هذه التطبيقات واحد: الحاجة إلى إزالة متحكم بها للمادة في مساحة ضيقة وبسرعة مع تحقيق تشطيب سطحي جيد. وهذا تحديدًا ما توفره جلاخة القوالب.
اختيار لقمة جلاخة القوالب المناسبة
كتالوج ملحقات جلاخات القوالب طويل: بورات الكربيد وأحجار التجليخ المثبتة وعجلات الشرائح والفرش السلكية وأسطوانات الصنفرة وأقراص القطع وكرات اللباد. لكل منها مهمة تتفوق فيها. فيما يلي تفصيل للفئات الرئيسية.
بورات كربيد التنغستن
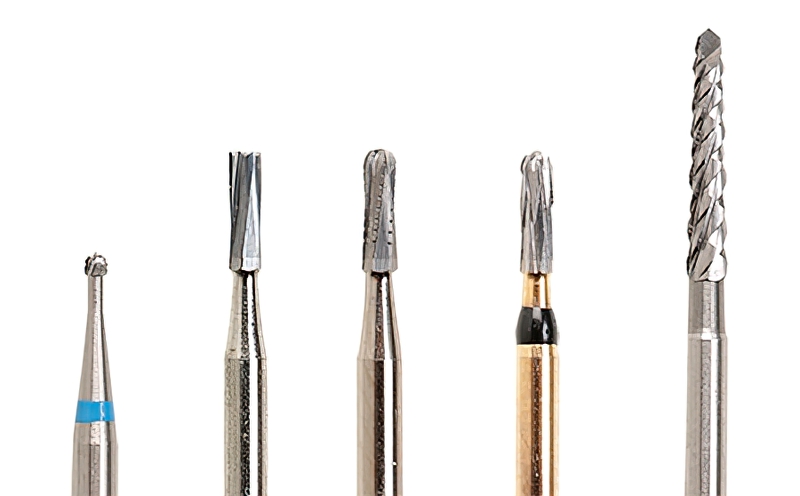
تُعد بورات كربيد التنغستن أدوات العمل الأساسية في تجليخ القوالب. فهي مصنوعة من كربيد التنغستن الملبد، وهي مادة تكاد تضاهي الألماس في الصلابة، وتقطع الفولاذ والفولاذ المقاوم للصدأ والحديد الزهر والألومنيوم دون أن تفقد حافتها بالطريقة التي تفقد بها لقم HSS حدتها. ويمكن لبور كربيد عالي الجودة أن يدوم أطول من اثني عشر حجر تجليخ مثبتًا في المهمة نفسها.
هندسة الأخاديد مهمة. ينتج القطع المفرد (مجموعة واحدة من الأخاديد الحلزونية صعودًا على الرأس) رقائق طويلة ويترك تشطيبًا أكثر نعومة. وهو مناسب للفولاذ والمعادن الصلبة حيث تكون الإزالة المتحكم بها والمتساوية مطلوبة. أما القطع المزدوج (أخاديد متقاطعة) فيكسر الرقائق إلى قطع أصغر، ويقطع بقوة أكبر، ويزيل المادة بسرعة أعلى. ويُعد القطع المزدوج خيارًا أفضل للمعادن اللينة مثل الألومنيوم، إذ تميل الأخاديد ذات القطع المفرد إلى الامتلاء.
تكون مقاسات السيقان لبورات الكربيد الخاصة بجلاخات القوالب عادةً 1/4" (6.35 mm) للأعمال الصناعية، أو سيقان HP بمقاس 3/32" أو 1/8" لقبضات مختبرات الأسنان. توفر Burdental مجموعة كاملة من بورات كربيد التنغستن لجلاخات القوالب الصناعية، إضافةً إلى بورات الكربيد للمختبرات بمقاسات مناسبة لقبضات الأسنان. سواء كنت تزيل بقايا اللحام في ورشة تصنيع أو تشذب نموذجًا سنيًا، تنطبق مبادئ علم المواد نفسها—فالكربيد يعمل بكفاءة أكبر ويدوم مدة أطول من البدائل. وللحصول على تحليل مفصل لأشكال وقطوع بورات الكربيد المناسبة لجلاخة القوالب، راجع دليلنا حول بورات الكربيد لجلاخات القوالب.
أحجار التجليخ المثبتة
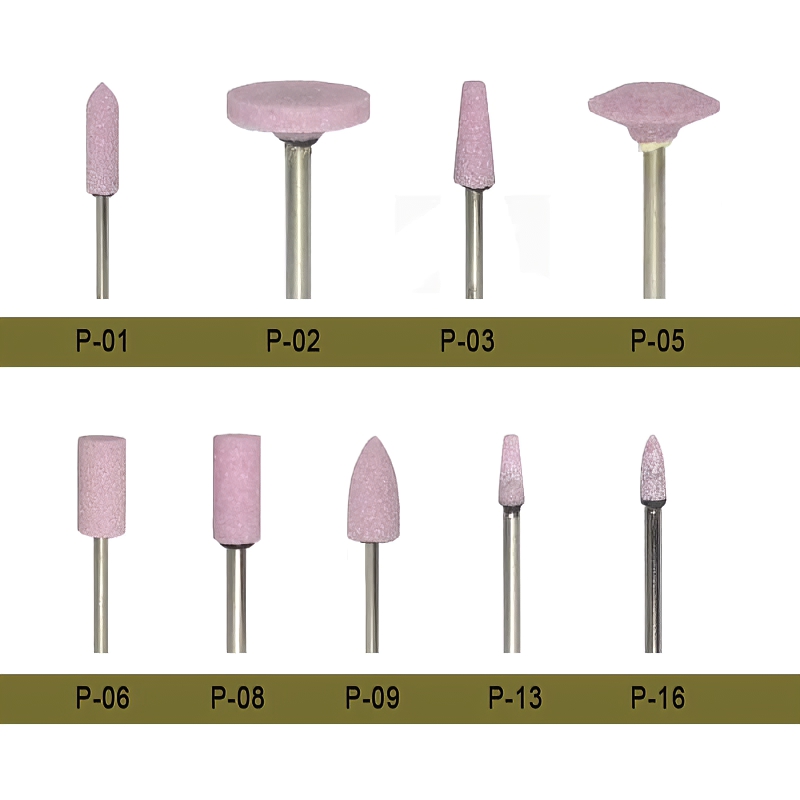
أحجار التجليخ المثبتة هي نقاط كاشطة مرتبطة ومتاحة بعشرات الأشكال. وتُعد أحجار أكسيد الألومنيوم (عادةً باللون الوردي أو الأحمر أو البني) الخيار العام للمعادن الحديدية. أما أحجار كربيد السيليكون (الخضراء أو الرمادية) فهي أكثر صلابة وتعمل بصورة أفضل على المعادن غير الحديدية والزجاج والخزف.
في مختبرات الأسنان، تُستخدم الأحجار البيضاء والخضراء بكثافة يوميًا لتعديل ترميمات الزركونيا والخزف. وللمقارنة المتعمقة، راجع دليلنا حول الأحجار الخضراء مقابل الأحجار البيضاء. ويعتمد المستخدمون الصناعيون على أحجار التجليخ المثبتة لإزالة الزوائد من المسبوكات وتنعيم الأنصاف الداخلية حيث لا تستطيع عجلة تجليخ مسطحة الوصول.
ملحقات أخرى
تعمل عجلات الرفرف على دمج الأسطح وتشطيبها بحركة صنفرة مرنة. وتزيل الفرش السلكية (الفولاذية أو النحاسية) الصدأ والطلاء والقشور دون إزالة المعدن الأساسي. وتحمل رؤوس اللباد مركب التلميع لإضفاء تشطيب مرآتي على المعادن والأكريليك—اقرأ شرحنا حول كيفية استخدام رؤوس اللباد للحصول على النصائح. وتقطع عجلات القطع (الأقراص الكاشطة المقواة) المسامير والصاج وأنابيب العادم. استخدم دائمًا واقيًا عند تشغيل عجلات القطع بسرعة.
كيفية إعداد جلاخة القوالب
- افحص مصدر الهواء (للنماذج الهوائية). تحتاج معظم جلاخات القوالب إلى 4–6 CFM عند 90 PSI. سيؤدي الضاغط الأصغر من المطلوب إلى انخفاض rpm تحت الحمل، ما يسبب قطعًا رديئًا وحرارة زائدة. افحص تصنيف الضاغط عند المخرج، وليس الخزان—فهذان رقمان مختلفان.
- ركّب الملحق. أرخِ صامولة الكوليت، وأدخل ساق البور أو الحجر بالكامل في الكوليت، ثم أحكم الربط بالمفتاح المرفق. تحقق من استقرار الساق داخل الكوليت بما لا يقل عن 3/4 من طولها. فالبور غير المحكم قد يُقذف—وعند 25,000 rpm يمثل ذلك خطرًا حقيقيًا.
- تحقق من تصنيف rpm. لكل ملحق حد أقصى آمن للـ rpm مختوم أو مطبوع عليه. ولأحجار التجليخ المثبتة وعجلات القطع وعجلات الرفرف حدود تشغيل. أما بورات الكربيد فهي أكثر تحمّلًا—إذ تُصنف معظم البورات الصناعية عند 35,000+ rpm—لكن من الجيد مع ذلك التحقق. يؤدي تشغيل أي ملحق فوق سرعته المصنفة إلى خطر حدوث عطل عنيف.
- ثبّت قطعة العمل. ثبّتها في ملزمة أو أداة تثبيت كلما أمكن. إن إمساك قطعة صغيرة بيد أثناء التجليخ باليد الأخرى يسبب المشكلات. وإذا اضطررت إلى العمل يدويًا على تجميع كبير، فادعم معصميك وقف في موضع تتطاير فيه الشرر بعيدًا عنك، لا نحو وجهك.
تقنيات التجليخ
دع الأداة تنفذ العمل. الضغط بقوة أكبر لا يجعل جلاخة القوالب تقطع بسرعة أعلى. فالضغط الإضافي يزيد الحرارة ويسرّع التآكل وقد يوقف المحرك. ينتج التلامس الخفيف والمتسق أفضل معدل لإزالة المادة وأنظف سطح.
واصل الحركة. يؤدي التوقف في موضع واحد إلى حفر أخدود. حرّك البور بثبات عبر المنطقة التي تعمل عليها، مع تداخل التمريرات كما عند جز العشب. وعند تنظيف اللحام، اتبع خط اللحام بحركات طويلة وواسعة بدلًا من النقر على النقاط المرتفعة.
اعمل على مراحل. شكّل الشكل الأولي باستخدام بور كربيد ذي قطع مزدوج قوي، ثم انتقل إلى بور ذي قطع مفرد أنعم أو حجر تجليخ مثبت للتشطيب. إن محاولة الحصول على سطح مصقول باستخدام ملحق واحد تستغرق عادةً وقتًا أطول من استخدام ملحقين بالتتابع.
انتبه إلى اتجاه القطع. يقطع بور الكربيد بطريقة مختلفة حسب ما إذا كنت تنفذ قطعًا صاعدًا (حيث يسحب دوران البور إلى داخل المادة) أو قطعًا تقليديًا (حيث يدفع البور بعيدًا). يوفر القطع التقليدي تحكمًا أكبر وتشطيبًا أنعم لمعظم الأعمال اليدوية. يزيل القطع الصاعد المادة بسرعة أكبر، لكنه قد يتشبث ويرتد إذا لم تكن مستعدًا. وللاطلاع على كيفية تصرف أشكال البورات المختلفة، راجع أشكال البورات ووظائفها.
قواعد السلامة
حماية العينين إلزامية. استخدم نظارات السلامة على الأقل؛ ويُفضل استخدام واقٍ كامل للوجه عند التجليخ فوق مستوى الرأس أو القطع. تتطاير الرقائق الساخنة والشظايا الكاشطة بصورة غير متوقعة.
حماية السمع. تعمل جلاخات القوالب الهوائية ضمن نطاق 95–105 dB. وهذا مرتفع بما يكفي للتسبب في تلف دائم للسمع عند الاستخدام اليومي. اختر سدادات إسفنجية أو واقيات أذن تغطي الأذن وارتدِها.
لا تستخدم قفازات فضفاضة قرب الكوليت. تحمي القفازات الجلدية يديك من الحرارة والحواف الحادة، لكن القفازات الفضفاضة قد تعلق في بور دوار وتسحب أصابعك إلى الداخل. وتُعد قفازات الميكانيكيين المحكمة أكثر أمانًا.
افحص الملحقات قبل تركيبها. يمكن أن تؤدي الشقوق في أحجار التجليخ المثبتة، أو السيقان المنحنية في البورات، أو الأسلاك المهترئة في الفرش السلكية إلى أعطال كارثية أثناء الدوران. تخلّص من أي ملحق يبدو مشكوكًا فيه.
افصل الأداة قبل تغيير اللقم. افصل الأداة من الكهرباء أو أغلق صمام الهواء. إن تشغيل الخانق عرضيًا بينما أصابعك قرب الكوليت خطأ لا تريد سوى القراءة عنه، لا تجربته.
الأخطاء الشائعة عند استخدام جلاخة القوالب
ترجع معظم مشكلات جلاخات القوالب إلى مجموعة صغيرة من الأخطاء المتكررة. سيساعد تجنبها على إطالة عمر لقمك، وإنتاج تشطيبات أفضل، والحفاظ على سلامتك.
1. التشغيل بسرعة RPM غير مناسبة للملحق. لكل حجر تجليخ مثبّت وعجلة رفرف وقرص قطع حد أقصى للسرعة مطبوع عليه. إذا تجاوزت هذا الرقم فقد يتفتت الملحق ويتطاير. ومن ناحية أخرى، يؤدي تشغيل بور كربيد التنغستن بسرعة منخفضة جدًا إلى اهتزازه وانغراسه بدلًا من القطع النظيف. تحقق من تصنيف السرعة الخاص بالشركة المصنعة قبل الضغط على الزناد، واستخدم مجلخة متغيرة السرعة أو منظمًا مضمّنًا لضبط RPM ضمن النطاق المناسب.
2. استخدام بورات القطع الأحادي على الألومنيوم. تنتج الأخاديد أحادية القطع رقائق طويلة ومتصلة. وفي المعادن اللينة مثل الألومنيوم أو النحاس أو النحاس الأصفر، تتكدس هذه الرقائق في تجاويف الأخاديد وتلتحم بالكربيد. وخلال ثوانٍ يمتلئ البور، مولدًا حرارة بدلًا من القطع. انتقل إلى بور ذي قطع مزدوج للألومنيوم؛ إذ تكسر الأخاديد المتقاطعة الرقائق إلى قطع صغيرة تتخلص منها الأداة ذاتيًا. وإذا لم تتوفر لديك إلا بورات القطع الأحادي، فاخفض معدل التغذية واستخدم شمع قطع أو مادة تشحيم لمنع التراكم.
3. الضغط بقوة مفرطة. مجلخة القوالب ليست مجلخة طاولة. لا يؤدي الاتكاء على قطعة العمل إلى تسريع إزالة المادة، بل يوقف المحرك ويرفع حرارة البور ويسرّع تآكل الأداة والملحق معًا. وفي الطرز الهوائية، يخفض الضغط المفرط سرعة الريش إلى أقل من نطاق القطع الفعال، فتجد نفسك تفرك بدلًا من أن تقطع. دع هندسة أخاديد البور تؤدي العمل. وإذا شعرت بالحاجة إلى ضغط أكبر، فانتقل إلى لقمة أكثر عدوانية بدلًا من ذلك.
4. عدم مطابقة مقاس الكوليت لقطر الساق. ستتعرض ساق بقطر 1/8 بوصة، محشورة في كوليت 1/4 بوصة باستخدام جلبة تخفيض لا تستقر بشكل صحيح، للاهتزاز. وينتقل هذا الاهتزاز إلى علامات اهتزاز على قطعة العمل، وتآكل غير متساوٍ في البور، وفي أسوأ الحالات خروج اللقمة بالكامل من الكوليت. تحقق دائمًا من تطابق قطر الساق مع تجويف الكوليت. وإذا احتجت إلى استخدام سيقان 1/8 بوصة في مجلخة 1/4 بوصة، فاستخدم محوّل كوليت دقيقًا، وليس جلبة عشوائية من درج العدد.
5. تجاهل معدات السلامة. تكفي رقاقة ساخنة واحدة في العين لتتعلم هذا الدرس. نظارات السلامة هي الحد الأدنى. أضف واقيًا للسمع لأي جلسة تتجاوز بضع دقائق؛ فالمجالخ الهوائية تعمل عند 95 إلى 105 dB، أي أعلى بكثير من عتبة تلف السمع الدائم. وتحمي القفازات المحكمة يديك من الحرارة والحواف الحادة دون خطر التشابك المرتبط بقفازات العمل الجلدية الفضفاضة.
6. استخدام أحجار تجليخ مثبتة بالية أو متشققة. قد يبدو حجر التجليخ المثبّت ذو الشق الدقيق سليمًا وهو على الطاولة. لكن عند تدويره بسرعة 25,000 rpm يتحول إلى شظايا خطرة. كما تتآكل الأحجار الكاشطة بشكل غير متساوٍ بمرور الوقت، فتتكون مناطق مسطحة تسبب الاهتزاز. افحص كل حجر قبل تثبيته، وارفعه أمام الضوء وابحث عن الشقوق. وإذا تمايل الحجر عند تدويره باليد، فتخلص منه. تكلف أحجار الاستبدال بضعة دولارات، بينما تكلف زيارة قسم الطوارئ أكثر بكثير.
تطبيقات مجلخة القوالب
يوضح الجدول أدناه المهام الشائعة مع أفضل نوع من الملحقات. لاحظ مدى تكرار ظهور بورات الكربيد؛ فهي تتعامل مع عدد من المهام يفوق أي ملحق منفرد آخر.
| التطبيق | اللقمة الموصى بها | ملاحظات |
|---|---|---|
| تنظيف اللحام | بور كربيد ذو قطع مزدوج (أسطواني أو بشكل شجرة) | أسرع طريقة لمزج اللحامات وتسويتها |
| إزالة الصدأ والطلاء | فرشاة سلكية أو عجلة رفرف | الفرشاة السلكية للترسبات الثقيلة؛ وعجلة الرفرف للطبقات الأخف |
| توسيع المنافذ والتلميع (المحركات) | بور كربيد، ثم لفة خرطوشية | التخشين بالكربيد والتشطيب بلفة كاشطة أو حجر |
| إزالة الزوائد من الثقوب والحواف | بور كربيد ذو قطع أحادي (كروي أو بيضاوي) | الشكل الكروي يصل إلى داخل الثقوب؛ والبيضاوي مناسب للحواف المسطحة |
| قطع البراغي والصفائح المعدنية | عجلة قطع معززة | استخدم واقيًا دائمًا؛ واستبدل الأقراص المتشققة فورًا |
| تشطيب السطح والمزج | عجلة رفرف أو حجر تجليخ مثبّت | استخدم درجات خشونة متدرجة للحصول على نتائج خالية من الخدوش |
| تشذيب نماذج مختبر الأسنان | بور كربيد HP أو حجر أخضر | الكربيد للجبس/الحجر؛ والأحجار الخضراء لتعديل الزركونيا |
| تفاصيل السيارات (الحشوات والتآكل) | بور كربيد أو فرشاة سلكية من النحاس الأصفر | تتجنب الفرشاة النحاسية الشرر على رؤوس الألومنيوم |
تغطي مجلخة القوالب المقترنة بمجموعة صغيرة من بورات الكربيد وبعض أحجار التجليخ المثبتة 90 بالمائة من مهام الجلخ والتشكيل والتشطيب في معظم الورش. أضف رأس لباد وبعض مركب التلميع، ويمكنك نقل المسبوكات الخشنة إلى لمعان مرآتي دون تبديل الأدوات. ولمساعدتك في اختيار بور الكربيد المناسب لمجلخة القوالب، راجع دليل المشترين، أو تصفح كتالوج منتجاتنا الكامل للاطلاع على المجموعة الكاملة من البورات والأحجار والملحقات.
أفضل لقم مجلخة القوالب للمواد المختلفة
إن اختيار اللقمة المناسبة للمادة التي تعمل عليها يصنع الفرق بين عمل نظيف وفوضى محبطة. إليك ما ينجح وما لا ينجح، استنادًا إلى خبرة عملية حقيقية في الورش.
| المادة | أفضل نوع لقمة | أسلوب القطع | نطاق RPM | ملاحظات |
|---|---|---|---|---|
| الفولاذ الطري | بور كربيد التنغستن | قطع أحادي | 20,000–30,000 | تشطيب ناعم وتحكم طويل في الرقائق |
| الفولاذ المقاوم للصدأ | بور كربيد التنغستن | قطع أحادي | 15,000–25,000 | تقلل RPM المنخفضة تصلب التشغيل |
| الألومنيوم | بور كربيد التنغستن | قطع مزدوج (قطع ALUM) | 20,000–30,000 | هندسة الأخاديد غير القابلة للتراكم أمر بالغ الأهمية |
| الحديد الزهر | بور كربيد التنغستن | قطع مزدوج | 20,000–28,000 | ينتج غبارًا — ارتدِ جهاز تنفس |
| الخشب | بور كربيد بأسنان مهيكلة | أسنان خشنة | 15,000–20,000 | تنسد البورات المعدنية القياسية سريعًا في الخشب |
| البلاستيك / المواد المركبة | بور كربيد ذو قطع أحادي أو ألماس | أخدود ناعم | 10,000–20,000 | تمنع RPM المنخفضة الانصهار |
| درزات اللحام | بور كربيد أسطواني | قطع مزدوج | 20,000–28,000 | الشكل الشجري للزوايا الداخلية |
| الزركونيا / السيراميك | حجر ألماس | خشونة متوسطة | 20,000–25,000 | يتسبب الكربيد في تفتت السيراميك؛ بينما يجلخه الألماس بنظافة |
إذا كنت تعمل على مواد متعددة خلال الجلسة نفسها، فاحتفظ بثلاثة بورات على الأقل محمّلة وجاهزة: بور بقطع مفرد للفولاذ، وبور بقطع مزدوج أو بقطع ALUM للمعادن اللينة، وحجر تجليخ مثبّت لعمليات الإنهاء. يستغرق تبديل اللقم عشر ثوانٍ. إن محاولة إجبار اللقمة الخاطئة على اختراق المادة غير المناسبة تهدر دقائق وتتسبب في إفساد الإنهاء.
الأسئلة الشائعة
بأي سرعة RPM ينبغي تشغيل جلاخة القوالب؟
يعتمد ذلك بالكامل على الملحق. تعمل بورات الكربيد بأفضل أداء بين 15,000 و35,000 RPM بحسب قطر الرأس—إذ يمكن للرؤوس الأصغر العمل بسرعة أعلى. ويبلغ الحد الأقصى لأحجار التجليخ المثبّتة عادةً بين 20,000 و25,000 RPM. أما العجلات الرفرفية وأقراص القطع فعادةً ما يبلغ حدها نحو 20,000 RPM، وقد يكون أقل للأقطار الأكبر. تحقق دائماً من السرعة المصنفة المطبوعة على الملحق نفسه. إذا لم تكن جلاختك مزودة بسرعة متغيرة، فاستخدم منظم هواء مركباً على الخط (للطرازات الهوائية) أو اشترِ طرازاً كهربائياً ذا سرعة متغيرة للبقاء ضمن النطاق الآمن.
هل يمكنني استخدام بورات الأسنان في جلاخة القوالب؟
فقط إذا تطابقت مقاسات السيقان. تحتوي بورات FG للأسنان (ذات التثبيت الاحتكاكي) على ساق مقاس 1.6 mm، ولن تناسب كوليت جلاخة القوالب القياسية. أما بورات HP للأسنان (القبضة) فتحتوي على ساق مقاس 2.35 mm، وهو قريب من 3/32 بوصة—تقبل بعض جلاخات القوالب كوليتات 3/32"، لكن تحقق من إحكام الملاءمة قبل تشغيل الأداة. وتتمثل المشكلة الأكبر في حجم الرأس: فبورات الأسنان لها رؤوس قطع صغيرة مصممة للأعمال الدقيقة منخفضة الحمل. يمكنها قطع المعدن، لكنها تزيل المواد ببطء مقارنةً ببورات كربيد صناعية ذات سيقان 1/4 بوصة ورؤوس أكبر. ولأعمال جلاخة القوالب على المعادن، التزم ببورات مصممة لسرعات RPM والأحمال الصناعية.
ما الفرق بين بورات الكربيد ذات القطع المفرد والقطع المزدوج؟
تحتوي البورات ذات القطع المفرد على مجموعة واحدة من الأخاديد الحلزونية الممتدة على الرأس. وهي تنتج رقائق طويلة، وتقطع بسلاسة، وتترك سطحاً أكثر نعومة. وتعمل بأفضل شكل على الفولاذ والفولاذ المقاوم للصدأ والمعادن الحديدية الصلبة الأخرى. أما البورات ذات القطع المزدوج فتحتوي على مجموعة ثانية من الأخاديد تتقاطع مع الأولى بزاوية، فتشكّل نمطاً ماسيّاً. يؤدي ذلك إلى تفتيت الرقائق إلى قطع أصغر وإزالة المواد بسرعة أكبر. وتُعد البورات ذات القطع المزدوج الخيار الأفضل للمعادن اللينة مثل الألومنيوم والنحاس، حيث تميل أخاديد القطع المفرد إلى الانسداد بالرقائق المتراكمة. ولأعمال جلاخة القوالب العامة على مواد متنوعة، يُعد القطع المزدوج الخيار الأكثر تعدد الاستخدامات.
كم تدوم بورات الكربيد في جلاخة القوالب؟
تدوم أكثر من أي ملحق آخر لجلاخة القوالب، وهو أحد أسباب استحقاقها التكلفة الأولية الأعلى. يمكن لبور كربيد التنغستن عالي الجودة، عند استخدامه على الفولاذ الطري بسرعة RPM الصحيحة وضغط خفيف، أن يدوم من 20 إلى 50 ساعة من وقت القطع الفعلي. أما على الفولاذ المقاوم للصدأ أو الفولاذ المقسى، فتوقع نحو نصف هذه المدة. وتتمثل العوامل الرئيسية التي تقلل عمر البور في الضغط المفرط (الذي يسبب تكسّر حواف الأخاديد)، والتشغيل بسرعة منخفضة جداً (مما يسبب تحميل الصدمات بدلاً من القص النظيف)، وتراكم الحرارة نتيجة التوقف في موضع واحد. عندما يبدأ بور الكربيد في القطع ببطء ملحوظ أو يترك إنهاءً أخشن من السابق، فقد انتهى عمره—ولا توجد طريقة عملية لإعادة شحذ الأخاديد.
ماذا تفعل جلاخة القوالب؟
تزيل جلاخة القوالب المواد أو تحسّنها باستخدام ملحقات دوارة عالية السرعة للطحن والتشكيل وإزالة الزوائد والإنهاء. وهي تدير ملحقاً مثبتاً بكوليت بسرعة تتراوح بين 20,000 و30,000 RPM.
ما هي آلة جلاخة القوالب؟
آلة جلاخة القوالب هي أداة كهربائية دوارة محمولة باليد، تعمل بالهواء المضغوط أو الكهرباء، ومصممة لإزالة المواد بدقة في الورش ومختبرات الأسنان.
جلاخة القوالب مقابل الجلاخة الزاوية — ما الفرق؟
جلاخات القوالب أصغر وأخف وزناً وتدور بسرعة RPM أعلى لأعمال التفاصيل والطحن في الأماكن الضيقة. أما الجلاخات الزاوية فأكبر حجماً وذات عزم أعلى لإزالة كميات كبيرة من المواد باستخدام ملحقات على شكل أقراص. إذا كان العمل يناسب قرصاً مقاس 4.5 بوصة، فاستخدم جلاخة زاوية. وللتجاويف والأنابيب ولحامات الزوايا، استخدم جلاخة القوالب.