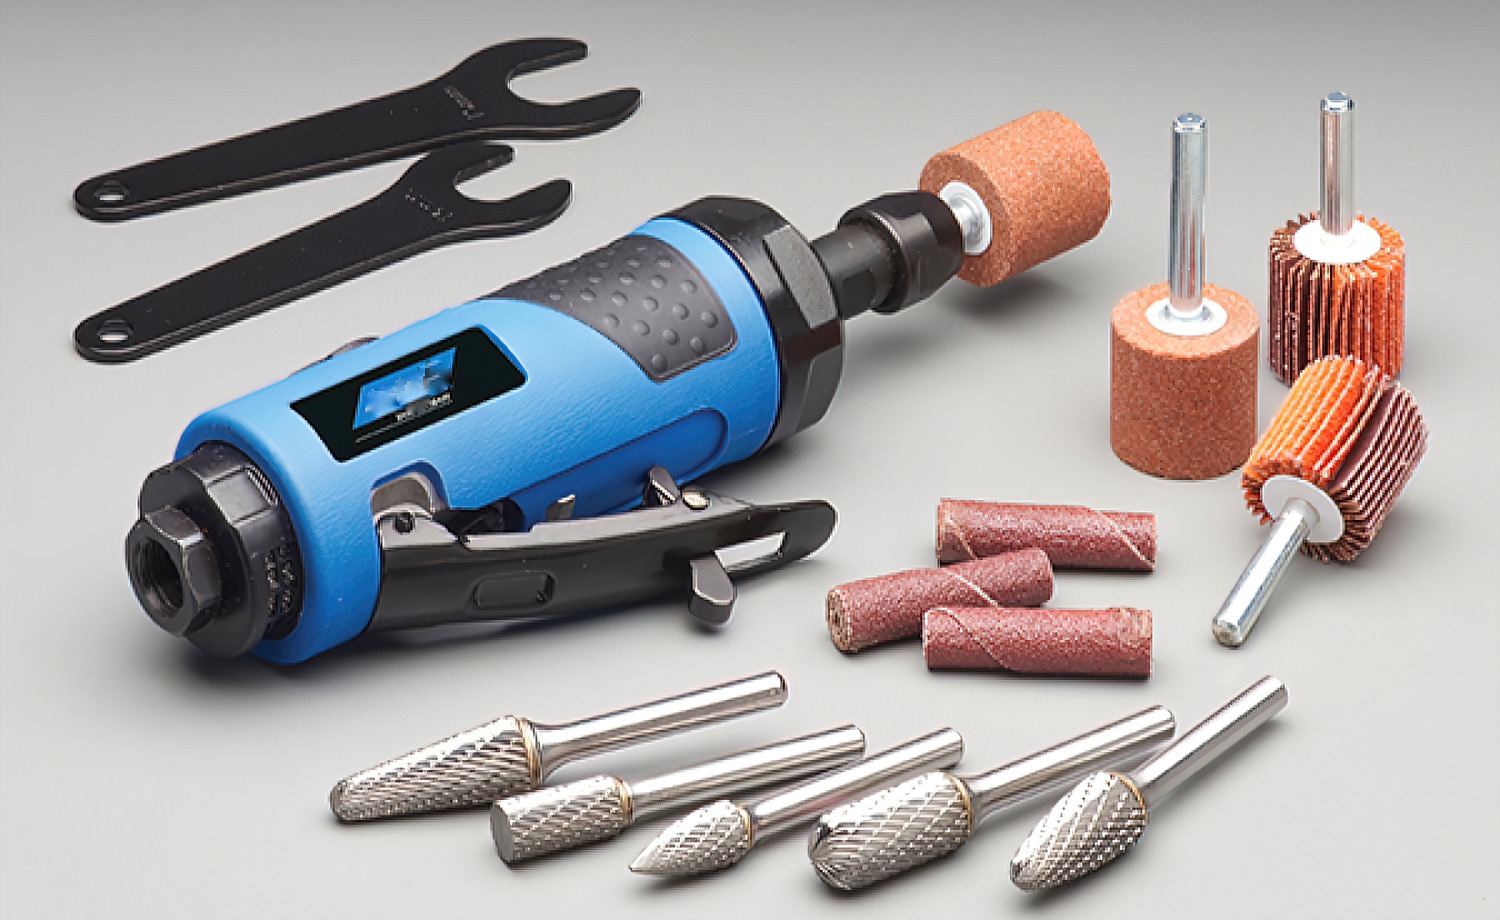
¿Para qué se utiliza una amoladora de troqueles? Una amoladora de troqueles se utiliza para cortar, desbarbar, dar forma y pulir con precisión metal, acrílico, materiales compuestos y otros materiales duros, seleccionando la herramienta y las RPM adecuadas para cada trabajo.
Herramientas para amoladora de troqueles: ¿qué tipo usar en cada trabajo?
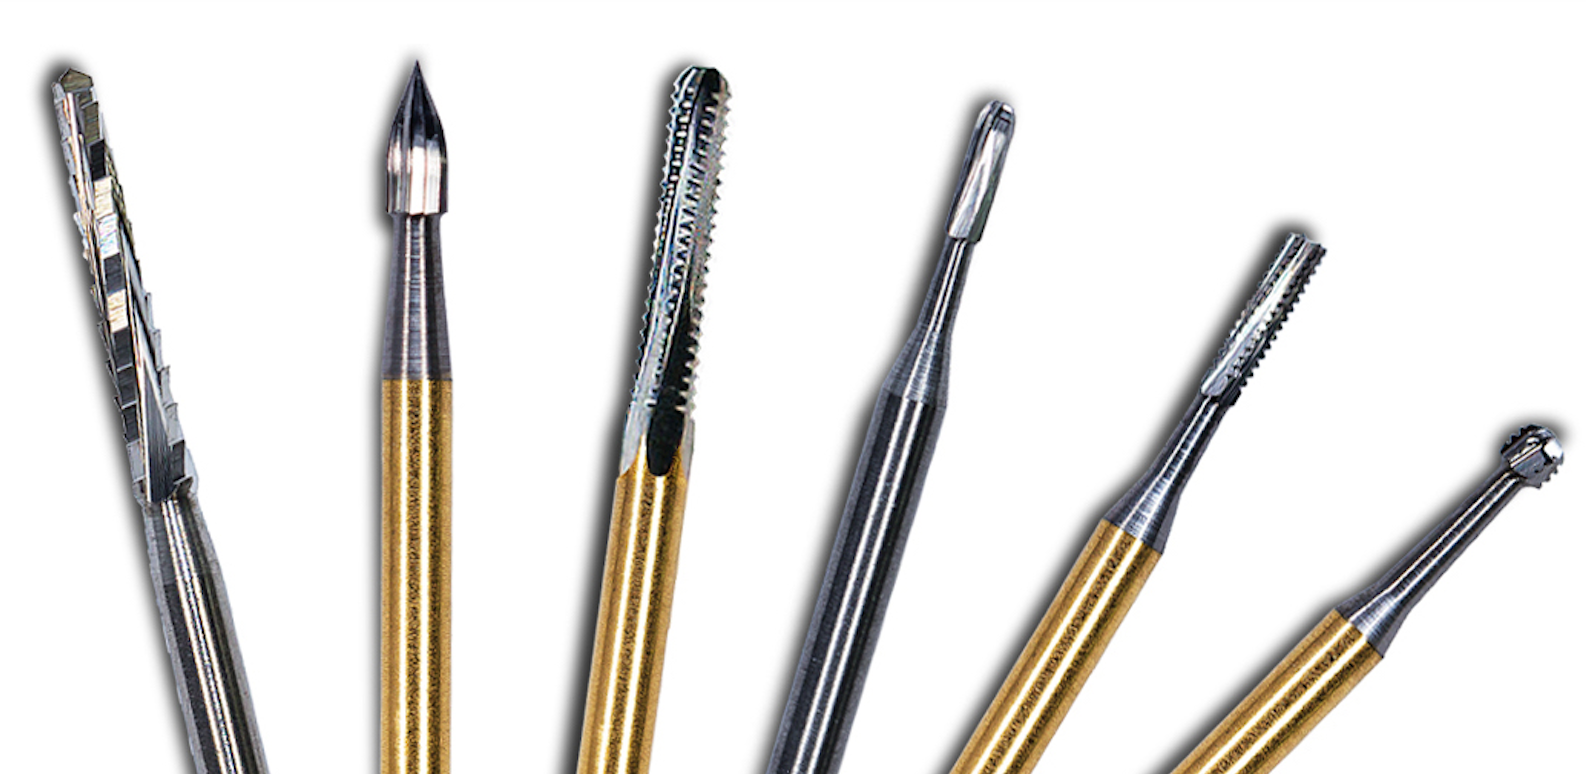
Fresas de carburo: Eliminación rápida de material en acero y aleaciones duras.
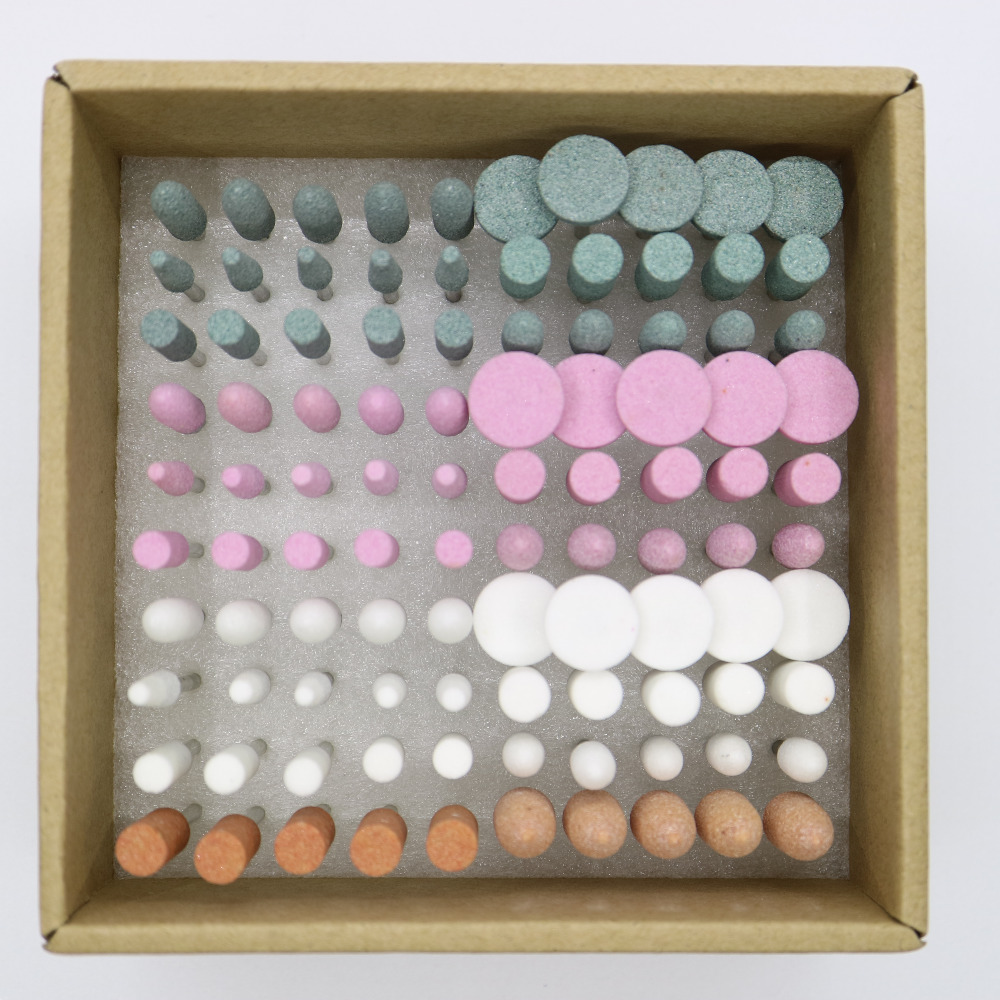
Piedras montadas: Suavizado de superficies y perfeccionamiento de bordes.
Ruedas de láminas: Difuminado, acabado y pulido ligero.
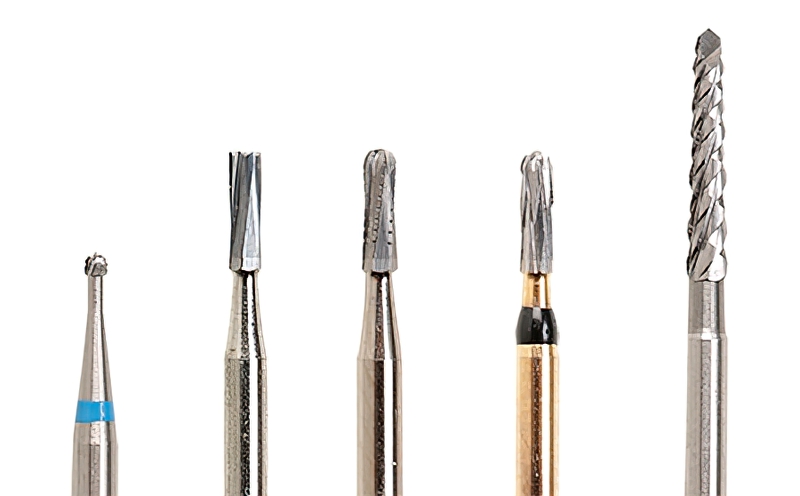
Líneas de productos recomendadas: Fresas de carburo de tungsteno (HP) y Fresas para laboratorio dental.
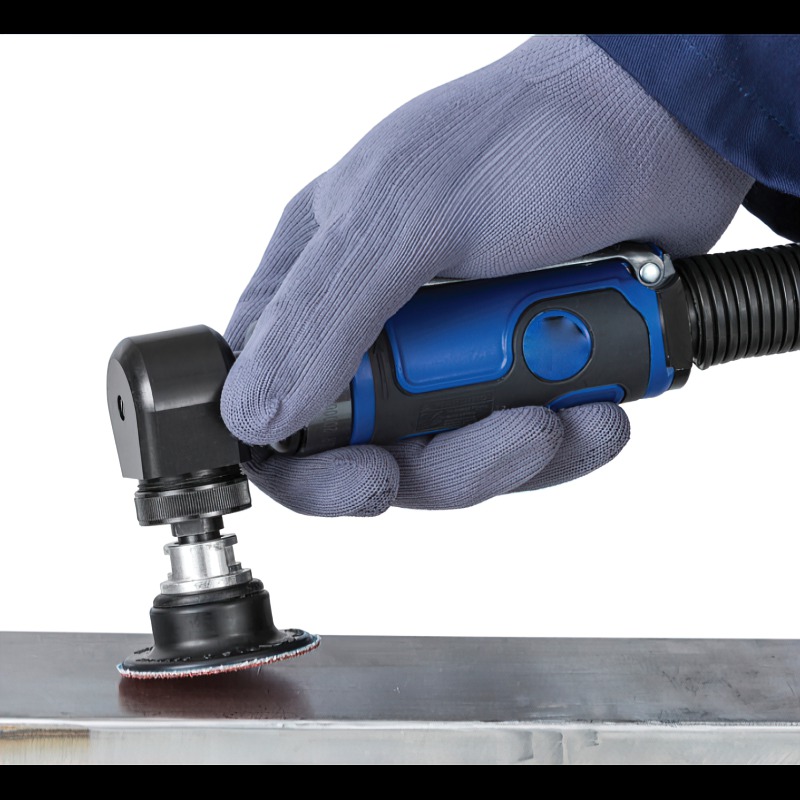
Una amoladora de troqueles es una de esas herramientas que demuestra rápidamente su utilidad. Es lo bastante compacta para sostenerla con una mano y lo bastante potente para trabajar acero endurecido, por lo que ocupa el espacio entre una amoladora angular grande y una herramienta rotativa de precisión. Sin embargo, la amoladora es solo la mitad de la ecuación. La herramienta que se monta en la pinza determina qué puede hacer realmente el equipo y con qué eficacia. Elegir el accesorio incorrecto desperdicia tiempo, consume demasiado material o deja un acabado que requiere retrabajo. Esta guía explica los fundamentos: qué es una amoladora de troqueles, qué herramientas corresponden a cada trabajo, cómo configurar y utilizar el equipo de forma segura y por qué las fresas de carburo de tungsteno se han convertido en la opción preferida para trabajos serios de metal y aplicaciones de laboratorio dental.
¿Qué es una amoladora de troqueles?
Una amoladora de troqueles es una herramienta rotativa manual diseñada para esmerilar, lijar, pulir, bruñir y mecanizar. Su nombre proviene de su propósito original: suavizar y dar acabado a los troqueles utilizados en la fabricación. La mayoría de las amoladoras de troqueles aceptan accesorios con vástagos de 1/4 de pulgada (6.35 mm) o 1/8 de pulgada (3.175 mm), sujetos mediante una pinza.
Dos tipos principales dominan el mercado: neumáticas (accionadas por aire) y eléctricas. Los modelos neumáticos son más ligeros, funcionan a menor temperatura durante el uso prolongado y son estándar en talleres de producción con líneas de aire comprimido existentes. Las amoladoras de troqueles eléctricas, con cable o inalámbricas, ofrecen portabilidad y funcionan bien en trabajos de campo donde arrastrar una manguera de aire resulta poco práctico.
| Característica | Amoladora de troqueles | Herramienta rotativa (p. ej., Dremel) |
|---|---|---|
| RPM típicas | 20,000–30,000 en vacío | 5,000–35,000 variables |
| Potencia | 0.3–1.0 HP (neumática) | 1.0–1.8 amperios (eléctrica) |
| Tamaño de pinza | 1/4" estándar; 1/8" con adaptador | 1/8" estándar; 1/4" poco común |
| Peso | 0.5–1.5 kg | 0.3–0.6 kg |
| Ideal para | Eliminación de gran cantidad de material, esmerilado de soldaduras, mecanizado de conductos | Trabajos de detalle, grabado, acabados ligeros |
| Torque | Alto—mantiene la velocidad bajo carga | Bajo—se detiene bajo cargas pesadas |
El mayor torque de una amoladora de troqueles le permite mantener las RPM al presionar contra la pieza de trabajo. Esto es importante al retirar material de un cordón de soldadura o abrir un conducto de admisión.
¿Para qué se utiliza una amoladora de troqueles?
Una amoladora de troqueles realiza trabajos demasiado detallados para una amoladora angular y demasiado exigentes para una herramienta rotativa estándar. Su combinación de RPM altas, torque potente y tamaño compacto la hace adecuada para decenas de tareas de metalurgia, carpintería, reparación automotriz y trabajo de laboratorio dental. Estas son las aplicaciones más comunes:
- Limpieza y difuminado de soldaduras — Esmerilar los cordones de soldadura hasta dejarlos al ras de la superficie circundante, especialmente en uniones estrechas y esquinas interiores donde un disco plano no puede llegar.
- Desbarbado y eliminación de bordes — Eliminar bordes afilados, rebabas y exceso de material de piezas mecanizadas, placas cortadas con láser y orificios perforados. Una fresa de carburo de punta esférica limpia el interior de un orificio en segundos.
- Mecanizado de conductos de culatas — Remodelar los conductos de admisión y escape de las culatas del motor para mejorar el flujo de aire. Esta es una eliminación de material de precisión en la que el control de la amoladora resulta fundamental.
- Eliminación de óxido, pintura y cascarilla — Los accesorios de cepillo de alambre y rueda de láminas eliminan los recubrimientos hasta dejar el metal desnudo sin dañar la superficie base.
- Modelado y tallado de metal — Esculpir láminas de metal, ampliar ranuras, hacer muescas en tubos y cortar orificios de acceso en paneles. Una fresa de carburo de tungsteno elimina el acero más rápido que una lima y con mayor control que un disco de corte.
- Trabajos de detalle en madera — Tallar, texturizar y dar forma a maderas duras con fresas de carburo de dientes estructurados diseñadas para madera. Las amoladoras de troqueles se utilizan habitualmente en arte con motosierras, reparación de muebles y fabricación de gabinetes personalizados.
- Recorte de modelos de laboratorio dental — Recortar modelos de yeso, piedra y acrílico con fresas de carburo para laboratorio con vástago HP. Las fresas con vástago HP (2.35 mm) son estándar para amoladoras de troqueles de laboratorio dental y piezas de mano de baja velocidad, ya que ofrecen el equilibrio adecuado entre velocidad y control para recortar troqueles, ajustar la oclusión en modelos de piedra y terminar placas base de acrílico. Los técnicos de laboratorio recurren a las amoladoras de troqueles a diario porque la herramienta trabaja igual de bien con yeso, piedra y acrílico, con un rápido cambio de fresa. Para obtener información sobre el tamaño de los vástagos, consulte nuestra guía sobre los tres tipos principales de vástagos.
- Reparación automotriz — Limpiar superficies de juntas, cortar pernos atascados, suavizar rebabas de fundición en pinzas de freno y preparar paneles de carrocería para el relleno.
- Acabado y pulido de superficies — Pasar por piedras montadas, ruedas de láminas y ruedas de fieltro para transformar una superficie áspera en un acabado satinado o de espejo. Para conocer la técnica de pulido, consulte nuestra guía sobre pulido con herramientas rotativas.
- Mantenimiento de moldes y troqueles — El uso original de la herramienta. Suavizar líneas de partición, reparar golpes y pulir superficies de cavidades en moldes de inyección, troqueles de estampado y patrones de fundición.
El punto común de todas estas aplicaciones es el mismo: se necesita una eliminación controlada de material en un espacio reducido, a alta velocidad y con un buen acabado superficial. Eso es exactamente lo que ofrece una amoladora de troqueles.
Cómo elegir la herramienta adecuada para una amoladora de troqueles
El catálogo de accesorios para amoladoras de troqueles es amplio: fresas de carburo, piedras montadas, ruedas de láminas, cepillos de alambre, tambores de lijado, discos de corte y ruedas de fieltro. Cada uno tiene una función para la que ofrece el mejor rendimiento. A continuación se desglosan las principales categorías.
Fresas de carburo de tungsteno
Las fresas de carburo de tungsteno son las herramientas principales del esmerilado con amoladora de troqueles. Fabricadas con carburo de tungsteno sinterizado—un material casi tan duro como el diamante—cortan acero, acero inoxidable, hierro fundido y aluminio sin perder el filo como ocurre con las herramientas HSS. Una fresa de carburo de calidad puede durar más que una docena de piedras montadas en el mismo trabajo.
La geometría de las estrías es importante. El corte simple (un conjunto de estrías que ascienden en espiral por la cabeza) produce virutas largas y deja un acabado más liso. Funciona bien en acero y metales duros cuando se busca una remoción controlada y uniforme. El corte doble (estrías entrecruzadas) rompe las virutas en piezas más pequeñas, corta de forma más agresiva y elimina el material con mayor rapidez. El corte doble es la mejor opción para metales blandos como el aluminio, donde las estrías de corte simple tienden a saturarse.
Los tamaños de vástago para fresas de carburo de tungsteno para esmeriladoras neumáticas suelen ser de 1/4\" (6.35 mm) para trabajos industriales y vástagos HP de 3/32\" o 1/8\" para piezas de mano de laboratorio dental. Burdental dispone de una gama completa de fresas de carburo de tungsteno para esmeriladoras neumáticas industriales, así como fresas de carburo para laboratorio con tamaños para piezas de mano dentales. Ya sea que esté limpiando soldaduras en un taller de fabricación o recortando un modelo dental, se aplica la misma ciencia de materiales: el carburo trabaja más intensamente y dura más que las alternativas. Para conocer en detalle qué formas y cortes de fresas de carburo elegir para su esmeriladora neumática, consulte nuestra guía sobre fresas de carburo para esmeriladoras neumáticas.
Piedras montadas
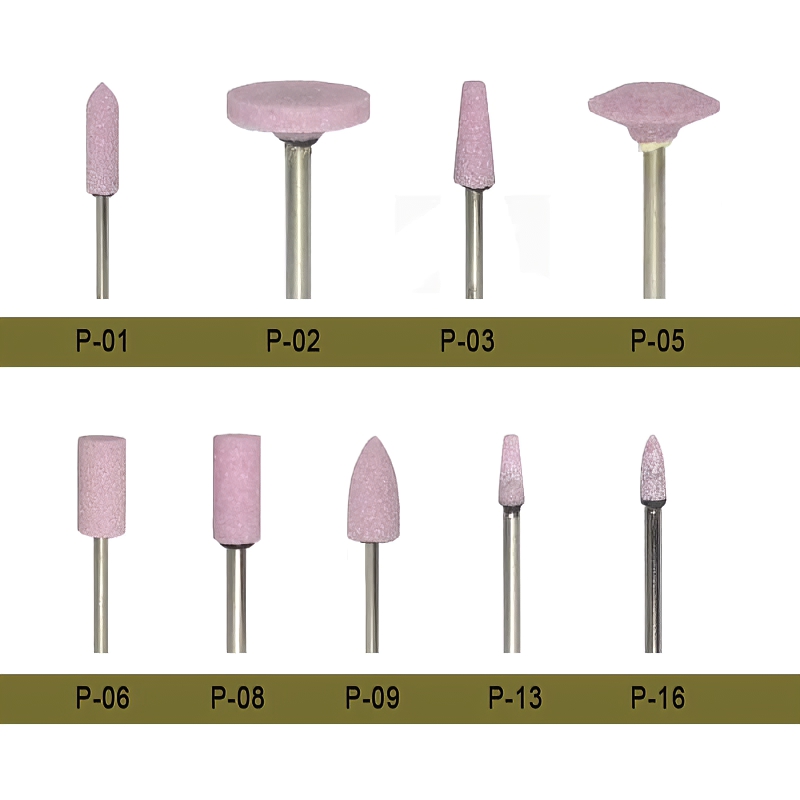
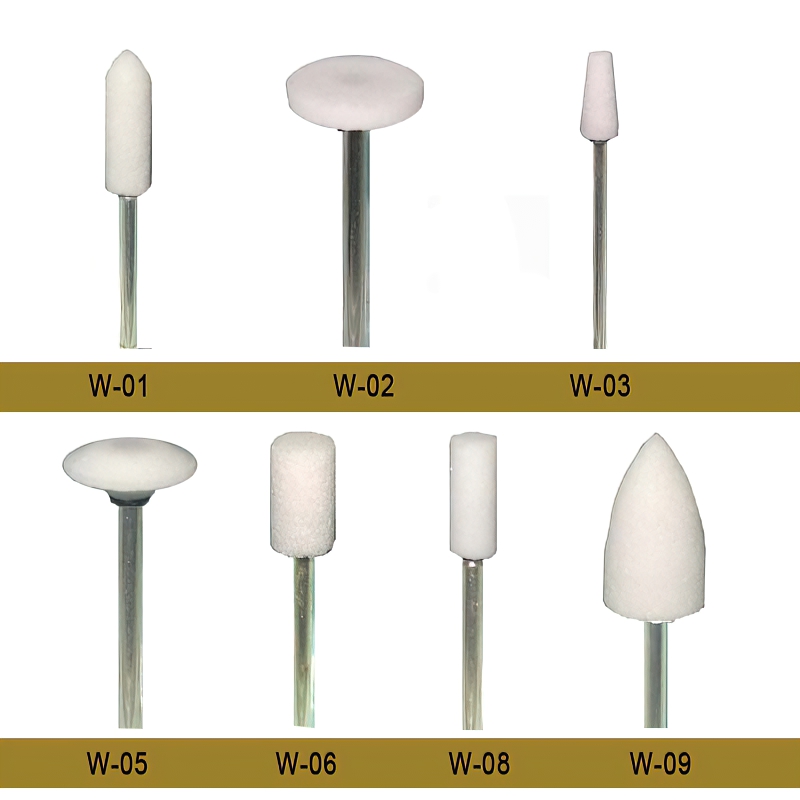
Las piedras montadas son puntas abrasivas aglomeradas disponibles en decenas de formas. Las piedras de óxido de aluminio (normalmente rosas, rojas o marrones) son la opción de uso general para metales ferrosos. Las piedras de carburo de silicio (verdes o grises) son más duras y funcionan mejor en metales no ferrosos, vidrio y cerámica.
En los laboratorios dentales, las piedras blancas y verdes se utilizan intensamente a diario para ajustar restauraciones de zirconia y porcelana. Para una comparación más detallada, consulte nuestra guía sobre piedras verdes frente a piedras blancas. Los usuarios industriales recurren a las piedras montadas para eliminar rebabas de piezas fundidas y suavizar radios interiores donde una rueda de esmerilado plana no puede llegar.
Otros accesorios
Las ruedas de láminas mezclan y terminan superficies mediante una acción de lijado adaptable. Los cepillos de alambre (de acero o latón) eliminan óxido, pintura y cascarilla sin retirar el metal base. Los puntos de fieltro llevan compuesto de pulido para trabajos de acabado espejo en metal y acrílico; consulte nuestro tutorial sobre cómo usar puntos de fieltro para obtener consejos. Los discos de corte (discos abrasivos reforzados) atraviesan pernos, láminas metálicas y tubos de escape. Utilice siempre un protector al operar discos de corte a alta velocidad.
Cómo configurar una esmeriladora neumática
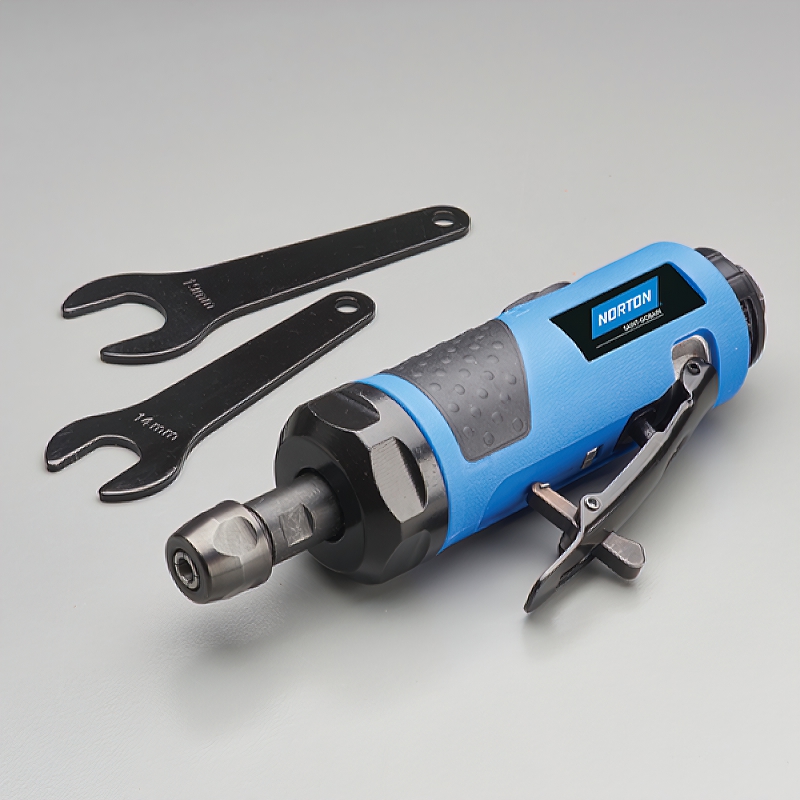
- Revise el suministro de aire (modelos neumáticos). La mayoría de las esmeriladoras neumáticas necesitan 4–6 CFM a 90 PSI. Un compresor de tamaño insuficiente hará que las rpm disminuyan bajo carga, lo que provoca cortes deficientes y exceso de calor. Revise la capacidad del compresor en la salida, no en el tanque; son cifras diferentes.
- Instale el accesorio. Afloje la tuerca de la pinza, inserte completamente el vástago de la fresa o piedra en la pinza y apriete con la llave suministrada. Verifique que el vástago esté introducido al menos 3/4 de su longitud. Una fresa floja puede salir despedida y, a 25,000 rpm, representa un peligro real.
- Confirme la clasificación de rpm. Cada accesorio tiene impresa o grabada una velocidad máxima segura. Las piedras montadas, los discos de corte y las ruedas de láminas tienen límites. Las fresas de carburo son más tolerantes; la mayoría de las fresas industriales están clasificadas para 35,000+ rpm, pero aun así es recomendable comprobarlo. Operar cualquier accesorio por encima de su velocidad nominal puede provocar una falla violenta.
- Asegure la pieza de trabajo. Sujétela en un tornillo de banco o dispositivo de fijación siempre que sea posible. Sostener una pieza pequeña con una mano mientras se esmerila con la otra es buscar problemas. Si debe trabajar manualmente sobre un conjunto grande, apoye las muñecas y colóquese de modo que las chispas se alejen de usted y no hacia su rostro.
Técnicas de esmerilado
Deje que la herramienta haga el trabajo. Presionar con más fuerza no hace que una esmeriladora neumática corte más rápido. La presión adicional aumenta el calor, acelera el desgaste y puede detener el motor. Un contacto ligero y constante produce la mejor tasa de remoción de material y la superficie más limpia.
Manténgase en movimiento. Permanecer en un solo punto crea una ranura. Mueva la fresa de forma constante por el área de trabajo, superponiendo las pasadas como al cortar el césped. Para limpiar soldaduras, siga la línea de soldadura con movimientos largos y amplios en lugar de concentrarse en los puntos altos.
Trabaje por etapas. Dé forma inicial con una fresa de carburo de corte doble agresivo y luego cambie a una fresa de corte simple más fina o a una piedra montada para el acabado. Intentar obtener una superficie pulida con un solo accesorio normalmente toma más tiempo que usar dos en secuencia.
Preste atención a la dirección del corte. Una fresa de carburo corta de manera diferente según se realice un corte ascendente (la rotación de la fresa tira hacia el material) o un corte convencional (la fresa se aleja del material). El corte convencional ofrece mayor control y un acabado más liso para la mayoría de los trabajos manuales. El corte ascendente elimina material más rápidamente, pero puede engancharse y dar un tirón si no está preparado. Para conocer el comportamiento de las distintas formas de fresas, consulte las formas de las fresas y sus funciones.
Reglas de seguridad
La protección ocular es obligatoria. Como mínimo, use gafas de seguridad; un protector facial completo es mejor al esmerilar por encima de la cabeza o cortar. Las virutas calientes y los fragmentos abrasivos salen despedidos de forma impredecible.
Protección auditiva. Las esmeriladoras neumáticas funcionan en el rango de 95–105 dB. Es un nivel suficientemente alto para causar daños auditivos permanentes con el uso diario. Utilice tapones de espuma o protectores tipo orejera, y llévelos puestos.
No use guantes holgados cerca de la pinza. Los guantes de cuero protegen las manos del calor y los bordes afilados, pero los guantes holgados pueden engancharse en una fresa giratoria y arrastrar los dedos. Los guantes de mecánico ajustados son la opción más segura.
Inspeccione los accesorios antes de montarlos. Las grietas en piedras montadas, los vástagos doblados de las fresas y los cepillos de alambre deshilachados pueden fallar catastróficamente al girar. Deseche cualquier elemento que parezca dudoso.
Desconecte la herramienta antes de cambiar las puntas. Desenchufe la herramienta o cierre la válvula de aire. Activar accidentalmente el acelerador mientras los dedos están cerca de la pinza es un error que solo debería leer, no experimentar.
Errores comunes al usar una esmeriladora neumática
La mayoría de los problemas de las esmeriladoras neumáticas se deben a un pequeño grupo de errores repetidos. Evitarlos prolongará la vida útil de sus puntas, producirá mejores acabados y le mantendrá fuera de la sala de urgencias.
1. Trabajar a las RPM incorrectas para el accesorio. Cada piedra montada, rueda de láminas y disco de corte tiene una velocidad máxima indicada. Si supera ese número, el accesorio puede desintegrarse. Por otro lado, hacer funcionar una fresa de carburo a una velocidad demasiado baja provoca vibraciones y atascos en lugar de un corte limpio. Compruebe la velocidad indicada por el fabricante antes de accionar la herramienta y utilice una amoladora de velocidad variable o un regulador en línea para ajustar las RPM al rango adecuado.
2. Usar fresas de corte simple sobre aluminio. Las estrías de corte simple producen virutas largas y continuas. En metales blandos como aluminio, cobre o latón, esas virutas se acumulan en los valles de las estrías y se sueldan al carburo. En segundos, la fresa se carga y genera calor en lugar de cortar. Cambie a una fresa de doble corte para aluminio; las estrías entrecruzadas rompen las virutas en trozos pequeños que se evacuan por sí solos. Si solo dispone de fresas de corte simple, reduzca la velocidad de avance y use cera de corte o lubricante para evitar la acumulación.
3. Presionar demasiado. Una amoladora de troqueles no es una amoladora de banco. Apoyarse con fuerza sobre la pieza no acelera la eliminación de material: detiene el motor, sobrecalienta la fresa y acelera el desgaste tanto de la herramienta como del accesorio. En los modelos neumáticos, una presión excesiva reduce la velocidad de las paletas por debajo del rango de corte eficiente y termina frotando en lugar de cortar. Deje que la geometría de las estrías de la fresa haga el trabajo. Si siente que necesita más presión, cambie a una punta más agresiva.
4. No hacer coincidir el tamaño de la pinza con el diámetro del vástago. Un vástago de 1/8 de pulgada introducido en una pinza de 1/4 de pulgada con un casquillo reductor mal asentado producirá oscilación. Esa oscilación se traduce en marcas de vibración en la pieza, desgaste irregular de la fresa y, en el peor de los casos, la salida completa de la punta de la pinza. Verifique siempre que el diámetro del vástago coincida con el alojamiento de la pinza. Si necesita usar vástagos de 1/8 de pulgada en una amoladora de 1/4 de pulgada, utilice un adaptador de pinza de precisión, no un casquillo cualquiera del cajón de herramientas.
5. Omitir el equipo de seguridad. Basta con que una viruta caliente entre en el ojo para aprender esta lección. Las gafas de seguridad son lo mínimo indispensable. Añada protección auditiva para cualquier sesión de más de unos minutos; las amoladoras neumáticas funcionan a 95–105 dB, muy por encima del umbral de daño auditivo permanente. Los guantes ajustados protegen las manos del calor y los bordes afilados sin el riesgo de enganche de los guantes de trabajo de cuero holgados.
6. Usar piedras montadas desgastadas o agrietadas. Una piedra montada con una grieta fina puede parecer intacta sobre el banco. Al hacerla girar a 25,000 RPM se convierte en metralla. Las piedras abrasivas también se desgastan de manera irregular con el tiempo y desarrollan zonas planas que causan vibración. Inspeccione cada piedra antes de montarla: sosténgala frente a una luz y busque fracturas. Si la piedra oscila al girarla con la mano, deséchela. Las piedras de repuesto cuestan unos pocos dólares; una visita a urgencias cuesta considerablemente más.
Aplicaciones de la amoladora de troqueles
La siguiente tabla relaciona las tareas comunes con el mejor tipo de accesorio. Observe con qué frecuencia aparecen las fresas de carburo: realizan más trabajos que cualquier otro accesorio individual.
| Aplicación | Punta recomendada | Notas |
|---|---|---|
| Limpieza de soldaduras | Fresa de carburo de doble corte (forma cilíndrica o de árbol) | Método más rápido para igualar las soldaduras |
| Eliminación de óxido y pintura | Cepillo de alambre o rueda de láminas | Cepillo de alambre para incrustaciones pesadas; rueda de láminas para recubrimientos ligeros |
| Preparación y pulido de conductos (motores) | Fresa de carburo, seguida de rollo abrasivo | Desbaste con carburo y acabado con rollo abrasivo o piedra |
| Eliminación de rebabas en orificios y bordes | Fresa de carburo de corte simple (esférica u ovalada) | La forma esférica alcanza el interior de los orificios; la ovalada trabaja bordes planos |
| Corte de pernos y chapa metálica | Disco de corte reforzado | Use siempre un protector; reemplace inmediatamente los discos agrietados |
| Acabado y mezcla de superficies | Rueda de láminas o piedra montada | Granos progresivos para obtener resultados sin arañazos |
| Recorte de modelos de laboratorio dental | Fresa de carburo HP o piedra verde | Carburo para yeso/piedra; piedras verdes para ajustar zirconia |
| Detallado automotriz (juntas, corrosión) | Fresa de carburo o cepillo de alambre de latón | El cepillo de latón evita chispas en culatas de aluminio |
Una amoladora de troqueles equipada con un pequeño conjunto de fresas de carburo y algunas piedras montadas cubre el 90 por ciento de las tareas de desbaste, conformado y acabado en la mayoría de los talleres. Añada un disco de fieltro y un compuesto de pulido para llevar una pieza fundida áspera hasta obtener un brillo de espejo sin cambiar de herramienta. Para obtener ayuda al elegir la fresa de carburo adecuada para su amoladora de troqueles, consulte nuestra guía de compra o consulte nuestro catálogo completo de productos para conocer toda la línea de fresas, piedras y accesorios.
Mejores puntas para amoladora de troqueles según el material
Elegir la punta adecuada para el material con el que trabaja marca la diferencia entre un trabajo limpio y un resultado frustrante. Esto es lo que funciona y lo que no, según la experiencia real en talleres.
| Material | Mejor tipo de punta | Estilo de corte | Rango de RPM | Notas |
|---|---|---|---|---|
| Acero dulce | Fresa de carburo de tungsteno | Corte simple | 20,000–30,000 | Acabado suave, control de virutas largas |
| Acero inoxidable | Fresa de carburo de tungsteno | Corte simple | 15,000–25,000 | Las RPM más bajas reducen el endurecimiento por trabajo |
| Aluminio | Fresa de carburo de tungsteno | Doble corte (corte ALUM) | 20,000–30,000 | La geometría de estrías que evita la acumulación es fundamental |
| Hierro fundido | Fresa de carburo de tungsteno | Doble corte | 20,000–28,000 | Produce polvo; use un respirador |
| Madera | Fresa de carburo de dientes estructurados | Dientes gruesos | 15,000–20,000 | Las fresas metálicas estándar se obstruyen rápidamente en la madera |
| Plásticos / Compuestos | Carburo de corte simple o diamante | Estrías finas | 10,000–20,000 | Las RPM bajas evitan la fusión |
| Juntas de soldadura | Fresa de carburo cilíndrica | Doble corte | 20,000–28,000 | Forma de árbol para esquinas interiores |
| Zirconia / Cerámicas | Piedra de diamante | Grano medio | 20,000–25,000 | El carburo astilla las cerámicas; el diamante rectifica limpiamente |
Si trabaja con varios materiales durante la misma sesión, mantenga al menos tres fresas cargadas y listas: una de corte simple para acero, una de corte doble o ALUM-cut para metales blandos y una piedra montada para las pasadas de acabado. Cambiar los accesorios toma diez segundos. Intentar forzar el accesorio incorrecto sobre el material equivocado desperdicia minutos y arruina el acabado.
Preguntas frecuentes
¿A qué RPM debo operar mi rectificadora neumática?
Depende completamente del accesorio. Las fresas de carburo ofrecen el mejor rendimiento entre 15,000 y 35,000 RPM, según el diámetro de la cabeza; las cabezas más pequeñas pueden funcionar a mayor velocidad. Las piedras montadas suelen alcanzar un máximo de entre 20,000 y 25,000 RPM. Las ruedas de láminas y los discos de corte suelen limitarse a unas 20,000 RPM, o menos en diámetros grandes. Compruebe siempre la velocidad nominal impresa en el propio accesorio. Si su rectificadora no tiene velocidad variable, use un regulador de aire en línea (neumático) o compre un modelo eléctrico de velocidad variable para mantenerse dentro del rango seguro.
¿Puedo usar fresas dentales en una rectificadora neumática?
Solo si los tamaños de los vástagos coinciden. Las fresas dentales FG (friction-grip) tienen un vástago de 1.6 mm y no encajan en una pinza estándar de rectificadora neumática. Las fresas dentales HP (handpiece) tienen un vástago de 2.35 mm, cercano a 3/32 pulgadas; algunas rectificadoras aceptan pinzas de 3/32 pulgadas, pero verifique que el ajuste sea firme antes de poner en marcha la herramienta. El problema principal es el tamaño de la cabeza: las fresas dentales tienen cabezas de corte pequeñas diseñadas para trabajos de precisión con baja carga. Pueden cortar metal, pero eliminan material lentamente en comparación con las fresas industriales de carburo con vástagos de 1/4 pulgadas y cabezas más grandes. Para trabajar metal con una rectificadora neumática, utilice fresas diseñadas para RPM y cargas industriales.
¿Cuál es la diferencia entre las fresas de carburo de corte simple y doble?
Las fresas de corte simple tienen un juego de estrías que forma una espiral sobre la cabeza. Producen virutas largas, cortan suavemente y dejan un acabado superficial más fino. Funcionan mejor en acero, acero inoxidable y otros metales ferrosos duros. Las fresas de corte doble tienen un segundo juego de estrías que cruza el primero en ángulo, creando un patrón de diamante. Esto divide las virutas en fragmentos más pequeños y elimina material más rápidamente. Las fresas de corte doble son la mejor opción para metales blandos como aluminio y cobre, donde las estrías de corte simple tienden a obstruirse con virutas compactadas. Para trabajos generales con una rectificadora neumática en materiales mixtos, el corte doble es la opción más versátil.
¿Cuánto duran las fresas de carburo en una rectificadora neumática?
Duran más que cualquier otro accesorio de rectificadora neumática, una de las razones por las que justifican su mayor costo inicial. Una fresa de carburo de tungsteno de calidad utilizada en acero dulce a las RPM correctas y con poca presión puede durar entre 20 y 50 horas de corte activo. En acero inoxidable o templado, espere aproximadamente la mitad. Los principales factores que acortan la vida útil son la presión excesiva (que astilla los bordes de las estrías), trabajar a una velocidad demasiado baja (lo que provoca cargas de impacto en lugar de un corte limpio) y la acumulación de calor por permanecer en un mismo punto. Cuando una fresa de carburo comienza a cortar notablemente más lento o deja un acabado más áspero que antes, ha llegado al final de su vida útil; no existe una forma práctica de reafilar las estrías.
¿Qué hace una rectificadora neumática?
Una rectificadora neumática elimina o refina material utilizando accesorios rotatorios de alta velocidad para desbastar, dar forma, eliminar rebabas y realizar acabados. Hace girar un accesorio montado en pinza entre 20,000 y 30,000 RPM.
¿Qué es una máquina rectificadora neumática?
Una máquina rectificadora neumática es una herramienta eléctrica rotatoria manual, neumática o eléctrica, diseñada para la eliminación precisa de material en talleres y laboratorios dentales.
Rectificadora neumática frente a amoladora angular: ¿cuál es la diferencia?
Las rectificadoras neumáticas son más pequeñas y ligeras, y giran a mayores RPM para trabajos detallados y rectificado en espacios reducidos. Las amoladoras angulares son más grandes y ofrecen mayor torque para eliminar grandes cantidades de material mediante accesorios tipo disco. Si el trabajo admite un disco de 4.5 pulgadas, use una amoladora angular. Para cavidades, tubos y cordones de soldadura en ángulo, utilice la rectificadora neumática.