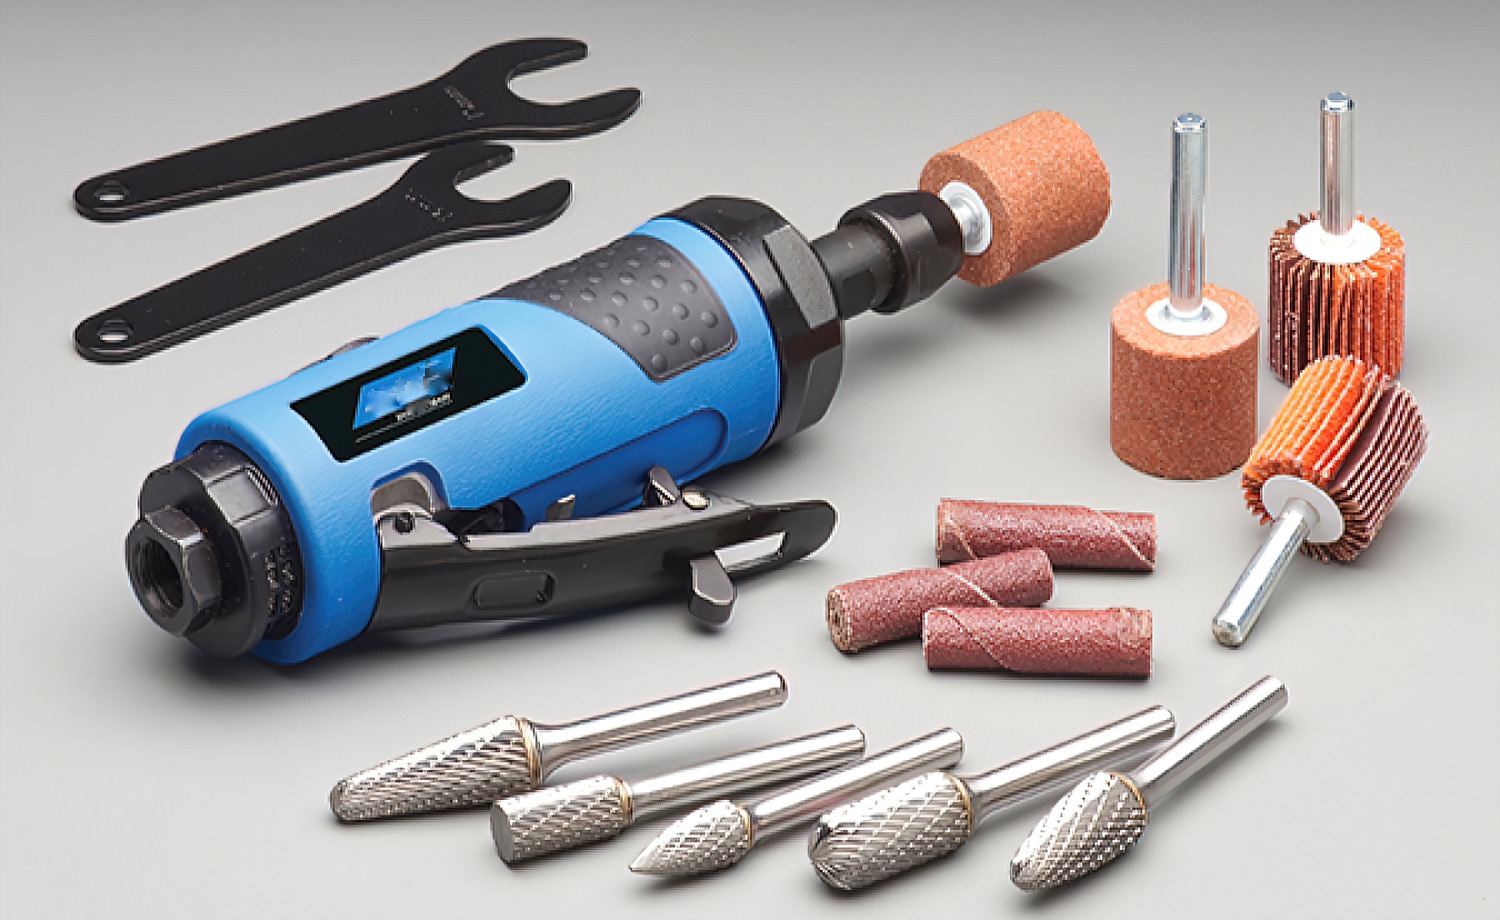
Wofür wird ein Geradschleifer verwendet? Ein Geradschleifer wird zum präzisen Schneiden, Entgraten, Formen und Polieren von Metall, Acryl, Komposit und anderen harten Materialien eingesetzt, indem der passende Aufsatz mit der richtigen Drehzahl ausgewählt wird.
Geradschleifer-Aufsätze: Welcher Typ für welche Aufgabe?
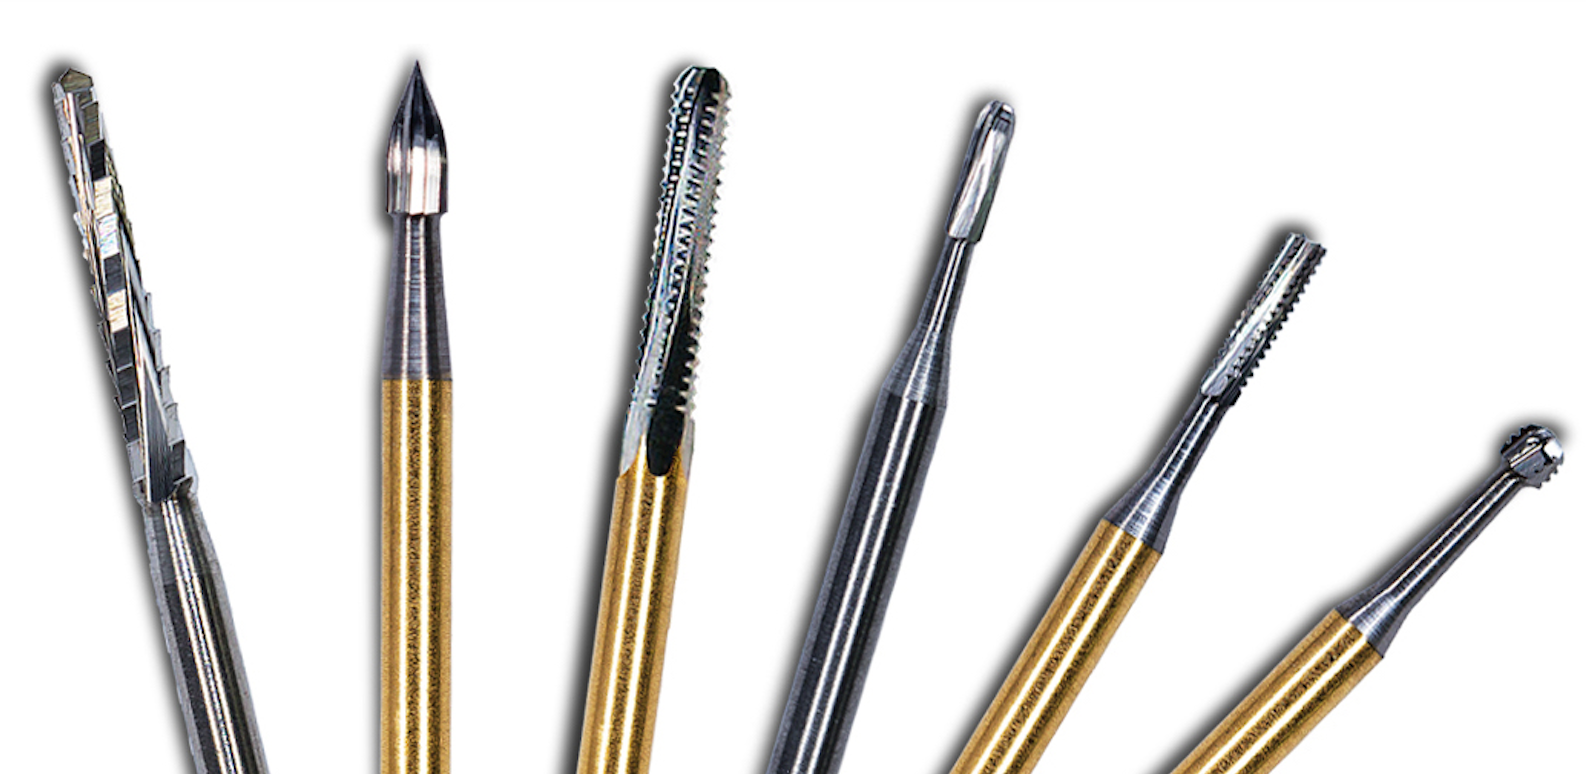
Hartmetallfräser: Schneller Materialabtrag bei Stahl und harten Legierungen.
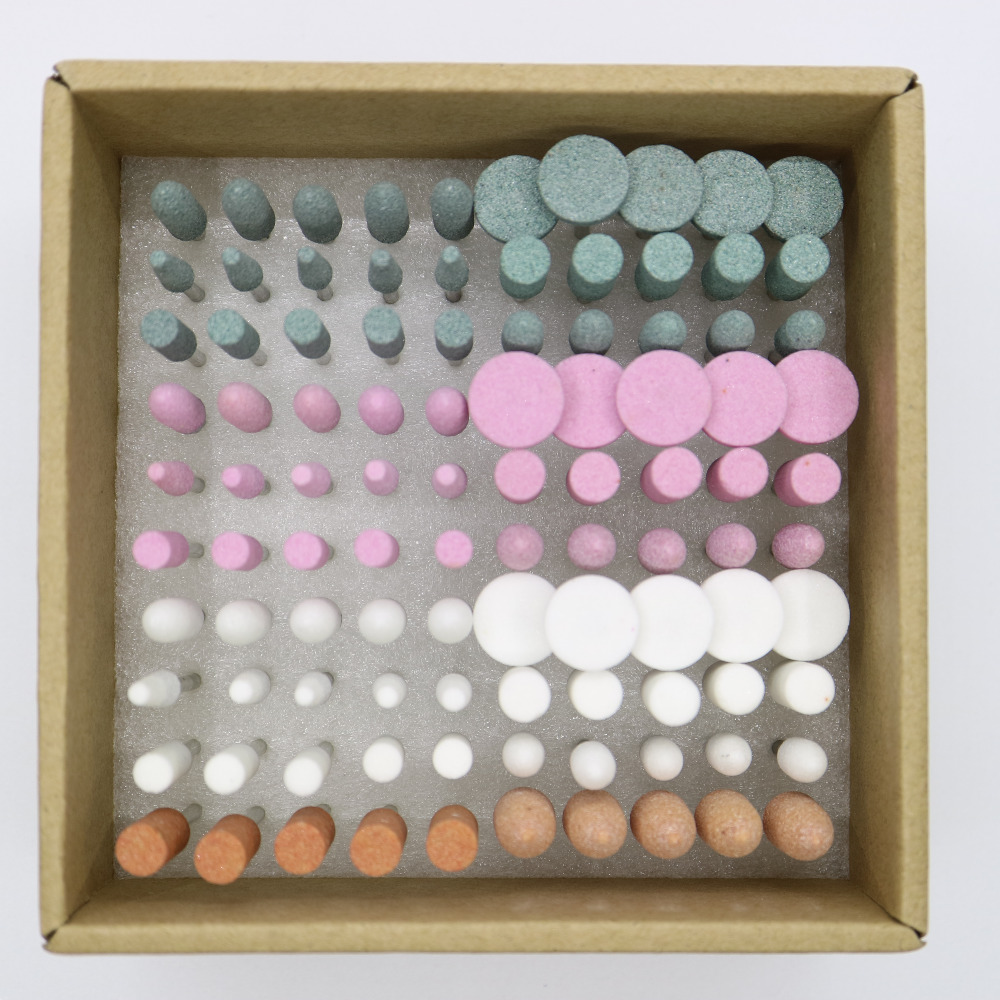
Schleifkörper (montiert): Glätten von Oberflächen und Nachbearbeiten von Kanten.
Fächerschleifscheiben: Verblenden, Finish und leichtes Polieren.
Empfohlene Produktlinien: Hartmetallfräser (HP) und Dentalfräser für Dentallabore.
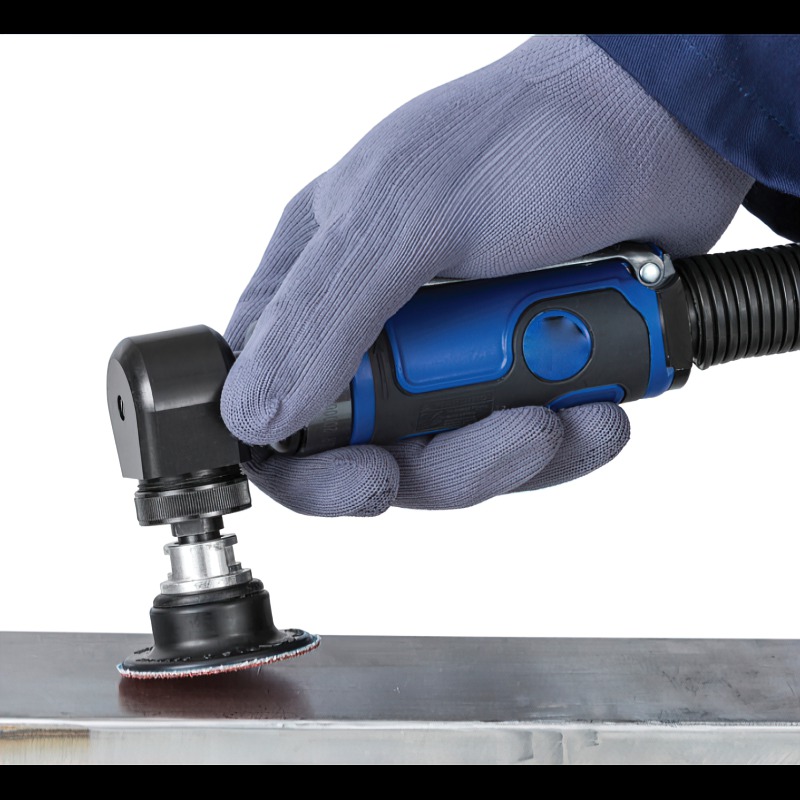
Ein Geradschleifer ist eines dieser Werkzeuge, die sich schnell bezahlt machen. Er ist kompakt genug für die einhändige Nutzung und leistungsstark genug, um gehärteten Stahl zu bearbeiten. Damit schließt er die Lücke zwischen einem großen Winkelschleifer und einem präzisen Rotationswerkzeug. Der Schleifer selbst ist jedoch nur die halbe Gleichung. Der im Spannfutter montierte Aufsatz bestimmt, was das Werkzeug tatsächlich leisten kann – und wie gut. Die Wahl des falschen Aufsatzes kostet Zeit, verbraucht unnötig Verbrauchsmaterial oder hinterlässt eine Oberfläche, die nachbearbeitet werden muss. Dieser Leitfaden behandelt die Grundlagen: Was ein Geradschleifer ist, welche Aufsätze zu welchen Aufgaben passen, wie das Werkzeug sicher eingerichtet und betrieben wird und warum Hartmetallfräser sowohl bei anspruchsvollen Metallarbeiten als auch in Dentallaboren zur bevorzugten Wahl geworden sind.
Was ist ein Geradschleifer?
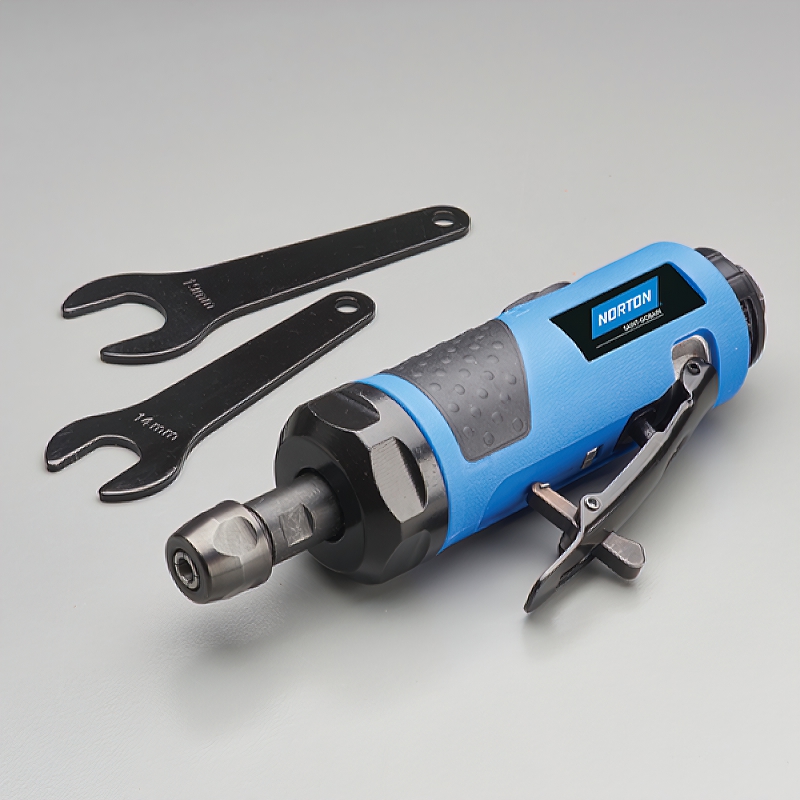
Ein Geradschleifer ist ein handgeführtes Rotationswerkzeug zum Schleifen, Sanden, Polieren, Honen und Bearbeiten. Der Name leitet sich von seinem ursprünglichen Zweck ab – dem Glätten und Fertigbearbeiten von Formen, die in der Fertigung eingesetzt werden. Die meisten Geradschleifer nehmen Aufsätze mit 1/4-Zoll- (6.35 mm) oder 1/8-Zoll-Schäften (3.175 mm) auf, die durch ein Spannfutter gehalten werden.
Zwei Haupttypen dominieren den Markt: pneumatische (druckluftbetriebene) und elektrische Modelle. Pneumatische Modelle sind leichter, laufen bei längerem Gebrauch kühler und sind in Produktionsbetrieben mit vorhandenen Druckluftleitungen Standard. Elektrische Geradschleifer – kabelgebunden oder kabellos – bieten Mobilität und eignen sich gut für den Einsatz vor Ort, wenn ein Druckluftschlauch unpraktisch wäre.
| Merkmal | Geradschleifer | Rotationswerkzeug (z. B. Dremel) |
|---|---|---|
| Typische Drehzahl | 20,000–30,000 Leerlaufdrehzahl | 5,000–35,000 variabel |
| Leistung | 0.3–1.0 HP (pneumatisch) | 1.0–1.8 amps (elektrisch) |
| Spannfuttergröße | 1/4" Standard; 1/8" mit Adapter | 1/8" Standard; 1/4" selten |
| Gewicht | 0.5–1.5 kg | 0.3–0.6 kg |
| Geeignet für | Starker Materialabtrag, Schweißnahtschleifen, Kanalbearbeitung | Detailarbeiten, Gravieren, leichtes Finish |
| Drehmoment | Hoch – hält die Drehzahl unter Last | Niedrig – bleibt bei hoher Last stehen |
Das höhere Drehmoment eines Geradschleifers bedeutet, dass er seine Drehzahl beibehält, wenn Sie in das Werkstück drücken. Das ist wichtig, wenn Material schnell von einer Schweißnaht abgetragen oder ein Einlasskanal erweitert wird.
Wofür wird ein Geradschleifer verwendet?
Ein Geradschleifer übernimmt Aufgaben, die für einen Winkelschleifer zu detailliert und für ein Standard-Rotationswerkzeug zu anspruchsvoll sind. Die Kombination aus hoher Drehzahl, starkem Drehmoment und kompakter Größe macht ihn für zahlreiche Arbeiten in der Metallbearbeitung, Holzbearbeitung, Fahrzeugreparatur und im Dentallabor geeignet. Zu den häufigsten Anwendungen gehören:
- Reinigen und Verblenden von Schweißnähten — Abschleifen von Schweißraupen bündig mit der umgebenden Oberfläche, insbesondere an engen Verbindungen und in Innenecken, die eine flache Scheibe nicht erreicht.
- Entgraten und Kantenbrechen — Entfernen scharfer Kanten, Grate und Überstände an bearbeiteten Teilen, lasergeschnittenen Blechen und Bohrungen. Ein Hartmetallfräser mit Kugelkopf reinigt das Innere einer Bohrung in Sekunden.
- Bearbeitung von Zylinderkopfkanälen — Umformen von Einlass- und Auslasskanälen an Motorköpfen zur Verbesserung des Luftstroms. Dies ist ein präziser Materialabtrag, bei dem die Kontrollierbarkeit des Geradschleifers besonders wichtig ist.
- Entfernen von Rost, Farbe und Zunder — Drahtbürsten- und Fächerschleifscheibenaufsätze entfernen Beschichtungen bis auf das blanke Metall, ohne die Grundoberfläche zu beschädigen.
- Formen und Ausschneiden von Metall — Formen von Blech, Vergrößern von Schlitzen, Ausklinken von Rohren und Schneiden von Zugangsöffnungen in Platten. Ein Hartmetallfräser entfernt Stahl schneller als eine Feile und kontrollierter als eine Trennscheibe.
- Detailarbeiten in der Holzbearbeitung — Schnitzen, Strukturieren und Formen von Hartholz mit strukturierten Hartmetallfräsern für Holz. Geradschleifer werden regelmäßig bei Kettensägenkunst, Möbelreparaturen und individuellen Schreinerarbeiten eingesetzt.
- Beschneiden von Dentalmodellen — Beschneiden von Gips-, Stein- und Acrylmodellen mit Hartmetallfräsern für Labore mit HP-Schaft. HP-Schaft-Fräser (2.35 mm) sind Standard für Geradschleifer und Handstücke mit niedriger Drehzahl im Dentallabor und bieten das richtige Verhältnis von Geschwindigkeit und Kontrolle beim Beschneiden von Stümpfen, Anpassen der Okklusion an Steinmodellen und Fertigstellen von Acrylbasen. Zahntechniker greifen täglich zu Geradschleifern, weil das Werkzeug Gips, Stein und Acryl gleichermaßen gut verarbeitet und ein schneller Fräserwechsel möglich ist. Informationen zu Schaftgrößen finden Sie in unserem Leitfaden zu den drei wichtigsten Schafttypen.
- Fahrzeugreparatur — Reinigen von Dichtflächen, Schneiden festsitzender Schrauben, Glätten von Gussgraten an Bremssätteln und Vorbereiten von Karosserieteilen für Spachtelarbeiten.
- Oberflächenbearbeitung und Polieren — Einsatz von montierten Schleifkörpern, Fächerschleifscheiben und Filzkörpern, um eine raue Oberfläche zu einem Satin- oder Spiegelglanz zu verarbeiten. Informationen zur Poliertechnik finden Sie in unserem Leitfaden zum Polieren mit Rotationswerkzeugen.
- Wartung von Formen und Matrizen — Der ursprüngliche Anwendungsbereich. Glätten von Trennlinien, Reparieren kleiner Beschädigungen und Polieren von Kavitätsflächen in Spritzgussformen, Stanzmatrizen und Gussmodellen.
Das verbindende Element all dieser Anwendungen ist dasselbe: kontrollierter Materialabtrag auf engem Raum, bei hoher Geschwindigkeit und mit guter Oberflächenqualität. Genau das leistet ein Geradschleifer.
Den richtigen Aufsatz für den Geradschleifer auswählen
Das Zubehörsortiment für Geradschleifer ist umfangreich: Hartmetallfräser, montierte Schleifkörper, Fächerschleifscheiben, Drahtbürsten, Schleifhülsen, Trennscheiben und Filzkörper. Jeder Aufsatz ist für bestimmte Aufgaben besonders geeignet. Im Folgenden finden Sie eine Übersicht der wichtigsten Kategorien.
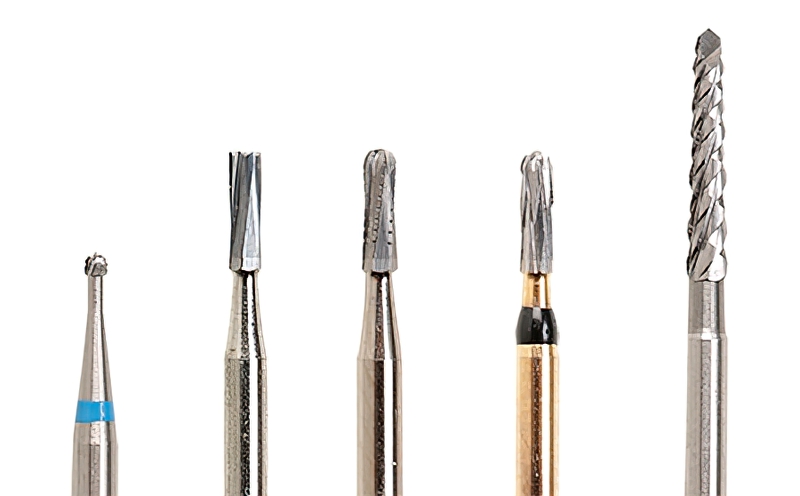
Hartmetallfräser
Hartmetallfräser sind die Arbeitspferde des Geradschleifens. Sie bestehen aus gesintertem Hartmetall, einem Material, das nahezu so hart wie Diamant ist, und schneiden Stahl, Edelstahl, Gusseisen und Aluminium, ohne ihre Schneide wie HSS-Aufsätze zu verlieren. Ein hochwertiger Hartmetallfräser hält bei derselben Aufgabe länger als ein Dutzend montierter Schleifkörper.
Die Schneidengeometrie ist entscheidend. Einschneidige Fräser (ein Satz spiralförmig verlaufender Schneiden) erzeugen lange Späne und hinterlassen eine glattere Oberfläche. Sie eignen sich gut für Stahl und harte Metalle, bei denen ein kontrollierter, gleichmäßiger Abtrag gewünscht ist. Doppelschneidige Fräser (kreuzweise angeordnete Schneiden) brechen die Späne in kleinere Stücke, schneiden aggressiver und tragen Material schneller ab. Doppelschneidige Fräser sind die bessere Wahl für weiche Metalle wie Aluminium, bei denen einschneidige Schneiden zum Zusetzen neigen.
Schaftgrößen für Hartmetallfräser in Geradschleifern betragen typischerweise 1/4" (6.35 mm) für industrielle Arbeiten sowie 3/32"- oder 1/8"-HP-Schäfte für Handstücke im Dentallabor. Burdental führt ein vollständiges Sortiment an Hartmetallfräsern für industrielle Geradschleifer sowie Hartmetallfräsern für Labore in Größen für dentale Handstücke. Ob Sie Schweißnähte in einer Fertigungswerkstatt bearbeiten oder ein Dentalmodell trimmen – dieselben materialwissenschaftlichen Grundlagen gelten: Hartmetall arbeitet härter und hält länger als die Alternativen. Eine detaillierte Übersicht zur Auswahl von Formen und Schneidenausführungen für Ihren Geradschleifer finden Sie in unserem Leitfaden zu Hartmetallfräsern für Geradschleifer.
Schleifkörper (montiert)
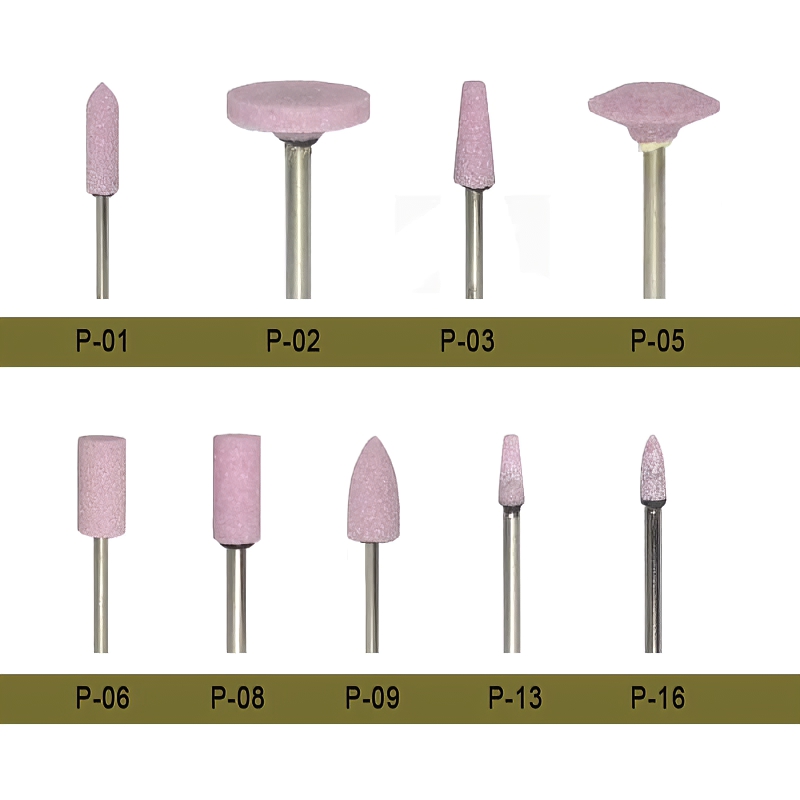
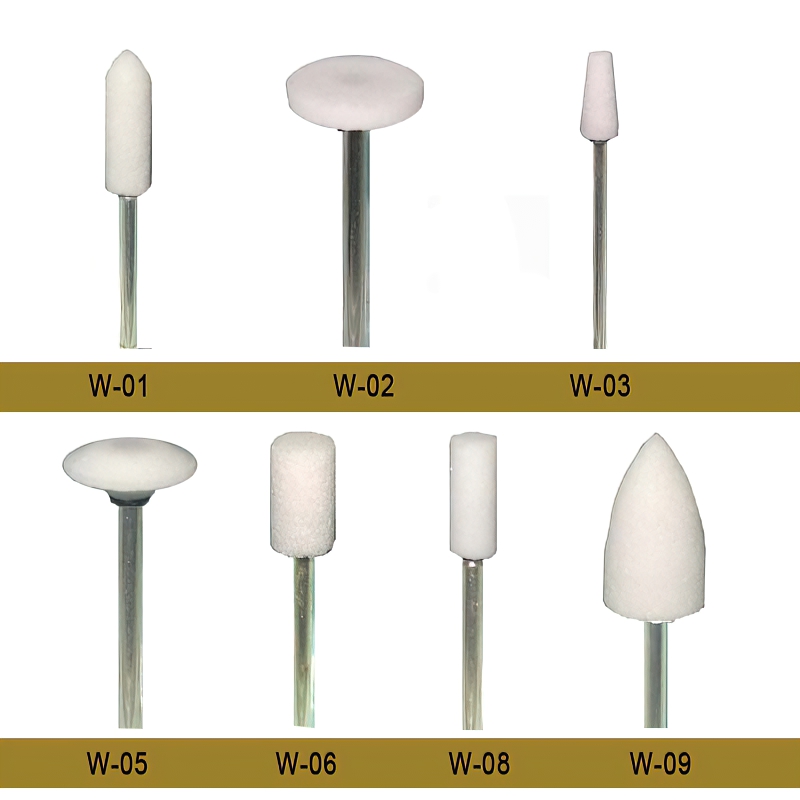
Montierte Schleifkörper sind gebundene Schleifmittel in zahlreichen Formen. Schleifkörper aus Aluminiumoxid (meist rosa, rot oder braun) sind die universelle Option für Eisenmetalle. Schleifkörper aus Siliziumkarbid (grün oder grau) sind härter und eignen sich besser für Nichteisenmetalle, Glas und Keramik.
In Dentallaboren werden weiße und grüne Schleifkörper täglich intensiv zum Anpassen von Zirkon- und Porzellanrestaurationen eingesetzt. Einen ausführlicheren Vergleich finden Sie in unserem Leitfaden zu grünen und weißen Schleifkörpern. Industrielle Anwender nutzen montierte Schleifkörper zum Entgraten von Gussteilen und Glätten von Innenradien, die mit einer flachen Schleifscheibe nicht erreichbar sind.
Weitere Aufsätze
Fächerschleifscheiben glätten und bearbeiten Oberflächen mit einer anpassungsfähigen Schleifwirkung. Drahtbürsten (Stahl oder Messing) entfernen Rost, Farbe und Zunder, ohne Grundmaterial abzutragen. Filzkörper nehmen Poliermittel für Hochglanzarbeiten an Metall und Acryl auf – lesen Sie unseren Leitfaden zur Verwendung von Filzkörpern für weitere Hinweise. Trennscheiben (verstärkte Schleifscheiben) schneiden durch Schrauben, Bleche und Auspuffrohre. Verwenden Sie beim Betrieb von Trennscheiben mit hoher Drehzahl stets eine Schutzhaube.
Einrichten eines Geradschleifers
- Druckluftversorgung prüfen (pneumatische Modelle). Die meisten Geradschleifer benötigen 4–6 CFM bei 90 PSI. Ein zu kleiner Kompressor lässt die Drehzahl unter Last abfallen, was zu schlechten Schnitten und übermäßiger Wärme führt. Prüfen Sie die Leistung Ihres Kompressors am Auslass, nicht am Tank – dies sind unterschiedliche Werte.
- Aufsatz montieren. Lösen Sie die Spannzangenmutter, führen Sie den Schaft des Fräsers oder Schleifkörpers vollständig in die Spannzange ein und ziehen Sie sie mit dem mitgelieferten Schlüssel fest. Stellen Sie sicher, dass der Schaft mindestens zu 3/4 seiner Länge sitzt. Ein loser Fräser kann herausgeschleudert werden – bei 25,000 rpm ist dies eine echte Gefahr.
- Drehzahl prüfen. Jeder Aufsatz verfügt über eine aufgedruckte oder eingestanzte maximal zulässige Drehzahl. Montierte Schleifkörper, Trennscheiben und Fächerschleifscheiben haben jeweils eigene Grenzwerte. Hartmetallfräser sind toleranter – die meisten industriellen Fräser sind für 35,000+ rpm ausgelegt –, dennoch sollte die Angabe stets geprüft werden. Der Betrieb eines Aufsatzes oberhalb seiner Nenndrehzahl kann zu einem gewaltsamen Versagen führen.
- Werkstück sichern. Spannen Sie es nach Möglichkeit in einen Schraubstock oder eine Vorrichtung ein. Ein kleines Teil mit einer Hand zu halten und mit der anderen zu schleifen, ist gefährlich. Wenn Sie ein großes Bauteil freihändig bearbeiten müssen, stützen Sie Ihre Handgelenke ab und stellen Sie sich so auf, dass Funken von Ihnen und nicht in Richtung Ihres Gesichts fliegen.
Schleiftechniken
Lassen Sie das Werkzeug arbeiten. Stärkeres Drücken macht einen Geradschleifer nicht schneller. Zusätzlicher Druck erhöht die Wärme, beschleunigt den Verschleiß und kann den Motor abwürgen. Leichter, gleichmäßiger Kontakt erzielt den besten Materialabtrag und die sauberste Oberfläche.
In Bewegung bleiben. Wenn Sie an einer Stelle verweilen, entsteht eine Rille. Bewegen Sie den Fräser gleichmäßig über den Bearbeitungsbereich und überlappen Sie die Bahnen wie beim Rasenmähen. Folgen Sie beim Entfernen von Schweißnähten der Nahtlinie mit langen, ausladenden Bewegungen, statt punktuell an hohen Stellen zu arbeiten.
Stufenweise arbeiten. Formen Sie zunächst mit einem aggressiven doppelschneidigen Hartmetallfräser vor und wechseln Sie anschließend zum Finish auf einen feineren einschneidigen Fräser oder einen montierten Schleifkörper. Eine polierte Oberfläche mit nur einem Aufsatz zu erzielen, dauert in der Regel länger als die Verwendung von zwei Aufsätzen nacheinander.
Schneidrichtung beachten. Ein Hartmetallfräser schneidet je nach Gleichlauf- oder Gegenlauffräsen unterschiedlich. Beim Gegenlauffräsen wird der Fräser vom Material weggedrückt, was bei den meisten freihändigen Arbeiten mehr Kontrolle und ein glatteres Finish bietet. Gleichlauffräsen trägt Material schneller ab, kann jedoch bei unzureichender Vorbereitung greifen und zurückschlagen. Eine Übersicht über das Verhalten verschiedener Fräserformen finden Sie unter Fräserformen und ihre Funktionen.
Sicherheitsregeln
Augenschutz ist vorgeschrieben. Mindestens eine Schutzbrille; beim Schleifen über Kopf oder Trennen ist ein vollständiger Gesichtsschutz besser. Heiße Späne und Schleifmittelpartikel fliegen unvorhersehbar.
Gehörschutz. Pneumatische Geradschleifer arbeiten im Bereich von 95–105 dB. Das ist bei täglicher Nutzung laut genug, um dauerhafte Hörschäden zu verursachen. Verwenden Sie Schaumstoffstöpsel oder Kapselgehörschutz – wählen Sie eine Variante und tragen Sie sie.
Keine losen Handschuhe in der Nähe der Spannzange. Lederhandschuhe schützen die Hände vor Hitze und scharfen Kanten, lose Handschuhe können sich jedoch an einem rotierenden Fräser verfangen und die Finger hineinziehen. Eng anliegende Mechanikerhandschuhe sind die sicherere Option.
Aufsätze vor der Montage prüfen. Risse in montierten Schleifkörpern, verbogene Schäfte von Fräsern und ausgefranste Drahtbürsten können unter Rotation katastrophal versagen. Entsorgen Sie alles, was fragwürdig aussieht.
Vor dem Werkzeugwechsel trennen. Ziehen Sie den Netzstecker oder schließen Sie das Luftventil. Den Abzug versehentlich zu betätigen, während sich die Finger nahe der Spannzange befinden, ist ein Fehler, über den Sie nur lesen sollten – nicht einer, den Sie selbst erleben.
Häufige Fehler bei der Verwendung eines Geradschleifers
Die meisten Probleme mit Geradschleifern gehen auf einige wiederkehrende Fehler zurück. Wenn Sie diese vermeiden, verlängern Sie die Lebensdauer Ihrer Aufsätze, erzielen bessere Oberflächen und vermeiden einen Besuch in der Notaufnahme.
1. Betrieb mit der falschen Drehzahl für den Aufsatz. Jeder montierte Schleifkörper, jede Fächerschleifscheibe und jede Trennscheibe verfügt über eine aufgedruckte maximale Drehzahl. Wird dieser Wert überschritten, kann der Aufsatz auseinanderfliegen. Umgekehrt beginnt ein zu langsam laufender Hartmetallfräser zu rattern und sich festzusetzen, statt sauber zu schneiden. Prüfen Sie vor dem Betätigen des Abzugs die Drehzahlvorgabe des Herstellers und verwenden Sie einen drehzahlregelbaren Schleifer oder einen Inline-Regler, um die richtige Drehzahl einzustellen.
2. Verwendung einschneidiger Fräser auf Aluminium. Einschneidige Schneiden erzeugen lange, durchgehende Späne. Bei weichen Metallen wie Aluminium, Kupfer oder Messing sammeln sich diese Späne in den Schneidentälern und verschweißen mit dem Hartmetall. Innerhalb weniger Sekunden setzt sich der Fräser zu, erzeugt Wärme statt zu schneiden. Wechseln Sie bei Aluminium zu einem doppelschneidigen Fräser – die kreuzweise angeordneten Schneiden brechen die Späne in kleine Stücke, die sich selbst lösen. Wenn Sie nur einschneidige Fräser zur Verfügung haben, reduzieren Sie den Vorschub und verwenden Sie Schneidwachs oder Schmiermittel, um das Zusetzen zu verhindern.
3. Zu hoher Druck. Ein Geradschleifer ist kein Tischschleifer. Das Anlehnen an das Werkstück beschleunigt den Materialabtrag nicht – es würgt den Motor ab, überhitzt den Fräser und beschleunigt den Verschleiß von Werkzeug und Aufsatz. Bei pneumatischen Modellen senkt übermäßiger Druck die Flügeldrehzahl unter den effizienten Schneidbereich; der Fräser reibt dann, statt zu schneiden. Lassen Sie die Schneidengeometrie des Fräsers arbeiten. Wenn Sie mehr Druck benötigen, wechseln Sie stattdessen zu einem aggressiveren Aufsatz.
4. Spannzangengröße nicht an den Schaftdurchmesser angepasst. Ein 1/8-Zoll-Schaft, der mit einer nicht korrekt sitzenden Reduzierhülse in eine 1/4-Zoll-Spannzange gepresst wird, eiert. Dieses Eiern führt zu Rattermarken am Werkstück, ungleichmäßigem Verschleiß am Fräser und im schlimmsten Fall dazu, dass sich der Aufsatz vollständig aus der Spannzange herausarbeitet. Prüfen Sie stets, ob Schaftdurchmesser und Spannzangenbohrung übereinstimmen. Wenn Sie 1/8-Zoll-Schäfte in einem 1/4-Zoll-Schleifer verwenden müssen, nehmen Sie einen Präzisions-Spannzangenadapter – keine beliebige Buchse aus der Werkzeugschublade.
5. Sicherheitsausrüstung überspringen. Es genügt genau ein heißer Span im Auge, um diese Lektion zu lernen. Eine Schutzbrille ist das absolute Minimum. Ergänzen Sie bei jeder Arbeitssitzung von mehr als wenigen Minuten einen Gehörschutz – pneumatische Schleifer erreichen 95 bis 105 dB und liegen damit deutlich über der Schwelle für dauerhafte Hörschäden. Eng anliegende Handschuhe schützen die Hände vor Hitze und scharfen Kanten, ohne das Verfangrisiko loser Lederarbeitshandschuhe.
6. Abgenutzte oder rissige montierte Schleifkörper verwenden. Ein montierter Schleifkörper mit einem Haarriss kann auf der Werkbank unauffällig aussehen. Bei 25,000 rpm wird er zu gefährlichen Splittern. Schleifkörper nutzen sich mit der Zeit außerdem ungleichmäßig ab und entwickeln flache Stellen, die Vibrationen verursachen. Prüfen Sie jeden Schleifkörper vor der Montage – halten Sie ihn gegen das Licht und suchen Sie nach Rissen. Wenn er beim Drehen von Hand eiert, entsorgen Sie ihn. Ersatzschleifkörper kosten wenige Euro; ein Besuch in der Notaufnahme ist deutlich teurer.
Anwendungen von Geradschleifern
Die folgende Tabelle ordnet gängige Aufgaben dem jeweils besten Aufsatztyp zu. Beachten Sie, wie häufig Hartmetallfräser vorkommen – sie bewältigen mehr Aufgaben als jedes andere einzelne Zubehör.
| Anwendung | Empfohlener Aufsatz | Hinweise |
|---|---|---|
| Schweißnahtbearbeitung | Doppelschneidiger Hartmetallfräser (Zylinder- oder Baumform) | Schnellste Methode zum bündigen Glätten von Schweißnähten |
| Entfernen von Rost & Farbe | Drahtbürste oder Fächerschleifscheibe | Drahtbürste für starken Zunder; Fächerschleifscheibe für leichtere Beschichtungen |
| Kanäle bearbeiten & Polieren (Motoren) | Hartmetallfräser, anschließend Schleifhülse | Vorschleifen mit Hartmetall, Finish mit Schleifhülse oder Schleifkörper |
| Entgraten von Bohrungen & Kanten | Einschneidiger Hartmetallfräser (Kugel- oder Ovalform) | Kugelform erreicht das Innere von Bohrungen; Ovalform eignet sich für flache Kanten |
| Schneiden von Schrauben & Blechen | Verstärkte Trennscheibe | Stets eine Schutzhaube verwenden; rissige Scheiben sofort ersetzen |
| Oberflächenfinish & Glätten | Fächerschleifscheibe oder montierter Schleifkörper | Progressive Körnungen für kratzerfreie Ergebnisse |
| Trimmen von Dentalmodellen | HP-Hartmetallfräser oder grüner Schleifkörper | Hartmetall für Gips/Stein; grüne Schleifkörper zum Anpassen von Zirkon |
| Automobildetailing (Dichtungen, Korrosion) | Hartmetallfräser oder Messingdrahtbürste | Messingbürsten vermeiden Funken an Aluminiumköpfen |
Ein Geradschleifer mit einer kleinen Auswahl an Hartmetallfräsern und einigen montierten Schleifkörpern deckt 90 Prozent der Schleif-, Form- und Finisharbeiten in den meisten Werkstätten ab. Ergänzen Sie einen Filzkörper und etwas Poliermittel, können Sie ein Rohgussteil bis zum Hochglanz bearbeiten, ohne das Werkzeug zu wechseln. Hilfe bei der Auswahl des richtigen Hartmetallfräsers für Ihren Geradschleifer finden Sie in unserem Kaufratgeber. Alternativ können Sie unseren vollständigen Produktkatalog durchsuchen, um das komplette Sortiment an Fräsern, Schleifkörpern und Zubehör zu sehen.
Die besten Geradschleifer-Aufsätze für verschiedene Materialien
Die Wahl des richtigen Aufsatzes für das zu bearbeitende Material entscheidet über eine saubere Arbeit oder ein frustrierendes Ergebnis. Hier erfahren Sie, was sich aufgrund praktischer Werkstatterfahrung eignet und was nicht.
| Material | Bester Aufsatztyp | Schneidenausführung | Drehzahlbereich | Hinweise |
|---|---|---|---|---|
| Baustahl | Hartmetallfräser | Einschneidig | 20,000–30,000 | Glattes Finish, gute Kontrolle langer Späne |
| Edelstahl | Hartmetallfräser | Einschneidig | 15,000–25,000 | Niedrigere Drehzahl reduziert die Kaltverfestigung |
| Aluminium | Hartmetallfräser | Doppelschneidig (ALUM-Schnitt) | 20,000–30,000 | Zusetzen verhindernde Schneidengeometrie ist entscheidend |
| Gusseisen | Hartmetallfräser | Doppelschneidig | 20,000–28,000 | Erzeugt Staub – Atemschutz tragen |
| Holz | Hartmetallfräser mit strukturierten Zähnen | Grobe Verzahnung | 15,000–20,000 | Standard-Metallfräser setzen sich in Holz schnell zu |
| Kunststoffe / Verbundwerkstoffe | Einschneidiger Hartmetallfräser oder Diamantschleifer | Feine Schneide | 10,000–20,000 | Niedrige Drehzahl verhindert Schmelzen |
| Schweißnähte | Zylindrischer Hartmetallfräser | Doppelschneidig | 20,000–28,000 | Baumform für Innenecken |
| Zirkon / Keramik | Diamantschleifer | Mittlere Körnung | 20,000–25,000 | Hartmetall splittert Keramik; Diamant schleift sauber |
Wenn Sie in derselben Sitzung mehrere Materialien bearbeiten, halten Sie mindestens drei Bohrer einsatzbereit: einen einschneidigen Bohrer für Stahl, einen zweischneidigen oder ALUM-cut-Bohrer für weiche Metalle und einen Schleifkörper (montiert) für Finierdurchgänge. Das Wechseln der Werkzeuge dauert zehn Sekunden. Der Versuch, das falsche Werkzeug durch das falsche Material zu zwingen, verschwendet Minuten und beeinträchtigt das Finish.
Häufig gestellte Fragen
Mit welcher Drehzahl sollte ich meinen Geradschleifer betreiben?
Das hängt vollständig vom Zubehör ab. Hartmetallfräser arbeiten je nach Kopfdurchmesser am besten zwischen 15,000 und 35,000 rpm – kleinere Köpfe können schneller betrieben werden. Schleifkörper (montiert) erreichen typischerweise eine maximale Drehzahl zwischen 20,000 und 25,000 rpm. Fächerschleifer und Trennscheiben sind normalerweise auf etwa 20,000 rpm begrenzt, bei größeren Durchmessern manchmal niedriger. Prüfen Sie immer die auf dem Zubehör selbst angegebene Nenndrehzahl. Wenn Ihr Schleifer keine variable Drehzahlregelung besitzt, verwenden Sie einen Inline-Luftregler (pneumatisch) oder kaufen Sie ein Elektromodell mit variabler Drehzahl, um im sicheren Bereich zu bleiben.
Kann ich Dentalbohrer in einem Geradschleifer verwenden?
Nur wenn die Schaftgrößen übereinstimmen. Dental-FG-Bohrer (Friction-Grip) haben einen 1.6 mm Schaft und passen nicht in eine Standardspannzange eines Geradschleifers. Dental-HP-Bohrer (Handpiece) haben einen 2.35 mm Schaft, der nahezu 3/32 Zoll entspricht – einige Geradschleifer akzeptieren 3/32"-Spannzangen, aber prüfen Sie vor dem Betrieb, ob der Sitz fest ist. Das größere Problem ist die Kopfgröße: Dentalbohrer haben kleine Schneidköpfe für Präzisionsarbeiten mit geringer Belastung. Sie können Metall schneiden, entfernen Material jedoch langsamer als industrielle Hartmetallfräser mit 1/4-Zoll-Schäften und größeren Köpfen. Verwenden Sie für Arbeiten an Metall mit einem Geradschleifer Bohrer, die für industrielle Drehzahlen und Belastungen ausgelegt sind.
Was ist der Unterschied zwischen einschneidigen und zweischneidigen Hartmetallfräsern?
Einschneidige Bohrer besitzen einen Satz spiralförmig am Kopf verlaufender Schneiden. Sie erzeugen lange Späne, schneiden gleichmäßig und hinterlassen eine feinere Oberflächenqualität. Sie eignen sich am besten für Stahl, Edelstahl und andere harte Eisenmetalle. Zweischneidige Bohrer besitzen einen zweiten Schneidensatz, der die erste Schneidenreihe in einem Winkel kreuzt und ein Rautenmuster bildet. Dadurch werden die Späne in kleinere Stücke geteilt und Material wird schneller abgetragen. Zweischneidige Bohrer sind die bessere Wahl für weiche Metalle wie Aluminium und Kupfer, bei denen einschneidige Schneiden dazu neigen, sich mit verdichteten Spänen zuzusetzen. Für allgemeine Arbeiten mit einem Geradschleifer an verschiedenen Materialien ist der zweischneidige Bohrer vielseitiger.
Wie lange halten Hartmetallfräser in einem Geradschleifer?
Länger als jedes andere Zubehör für Geradschleifer – das ist ein Grund, warum sich die höheren Anschaffungskosten lohnen. Ein hochwertiger Hartmetallfräser, der bei korrekter Drehzahl und leichtem Druck auf Baustahl verwendet wird, kann 20 bis 50 Stunden aktive Schneidzeit erreichen. Bei Edelstahl oder gehärtetem Stahl ist etwa die Hälfte zu erwarten. Die wichtigsten Faktoren, die die Lebensdauer verkürzen, sind übermäßiger Druck (dadurch können die Schneidkanten ausbrechen), zu niedrige Drehzahl (dadurch entsteht stoßartige Belastung statt sauberer Scherung) und Wärmestau durch längeres Verweilen an einer Stelle. Wenn ein Hartmetallfräser deutlich langsamer schneidet oder eine rauere Oberfläche hinterlässt als zuvor, ist er verschlissen – die Schneiden lassen sich praktisch nicht nachschärfen.
Was macht ein Geradschleifer?
Ein Geradschleifer entfernt oder verfeinert Material mithilfe von Hochgeschwindigkeits-Drehzubehör zum Schleifen, Formen, Entgraten und Finieren. Er dreht ein in einer Spannzange montiertes Zubehörteil mit 20,000 bis 30,000 rpm.
Was ist eine Geradschleifmaschine?
Eine Geradschleifmaschine ist ein handgeführtes pneumatisches oder elektrisches Rotationswerkzeug, das für die präzise Materialentfernung in Werkstätten und Dentallaboren entwickelt wurde.
Geradschleifer vs. Winkelschleifer – worin besteht der Unterschied?
Geradschleifer sind kleiner und leichter und drehen für Detailarbeiten sowie Schleifarbeiten an schwer zugänglichen Stellen mit höherer Drehzahl. Winkelschleifer sind größer und verfügen über ein höheres Drehmoment für den starken Materialabtrag mit scheibenförmigen Aufsätzen. Wenn die Arbeit mit einer 4.5-Zoll-Scheibe ausgeführt werden kann, verwenden Sie einen Winkelschleifer. Für Kavitäten, Rohre und Kehlnähte greifen Sie zum Geradschleifer.