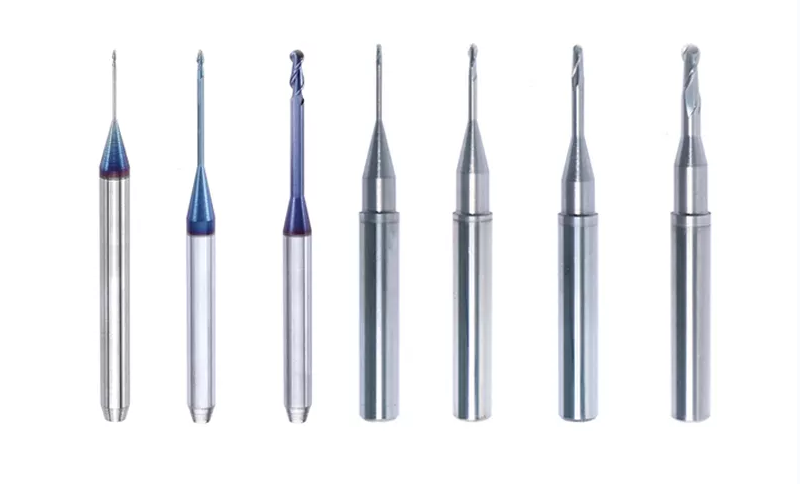
Perché si verificano problemi di serraggio e vibrazioni
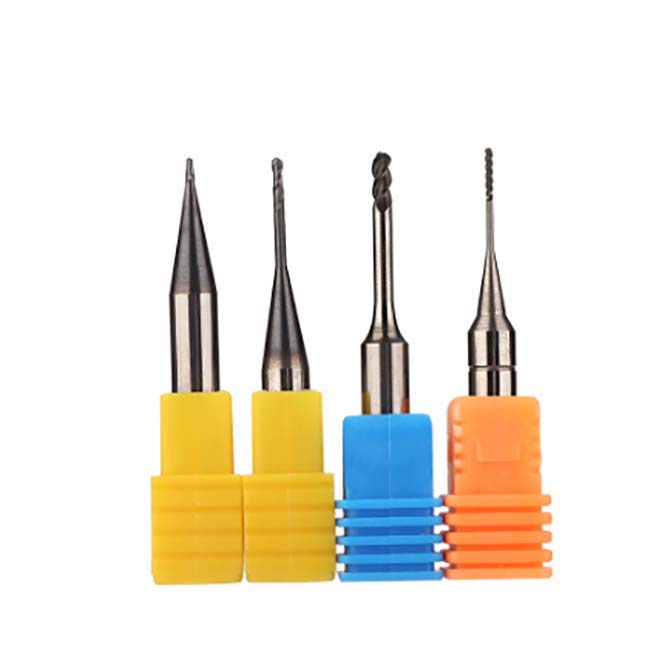
Le frese CAD/CAM sono utensili da taglio di precisione utilizzati nei centri di lavorazione CNC per fresare restauri dentali da blocchi di zirconia, cera, PMMA e altri materiali. Quando queste frese non sono fissate correttamente nel portautensili o quando si sviluppano vibrazioni durante il taglio, le conseguenze possono variare da una scarsa finitura superficiale fino alla rottura completa dell'utensile e alla perdita dei pezzi lavorati.
Comprendere le cause alla base dei cedimenti del serraggio e dei problemi di vibrazione è il primo passo per prevenirli. Questo articolo illustra i principali fattori che contribuiscono a entrambi i problemi e fornisce soluzioni pratiche che i tecnici di laboratorio odontotecnico e i professionisti della lavorazione meccanica possono applicare immediatamente.
Come funziona il serraggio delle frese CAD/CAM
La maggior parte delle frese CAD/CAM utilizzate nei centri di lavorazione dentale CAD/CAM è fissata mediante mandrini con pinze elastiche. La pinza si stringe attorno al gambo della fresa quando si ruota il dado di ritenzione, creando l'attrito necessario a mantenere lo strumento in posizione. Durante il funzionamento, la fresa è montata a sbalzo, cioè si estende verso l'esterno dal portautensili senza alcun supporto sull'estremità di taglio.
Questa configurazione a sbalzo significa che la forza di serraggio sul gambo è l'unico elemento che impedisce alla fresa di scivolare, sfilarsi o spostarsi durante il taglio. Se la presa è insufficiente, la fresa può fuoriuscire gradualmente dal portautensili durante il funzionamento. Quando ciò accade, la geometria di taglio cambia, il pezzo viene danneggiato e la fresa stessa spesso subisce danni irreparabili.
Cause comuni dei cedimenti del serraggio
Esistono diversi motivi per cui una fresa CAD/CAM potrebbe non rimanere saldamente serrata durante il funzionamento:
- Olio e residui sul gambo -- Le frese CAD/CAM vengono generalmente spedite con un sottile rivestimento di olio antiruggine sul gambo. Se questo olio non viene rimosso prima dell'installazione, riduce l'attrito tra il gambo e la pinza, rendendo molto più facile lo scivolamento della fresa durante il taglio.
- Pellicola d'olio all'interno della pinza -- Quando si utilizzano oli da taglio non idrosolubili, una sottile nebbia d'olio può accumularsi nel foro della pinza nel tempo. Questa pellicola d'olio ha lo stesso effetto di riduzione dell'attrito dell'olio sul gambo, indebolendo gradualmente la forza di serraggio.
- Pinze usurate o danneggiate -- Le pinze si usurano con l'uso ripetuto. Nel tempo, la tensione elastica diminuisce e la pinza non è più in grado di applicare una forza di serraggio sufficiente. Intaccature, bave o deformazioni dovute a un serraggio eccessivo compromettono ulteriormente la presa.
- Dimensione errata della pinza -- L'utilizzo di una pinza che non corrisponde con precisione al diametro del gambo della fresa determina una distribuzione non uniforme della pressione. La fresa può sembrare fissata, ma scivolare sotto i carichi di taglio.
- Serraggio insufficiente -- Un serraggio insufficiente del dado di ritenzione è una causa semplice ma comune dello slittamento dell'utensile. Stringi sempre secondo la coppia raccomandata dal produttore.
Come prevenire i problemi di serraggio
Prevenire i cedimenti del serraggio richiede un'attenzione costante ad alcune operazioni di manutenzione di base. Non richiedono molto tempo, ma trascurarle può causare problemi costosi.
Pulisci il gambo prima di ogni installazione
Prima di inserire una fresa CAD/CAM nel portautensili, pulisci accuratamente il gambo con un panno pulito inumidito con un solvente sgrassante o alcool isopropilico. L'obiettivo è rimuovere ogni traccia di olio antiruggine, residui di fluido da taglio e qualsiasi detrito. Lascia asciugare completamente il gambo prima di inserirlo nella pinza.
Pulisci regolarmente il foro della pinza
L'interno della pinza deve essere pulito regolarmente, non solo quando compaiono problemi. Utilizza una spazzola piccola o un panno privo di lanugine con solvente per rimuovere dal foro l'olio e le particelle metalliche accumulate. L'aria compressa può aiutare a espellere i detriti liberi, ma da sola non rimuove la pellicola d'olio.
Ispeziona e sostituisci le pinze usurate
Le pinze sono componenti di consumo. Ispezionale regolarmente per individuare segni di usura, rigature o perdita di tensione elastica. Una pinza che non garantisce più una presa salda deve essere sostituita immediatamente. L'utilizzo di una pinza usurata espone al rischio di sfilamento dell'utensile, che può danneggiare contemporaneamente il mandrino, il pezzo e la fresa.
Verifica l'adattamento tra gambo e pinza
Verifica sempre che la dimensione della pinza corrisponda esattamente al diametro del gambo della fresa. Anche piccole differenze di pochi centesimi di millimetro possono causare problemi sotto le forze generate durante la fresatura. Tieni a disposizione una gamma di dimensioni di pinze se il tuo laboratorio utilizza frese di diversi produttori con tolleranze del gambo leggermente differenti.
Comprendere le vibrazioni delle frese CAD/CAM
Le vibrazioni durante la fresatura sono un problema distinto ma correlato, che influisce sulla qualità della superficie, sulla precisione dimensionale e sulla durata dell'utensile. Quando una fresa CAD/CAM vibra eccessivamente, lascia segni di vibrazione sulla superficie del pezzo, accelera l'usura dell'utensile e può causare la frattura della fresa. Nei casi gravi, le vibrazioni possono danneggiare anche il mandrino e i cuscinetti della macchina.
La causa principale delle vibrazioni nella fresatura dentale è un'eccessiva flessione dell'utensile. Poiché la fresa è montata a sbalzo, qualsiasi forza laterale durante il taglio causa una lieve flessione dell'utensile. Se la fresa è lunga rispetto al diametro o se le forze di taglio sono troppo elevate, questa flessione può diventare instabile e produrre vibrazioni.
Fattori che aumentano il rischio di vibrazioni
Diverse condizioni rendono più probabile il verificarsi di vibrazioni:
- Elevata sporgenza dell'utensile -- Quanto più l'estremità di taglio della fresa sporge dalla pinza, tanto maggiore sarà la flessione per una determinata forza di taglio. Questo è il principale fattore di vibrazione nella fresatura.
- Lunga lunghezza del tagliente -- Le frese con sezioni scanalate lunghe subiscono una forza laterale maggiore rispetto a quelle con lunghezze di taglio inferiori, anche a parità di distanza di sporgenza.
- Elevate velocità di avanzamento -- Spingere la fresa attraverso il materiale troppo rapidamente aumenta le forze di taglio e rende più probabili le vibrazioni indotte dalla flessione.
- Profondità di taglio eccessiva -- Rimuovere troppo materiale in un'unica passata aumenta il carico sulla fresa e il rischio di vibrazioni.
- Frese usurate o non affilate -- Una fresa che ha perso l'affilatura del tagliente richiede una forza maggiore per rimuovere il materiale, aumentando la flessione e le vibrazioni.
- Gruppo utensile sbilanciato -- Se la fresa non è perfettamente concentrica nel portautensili, il gruppo rotante risulta sbilanciato e crea vibrazioni ad alte RPM.
Strategie per ridurre le vibrazioni
Ridurre le vibrazioni richiede una combinazione di scelta corretta dell'utensile, parametri di lavorazione adeguati e buone pratiche di manutenzione.
Utilizza frese con tagliente corto e gambo lungo
Quando si fresano cavità profonde o caratteristiche concave che richiedono un'elevata portata dell'utensile, scegli una fresa con tagliente corto e gambo lungo anziché una con tagliente lungo. Una fresa con tagliente corto ha una minore area di contatto con il pezzo in ogni momento, riducendo così le forze laterali. Il gambo lungo fornisce la portata necessaria senza la penalizzazione in termini di vibrazioni tipica di un tagliente lungo.
Ottimizza la velocità di avanzamento e la profondità di taglio
Ridurre la velocità di avanzamento diminuisce le forze di taglio, riducendo direttamente la flessione e le vibrazioni. Allo stesso modo, eseguire passate meno profonde distribuisce il lavoro su più cicli di taglio, mantenendo basse le forze durante ogni singola passata. Trovare il giusto equilibrio tra velocità di avanzamento, profondità di taglio e tempo complessivo di lavorazione è una delle competenze più importanti nella fresatura CNC.
Mantieni affilati i taglienti
Sostituire le frese di fresatura prima che diventino eccessivamente usurate. Una fresa affilata taglia in modo pulito con una forza inferiore, mentre una fresa smussata spinge attraverso il materiale, generando forze maggiori e più vibrazioni. Monitorare l'uso delle frese in base al numero di unità fresate aiuta a prevedere quando è necessaria la sostituzione, prima che inizino a verificarsi problemi.
Controllare il fuoriuscita radiale dell'utensile
Il fuoriuscita radiale dell'utensile indica l'entità dell'oscillazione nell'assemblaggio dell'utensile rotante. Anche pochi µm di fuoriuscita possono produrre vibrazioni alle elevate velocità del mandrino utilizzate nella fresatura dentale. Misurare il fuoriuscita con un comparatore e individuare la causa, che può essere una pinza usurata, un gambo piegato o residui nel portautensile.
Abbinare le frese ai materiali
Anche il materiale fresato influisce sui requisiti di serraggio e sul comportamento delle vibrazioni. I materiali più duri, come la zirconia completamente sinterizzata, generano forze di taglio maggiori rispetto ai materiali più morbidi, come la cera o la zirconia presinterizzata. Quando si lavorano materiali più duri, un serraggio corretto è ancora più importante, poiché le forze maggiori hanno maggiori probabilità di estrarre una fresa da una presa inadeguata.
Per la fresatura della zirconia, utilizzare frese progettate per questo scopo, con rivestimenti e geometria appropriati. Le frese di fresatura multiuso possono funzionare su materiali più morbidi, ma possono guastarsi rapidamente e vibrare eccessivamente quando vengono utilizzate su ceramiche dure. Consulta la nostra selezione di frese CAD/CAM progettate per gestire le esigenze della lavorazione dei materiali dentali.
Programma di manutenzione per le apparecchiature di fresatura
Una routine di manutenzione regolare previene la maggior parte dei problemi di serraggio e vibrazione prima che influiscano sulla produzione. Ecco un programma suggerito:
| Attività | Frequenza |
|---|---|
| Pulire i gambi delle frese prima dell'installazione | Ad ogni cambio utensile |
| Pulire il foro della pinza | Settimanalmente o ogni 20 cambi utensile |
| Ispezionare le pinze per verificare l'usura | Mensilmente |
| Misurare il fuoriuscita radiale dell'utensile | Mensilmente o quando si nota una vibrazione |
| Sostituire le pinze usurate | Secondo necessità in base all'ispezione |
| Controllare le condizioni del mandrino | Trimestralmente |
Tenere un registro dell'uso delle frese e della sostituzione delle pinze aiuta a identificare gli schemi ricorrenti e a prevenire il ripetersi dei problemi. Per ulteriori informazioni su come prolungare la durata operativa degli strumenti di fresatura, consulta il nostro articolo sull'uso e la manutenzione delle frese di fresatura.
Quando richiedere assistenza professionale
Se i problemi di vibrazione o serraggio persistono dopo aver seguito i passaggi indicati, il problema potrebbe riguardare la fresatrice stessa anziché l'utensileria. Cuscinetti del mandrino usurati, assi disallineati o ricevitori delle pinze danneggiati richiedono assistenza professionale. Continuare a utilizzare una macchina con problemi meccanici comporta il rischio di ulteriori danni e risultati costantemente scadenti. Contatta il produttore della macchina o un tecnico autorizzato per la diagnosi e la riparazione.