Por qué ocurren los problemas de sujeción y vibración
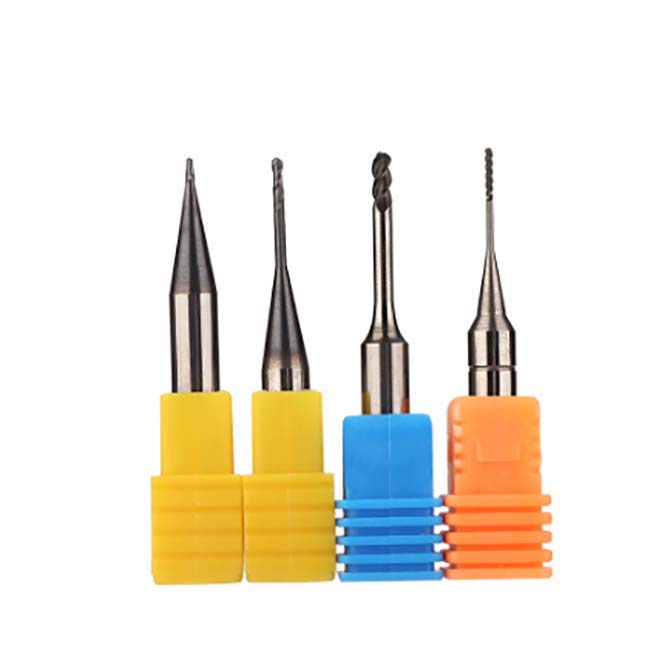
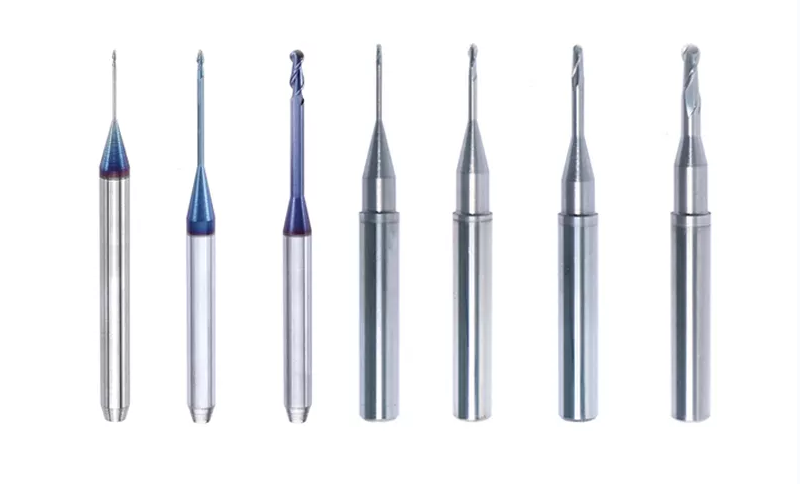
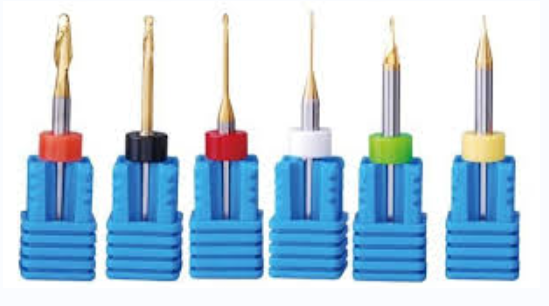
Las fresas de fresado son herramientas de corte de precisión utilizadas en centros de mecanizado CNC para fresar restauraciones dentales a partir de bloques de zirconia, cera, PMMA y otros materiales. Cuando estas fresas no están correctamente aseguradas en el portaherramientas, o cuando se desarrolla vibración durante el corte, las consecuencias van desde un acabado superficial deficiente hasta la rotura completa de la herramienta y el descarte de las piezas de trabajo.
Comprender las causas fundamentales de los fallos de sujeción y los problemas de vibración es el primer paso para prevenirlos. Este artículo aborda los principales factores que contribuyen a ambos problemas y ofrece soluciones prácticas que los técnicos de laboratorios dentales y los profesionales del mecanizado pueden aplicar de inmediato.
Cómo funciona la sujeción de las fresas de fresado
La mayoría de las fresas de fresado utilizadas en centros de mecanizado CAD/CAM dentales se mantienen en su lugar mediante portapinzas de resorte. La pinza se ajusta alrededor del vástago de la fresa cuando se gira la tuerca de retención, creando una fricción que mantiene la herramienta en posición. Durante el funcionamiento, la fresa está montada en una configuración en voladizo, lo que significa que se extiende hacia afuera del soporte sin apoyo en el extremo de corte.
Esta configuración en voladizo significa que la fuerza de sujeción en el vástago es lo único que evita que la fresa se deslice, se extraiga o se desplace durante el corte. Si el agarre es insuficiente, la fresa puede salir gradualmente del soporte durante el funcionamiento. Cuando esto ocurre, la geometría de corte cambia, la pieza de trabajo se arruina y la propia fresa suele quedar dañada más allá de cualquier uso.
Causas comunes de fallos de sujeción
Existen varias razones por las que una fresa de fresado podría no permanecer firmemente sujeta durante el funcionamiento:
- Aceite y residuos en el vástago -- Las fresas de fresado normalmente se envían con una fina capa de aceite antioxidante en el vástago. Si este aceite no se elimina antes de la instalación, reduce la fricción entre el vástago y la pinza, lo que facilita que la fresa se deslice durante el corte.
- Película de aceite dentro de la pinza -- Cuando se utilizan aceites de corte no solubles en agua, una fina niebla de aceite puede acumularse con el tiempo dentro del orificio de la pinza. Esta película de aceite tiene el mismo efecto reductor de la fricción que el aceite del vástago, debilitando gradualmente la fuerza de sujeción.
- Pinzas desgastadas o dañadas -- Las pinzas se desgastan con el uso repetido. Con el tiempo, la tensión del resorte disminuye y la pinza ya no puede aplicar suficiente fuerza de sujeción. Las muescas, rebabas o deformaciones causadas por un apriete excesivo también comprometen el agarre.
- Tamaño incorrecto de la pinza -- Usar una pinza que no coincida exactamente con el diámetro del vástago de la fresa provoca una distribución desigual de la presión. La fresa puede parecer segura, pero deslizarse bajo las cargas de corte.
- Apriete insuficiente -- Aplicar un par insuficiente a la tuerca de retención es una causa sencilla pero común del deslizamiento de la herramienta. Apriete siempre según la especificación de par recomendada por el fabricante.
Cómo prevenir los problemas de sujeción
Prevenir los fallos de sujeción requiere prestar atención constante a algunos pasos básicos de mantenimiento. No consumen mucho tiempo, pero omitirlos provoca problemas costosos.
Limpie el vástago antes de cada instalación
Antes de insertar una fresa de fresado en el portaherramientas, limpie bien el vástago con un paño limpio humedecido con un disolvente desengrasante o alcohol isopropílico. El objetivo es eliminar todo rastro de aceite antioxidante, residuos de fluido de corte y cualquier suciedad. Deje que el vástago se seque por completo antes de insertarlo en la pinza.
Limpie regularmente el orificio de la pinza
El interior de la pinza debe limpiarse con regularidad, no solo cuando aparecen problemas. Use un cepillo pequeño o un paño sin pelusa con disolvente para eliminar el aceite acumulado y las partículas metálicas del orificio. El aire comprimido puede ayudar a expulsar los residuos sueltos, pero por sí solo no eliminará la película de aceite.
Inspeccione y reemplace las pinzas desgastadas
Las pinzas son componentes consumibles. Inspecciónelas regularmente para detectar signos de desgaste, rayaduras o pérdida de tensión del resorte. Una pinza que ya no sujeta firmemente debe reemplazarse de inmediato. Utilizar una pinza desgastada aumenta el riesgo de extracción de la herramienta, lo que puede dañar simultáneamente el husillo, la pieza de trabajo y la fresa.
Verifique el ajuste entre el vástago y la pinza
Confirme siempre que el tamaño de la pinza coincida exactamente con el diámetro del vástago de la fresa. Incluso pequeñas discrepancias de unas pocas centésimas de milímetro pueden causar problemas bajo las fuerzas generadas durante el fresado. Mantenga disponibles varios tamaños de pinza si su laboratorio utiliza fresas de varios fabricantes con tolerancias de vástago ligeramente diferentes.
Comprensión de la vibración de las fresas de fresado
La vibración durante el fresado es un problema independiente pero relacionado que afecta la calidad superficial, la precisión dimensional y la vida útil de la herramienta. Cuando una fresa de fresado vibra excesivamente, deja marcas de vibración en la superficie de la pieza, acelera el desgaste de la herramienta y puede provocar la fractura de la fresa. En casos graves, la vibración también puede dañar el husillo y los rodamientos de la máquina.
La causa principal de la vibración en el fresado dental es la deflexión excesiva de la herramienta. Debido a que la fresa está montada en una configuración en voladizo, cualquier fuerza lateral durante el corte provoca una ligera flexión de la herramienta. Si la fresa es larga en relación con su diámetro, o si las fuerzas de corte son demasiado elevadas, esta deflexión puede volverse inestable y producir vibración.
Factores que aumentan el riesgo de vibración
Varias condiciones hacen más probable que se produzca vibración:
- Gran voladizo de la herramienta -- Cuanto más se extienda el extremo de corte de la fresa desde la pinza, mayor será la deflexión para una fuerza de corte determinada. Este es el factor individual más importante en la vibración del fresado.
- Gran longitud del filo de corte -- Las fresas con secciones estriadas largas experimentan más fuerza lateral que aquellas con longitudes de corte más cortas, incluso con la misma distancia de voladizo.
- Avances elevados -- Empujar la fresa a través del material demasiado rápido aumenta las fuerzas de corte y hace más probable la vibración inducida por la deflexión.
- Profundidad de corte excesiva -- Retirar demasiado material en una sola pasada aumenta la carga sobre la fresa y eleva el riesgo de vibración.
- Fresas desgastadas o desafiladas -- Una fresa que ha perdido el filo requiere más fuerza para retirar material, aumentando la deflexión y la vibración.
- Conjunto de herramienta desequilibrado -- Si la fresa no está perfectamente concéntrica en el soporte, el conjunto giratorio queda desequilibrado, lo que genera vibración a altas RPM.
Estrategias para reducir la vibración
Reducir la vibración requiere una combinación de selección adecuada de herramientas, parámetros de mecanizado apropiados y buenas prácticas de mantenimiento.
Use fresas de filo corto y vástago largo
Al fresar cavidades profundas o características cóncavas que requieren un gran alcance de la herramienta, elija una fresa con un filo de corte corto y un vástago largo en lugar de una con un filo de corte largo. Una fresa de filo corto tiene menos área de contacto con la pieza de trabajo en un momento dado, lo que reduce las fuerzas laterales. El vástago largo proporciona el alcance necesario sin la penalización por vibración de un filo de corte largo.
Optimice el avance y la profundidad de corte
Reducir el avance disminuye las fuerzas de corte, lo que reduce directamente la deflexión y la vibración. Del mismo modo, realizar pasadas menos profundas distribuye la carga de trabajo en más ciclos de corte, manteniendo bajas las fuerzas durante cada pasada individual. Encontrar el equilibrio adecuado entre el avance, la profundidad de corte y el tiempo total de mecanizado es una de las habilidades más importantes en el fresado CNC.
Mantenga los filos de corte afilados
Reemplace las fresas de fresado antes de que se desgasten excesivamente. Una fresa afilada corta limpiamente con menor fuerza, mientras que una fresa desafilada atraviesa el material a presión, generando mayores fuerzas y más vibración. Registrar el uso de las fresas según el número de unidades fresadas ayuda a predecir cuándo es necesario reemplazarlas antes de que comiencen los problemas.
Verifique la excentricidad de la herramienta
La excentricidad de la herramienta se refiere a la cantidad de oscilación del conjunto de herramienta giratorio. Incluso unos pocos micrones de excentricidad pueden producir vibración a las altas velocidades del husillo utilizadas en el fresado dental. Mida la excentricidad con un indicador de carátula y corrija la causa, ya sea un portapinzas desgastado, un vástago doblado o residuos en el portaherramientas.
Adaptación de las fresas a los materiales
El material que se fresa también afecta tanto las exigencias de sujeción como el comportamiento de la vibración. Los materiales más duros, como la zirconia completamente sinterizada, generan fuerzas de corte mayores que los materiales más blandos, como la cera o la zirconia presinterizada. Al trabajar con materiales más duros, una sujeción adecuada es aún más importante porque las fuerzas superiores tienen más probabilidades de liberar una fresa de un agarre insuficiente.
Para el fresado de zirconia específicamente, use fresas diseñadas para ese fin con recubrimientos y geometría adecuados. Las fresas de fresado de uso general pueden funcionar con materiales más blandos, pero pueden fallar rápidamente y vibrar excesivamente al utilizarse en cerámicas duras. Consulte nuestra selección de fresas de fresado CAD/CAM diseñadas para soportar las exigencias del procesamiento de materiales dentales.
Programa de mantenimiento para equipos de fresado
Una rutina de mantenimiento regular previene la mayoría de los problemas de sujeción y vibración antes de que afecten la producción. Este es un programa sugerido:
| Tarea | Frecuencia |
|---|---|
| Limpiar los vástagos de las fresas antes de la instalación | Cada cambio de herramienta |
| Limpiar el orificio del portapinzas | Cada semana o cada 20 cambios de herramienta |
| Inspeccionar el desgaste de los portapinzas | Mensualmente |
| Medir la excentricidad de la herramienta | Mensualmente o cuando se detecte vibración |
| Reemplazar los portapinzas desgastados | Según sea necesario, de acuerdo con la inspección |
| Verificar el estado del husillo | Trimestralmente |
Mantener un registro del uso de las fresas y del reemplazo de los portapinzas ayuda a identificar patrones y prevenir problemas recurrentes. Para obtener más información sobre cómo prolongar la vida útil de sus herramientas de fresado, consulte nuestro artículo sobre uso y mantenimiento de fresas de fresado.
Cuándo solicitar servicio profesional
Si los problemas de vibración o sujeción persisten después de seguir los pasos anteriores, el problema puede estar en la propia fresadora y no en las herramientas. Los rodamientos del husillo desgastados, los ejes desalineados o los receptores de portapinzas dañados requieren servicio profesional. Seguir utilizando una máquina con problemas mecánicos aumenta el riesgo de daños adicionales y resultados deficientes constantes. Contacte al fabricante de su máquina o a un técnico de servicio autorizado para obtener un diagnóstico y una reparación.